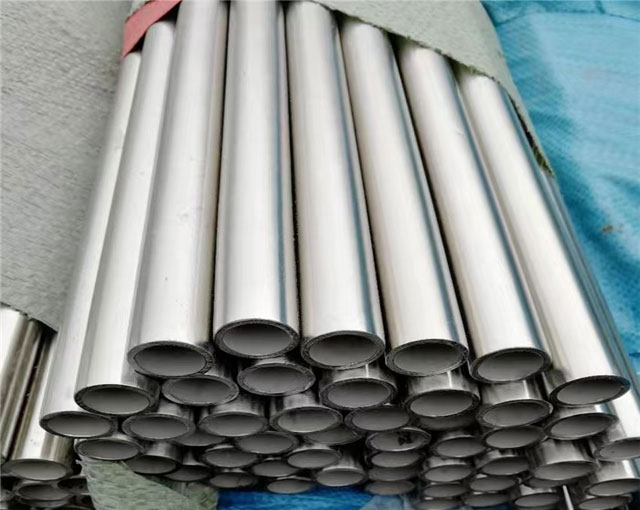
Tubo senza saldatura in acciaio duplex ASTM A790 UNS S31803
Primo produttore industriale, Fornitore & Rivenditore di leghe ad alta resistenza 2205 (1.4462) Tubi senza saldatura bifase ferritici/austenitici per ambienti di lavorazione critici per la corrosione
materiale: 1.4462
DI LEGNO: 32 – 35
Sintesi tecnica esecutiva: ASTM A790 UNS S31803
ASTM A790 UNS S31803 (comunemente designato come lega Duplex 2205) è un potenziato con azoto, acciaio inossidabile ferritico-austenitico bifase progettato per ambienti applicativi che richiedono elevate prestazioni meccaniche e difesa dalla corrosione localizzata. Incorporando un approssimativo 50/50 equilibrio delle fasi austenite e ferrite, UNS S31803 integra perfettamente l'immunità alla tensocorrosione insita nelle leghe ferritiche con la duttilità superiore, tenacità, e resistenza alla vaiolatura tipica degli acciai austenitici. I tubi senza saldatura prodotti secondo le specifiche ASTM A790 sono sottoposti a perforazione di billette solide, estrusione a caldo/trafilatura a freddo, e solubilizzazione per soddisfare rigorosi criteri strutturali e dimensionali.
1. Standard internazionali equivalenti ai materiali
Tabella completa di riferimenti incrociati che mappa UNS S31803 tra le organizzazioni di standardizzazione internazionali.
| Sistema standard | Designazione del grado | Numero ONU | IT / Materiale DIN n. | AFNOR / GOST | Codice JIS |
|---|---|---|---|---|---|
| ASTM / ASME | duplex 2205 | UNS S31803 | 1.4462 | Z3CrNi 22.05 IL | SUS329J3L |
| ASTM / ASME (Dual) | duplex 2205 Optare. | US S32205 | 1.4462 (X2CrNiMoN22-5-3) | 05Kh22N5M3T | SUS329J4L |
| GB (Cina) | 022Cr22Ni5Mo3N | S22253 | - | - | - |
| ISO | X2CrNiMoN22-5-3 | - | 4462-318-03-io | - | - |
2. Standard di composizione chimica (ASTM A790 UNS S31803 rispetto a S32205)
Limiti percentuali elementari secondo le specifiche ASTM A790/A790M (Peso % valori).
| Grado | CARBONIO (C) | manganese (MN) | Silicio (Si) | fosforo (P) | zolfo (S) | cromo (CR) | nichel (NI) | Molibdeno (Mo) | Azoto (N) | Ferro (Fe) |
|---|---|---|---|---|---|---|---|---|---|---|
| UNS S31803 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 21.0 – 23.0 | 4.50 – 6.50 | 2.50 – 3.50 | 0.08 – 0.20 | Bilancia |
| US S32205 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 22.0 – 23.0 | 4.50 – 6.50 | 3.00 – 3.50 | 0.14 – 0.20 | Bilancia |
3. Limiti delle prestazioni meccaniche e fisiche
Valori minimi richiesti per prove meccaniche a temperatura ambiente secondo ASTM A790.
| Parametro della proprietà | Unità metrica (Si) | Unità Imperiale | Valore UNS S31803 |
|---|---|---|---|
| Resistenza alla trazione, min | 620 MPa | 90 Ksi (90,000 psi) | 620 – 880 MPa |
| Resistenza allo snervamento (0.2% Compensare), min | 450 MPa | 65 Ksi (65,000 psi) | ≥ 450 MPa |
| Allungamento dentro 2 in. (50mm), min | 25 % | 25 % | 25 % |
| Durezza (Brinell / Rockwell C) | 290 HBW max | 31 HRC massimo | ≤ 290 HBW / 31 HRC |
| Modulo di elasticità | 200 GPa | 29 x 10^6 PSI | 200 GPa |
| Energia d'impatto Charpy con intaglio a V (-40° C) | ≥ 80 J | ≥ 59 piedi-libbre | ≥ 80 J (Longitudinale) |
4. Produzione di tubi senza saldatura & Fasi del trattamento termico
Ispezione di billette solide rotonde grezze con tracciamento completo del codice termico e test PMI prima della lavorazione.
Riscaldamento delle billette a 1150°C-1250°C seguito da perforazione rotativa per trasformare barre piene in gusci cavi.
Processi di trafilatura a freddo o pilgering di precisione per raggiungere tolleranze strette sullo spessore delle pareti e sul diametro esterno.
Riscaldamento a 1020°C–1100°C seguito da immediato raffreddamento in acqua per prevenire la precipitazione della fase sigma.
5. ASME B36.19M / B36.10M Dimensioni della schedulazione dei tubi & Pesi
Dimensioni nominali standard dei tubi (NPS), diametri esterni, programmare gli spessori delle pareti, e pesi lineari teorici (kg/m).
| NPS (pollici) | DN (mm) | OD (mm) | SCH 10S PESO (mm) / WT | SCH 40S PESO (mm) / WT | SCH 80S PESO (mm) / WT | SCH 160 WT (mm) / WT |
|---|---|---|---|---|---|---|
| 1/2″ | DN15 | 21.3 mm | 2.11 mm (1.02 kg/m) | 2.77 mm (1.29 kg/m) | 3.73 mm (1.64 kg/m) | 4.78 mm (1.98 kg/m) |
| 3/4″ | DN20 | 26.7 mm | 2.11 mm (1.30 kg/m) | 2.87 mm (1.71 kg/m) | 3.91 mm (2.23 kg/m) | 5.56 mm (2.94 kg/m) |
| 1″ | DN25 | 33.4 mm | 2.77 mm (2.12 kg/m) | 3.38 mm (2.54 kg/m) | 4.55 mm (3.29 kg/m) | 6.35 mm (4.30 kg/m) |
| 1-1/2″ | DN40 | 48.3 mm | 2.77 mm (3.16 kg/m) | 3.68 mm (4.11 kg/m) | 5.08 mm (5.50 kg/m) | 7.14 mm (7.36 kg/m) |
| 2″ | DN50 | 60.3 mm | 2.77 mm (3.99 kg/m) | 3.91 mm (5.52 kg/m) | 5.54 mm (7.60 kg/m) | 8.74 mm (11.28 kg/m) |
| 3″ | DN80 | 88.9 mm | 3.05 mm (6.56 kg/m) | 5.49 mm (11.47 kg/m) | 7.62 mm (15.51 kg/m) | 11.13 mm (21.68 kg/m) |
| 4″ | DN100 | 114.3 mm | 3.05 mm (8.50 kg/m) | 6.02 mm (16.32 kg/m) | 8.56 mm (22.67 kg/m) | 13.49 mm (34.06 kg/m) |
| 6″ | DN150 | 168.3 mm | 3.40 mm (14.04 kg/m) | 7.11 mm (28.30 kg/m) | 10.97 mm (43.21 kg/m) | 18.26 mm (68.60 kg/m) |
| 8″ | DN200 | 219.1 mm | 3.76 mm (20.28 kg/m) | 8.18 mm (43.20 kg/m) | 12.70 mm (65.63 kg/m) | 22.23 mm (109.67 kg/m) |
6. Variazioni consentite nelle dimensioni (ASTM A999 / A790)
Variazioni di fabbricazione consentite nello spessore della parete, Diametro esterno, e tagliare le lunghezze.
| Parametro | Gamma NPS | Eccessiva tolleranza | Sotto Tolleranza |
|---|---|---|---|
| Diametro esterno (OD) | 1/8″ a 1-1/2″ (10.3mm – 48.3mm) | +0.4 mm (+1/64 in) | -0.8 mm (-1/32 in) |
| Oltre 1-1/2″ a 4″ (48.3mm – 114.3mm) | +0.8 mm (+1/32 in) | -0.8 mm (-1/32 in) | |
| Oltre 4″ alle 8″ (114.3mm – 219.1mm) | +1.6 mm (+1/16 in) | -0.8 mm (-1/32 in) | |
| Spessore della parete (WT) | Tutte le gamme NPS senza soluzione di continuità | +12.5 % peso nominale | -12.5 % peso nominale |
| Pressione di prova idrostatica | Tutte le dimensioni | P = 2st/d (max 19.3 MPa / 2800 psi secondo ASTM A999) | |
7. Confronto strutturale: UNS S31803 Senza giunture vs. tubo saldato
Matrice di valutazione tecnica per la selezione ingegneristica basata sulle metodologie di produzione.
| Criteri di valutazione | ASTM A790 UNS S31803 Tubo senza saldatura | Tubo saldato ASTM A790 UNS S31803 |
|---|---|---|
| Materiale iniziale | Billette rotonde solide / barre | Piastra laminata a caldo / Bobine |
| Integrità del cordone di saldatura | 100% Omogeneo (Nessun giunto saldato) | Presente giunto saldato longitudinale (Fattore congiunto 0.85 – 1.0) |
| Efficienza della classe di pressione | Valutazione della pressione di esercizio più elevata | Valutazione della pressione standard |
| Consistenza del confine del grano | Microstruttura uniforme di ferrite-austenite | HAZ (Zona interessata dal calore) Richiede un rigoroso controllo della ricottura |
| Standard di ispezione NDT | 100% OUT (ultrasonico) o idrostatico | 100% Test radiografici (RT) sul cordone di saldatura |
| Gamma di taglie disponibili | 1/2 pollici″ a 24″ (Estruso/Trafilato) | NP 6″ a 72″ (EFW/SAW) |
8. vaiolatura & Prestazioni contro la corrosione interstiziale (Matrice PREN)
Calcolo comparativo del numero equivalente della resistenza alla vaiolatura: $\text{PREN} = \% \text{Cr} + 3.3 \times \% \text{Mo} + 16 \times \% \text{N}$.
| Grado inossidabile | Struttura in lega | Tipica gamma PREN | Temp. critica di vaiolatura (CPT) | Resistenza al cloruro SCC |
|---|---|---|---|---|
| AISI304L | Austenitico | 18.0 – 20.0 | 10 ° C | Povero (< 60° C) |
| AISI316L | Austenitico | 23.0 – 25.0 | 15 ° C | Moderare (< 60° C) |
| Duplex UNS S31803 | duplex 50/50 | 32.0 – 35.0 | 35 ° C | Eccellente (> 150° C) |
| Duplex UNS S32205 | duplex 50/50 | 35.0 – 38.0 | 38 ° C | Eccellente (> 150° C) |
| Super duplex S32750 | Super duplex | 42.0 – 45.0 | 65 ° C | Eccezionale |
9. Proprietà termiche & Specifiche del trattamento della soluzione
Limiti termici fisici e requisiti del processo di ricottura a soluzione completa secondo ASTM A790.
| Processo termico / Metrica | Parametro obbligatorio | Raffreddamento / Specifica media |
|---|---|---|
| temperatura di solubilizzazione | 1020 °C a 1100 ° C (1870 °F a 2010 ° F) | Tempra liquida rapida (acqua) sotto i 260°C |
| Intervallo del punto di fusione | 1420 °C a 1465 ° C (2588 °F a 2669 ° F) | Stato termodinamico dei metalli vili |
| Conducibilità termica (20° C) | 15 W/m·K | Misurato su barra ricotta |
| Capacità termica specifica (20° C) | 500 J/kg·K | Costante termica ambientale standard |
| Coefficiente medio di dilatazione termica | 13.5 x10^-6 / K (20da °C a 100 °C) | Tasso di espansione inferiore a 300 austenitico in serie |
10. Ispezione obbligatoria della fabbrica & Protocollo di test di qualità
Protocolli di test eseguiti per garantire 100% conformità alla EN 10204 3.1 / 3.2 Certificazione.
| Categoria di prova | Riferimento standard | Criteri di accettazione / Obiettivo |
|---|---|---|
| Prova di pressione idrostatica | ASTM A999 / A790 | Nessuna perdita alla massima sollecitazione della fibra calcolata per il minimo 5 secondi. |
| Test ad ultrasuoni (OUT) | ASTM E213 | 100% ispezione volumetrica per fessurazioni interne, vuoti, e inclusioni. |
| Eddy Current Testing (ET) | ASTM E426 | Rilevazione non distruttiva di difetti longitudinali superficiali e sub-superficiali. |
| corrosione intergranulare (CIG) | ASTM A262 Pratica E / ASTM G48 Metodo A | Verifica immunità all'attacco intergranulare e vaiolatura a 25°C/50°C. |
| Conteggio della ferrite nella microstruttura | ASTM E562 / E1245 | Contenuto della fase ferrite mantenuto rigorosamente all'interno 40% per 60%. |
| Identificazione materiale positiva (PMI) | XRF / Analisi OES | 100% verifica del Cr, NI, Mo, e distribuzione degli elementi di lega N. |
11. Matrice delle applicazioni del settore industriale
Ambienti di distribuzione e casi d'uso specifici per sistemi di tubazioni senza saldatura ASTM A790 S31803.
| Settore industriale | Sottosistemi operativi | Principali fattori di stress operativo |
|---|---|---|
| olio & Gas upstream/offshore | Line di flusso sottomarine, tubazione collettore, estrazione del gas acido, Colonne montanti | H2S elevato, CO2 elevata, vaiolatura del cloruro, pressione estrema |
| lavorazione chimica | Produzione di acido nitrico, vasi di acidi organici, scambiatori di calore | Mezzi acidi aggressivi, stress termico, corrosione interstiziale |
| dissalazione & Marino | Osmosi inversa (RO) tubazioni ad alta pressione, pompe dell'acqua di mare | Concentrazioni di cloruro ultra elevate, elevata velocità del fluido, erosione |
| Polpa & Produzione di carta | Digestori, lavatrici per impianti di sbiancamento, sistemi di recupero liquori | Attacco di agenti sbiancanti al cloro, temperature elevate |
| raffinazione petrolchimica | Linee di processo Hydrocracker, colonne di distillazione, ribollitori | Miscele idrocarburo-cloruro, carichi meccanici ad alta resistenza |
13. Materiali di consumo per saldatura & Parametri di fabbricazione
Metalli d'apporto consigliati e controlli della temperatura di interpass per mantenere l'equilibrio di fase durante la saldatura.
| Processo di saldatura | Classificazione dei riempitivi AWS | Schermatura / Gas di supporto | Temp. massima di interpassaggio |
|---|---|---|---|
| GTAW (TIG) | ER2209 | Ar puro o Ar + 2% N2 (99.99%) | 150 ° C (300 ° F) |
| GMAW (ME) | ER2209 | Ar + 1-2% O2 / Ar + Mescola | 150 ° C (300 ° F) |
| SMAW (Bastone) | E2209-15 / E2209-16 / E2209-17 | n / a (Elettrodo rivestito) | 150 ° C (300 ° F) |
| VISTO (Arco Sommerso) | ER2209 + Flusso di base | Flusso basico granulare | 150 ° C (300 ° F) |
14. Certificazione di qualità & Pacchetto di documentazione del mulino
Ogni ordine di tubi senza saldatura ASTM A790 UNS S31803 viene fornito con registrazioni complete di tracciabilità del materiale.
Certificati di test certificati del mulino, inclusa la chimica del calore, Meccanico, e risultati idrostatici.
Certificazione di conformità completa per ambienti di servizio di giacimenti petroliferi acidi.
Rapporti di ispezione disponibili da SGS, TÜV, Bureau Veritas, o Lloyd's Register.
Verifica completa dei numeri di calore della materia prima e dei certificati di origine dell'acciaieria originale.
15. Imballaggio per l'esportazione & Specifiche del trattamento superficiale
Finiture superficiali standard e tipologie di imballaggi idonei alla navigazione per spedizioni internazionali.
| Elemento di imballaggio | Opzioni standard | Obiettivo di protezione |
|---|---|---|
| Condizione della superficie | Soluzione ricotta & sottaceto (Passivato Bianco) / Lucidato meccanicamente | Ripristino dello strato passivo di ossido di cromo; rimozione delle incrostazioni superficiali. |
| Trattamento dell'estremità del tubo | Ends plain (PE) / Estremità smussate (BW 37,5°) Secondo ASME B16.25 | Protezione delle superfici terminali con protezioni smussate/cappucci terminali in plastica. |
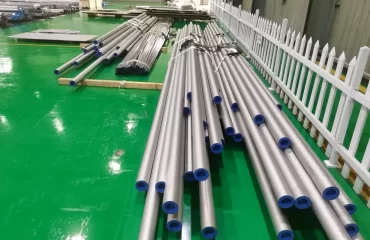
| Containerizzazione in condizioni di navigazione | Fasci esagonali reggiati con nastri di acciaio / Casse di legno fumigate | Previene la deformazione fisica, esposizione all’umidità marina, e graffi superficiali. |
16. Domande tecniche frequenti (FAQ)
A: S32205 è una doppia certificazione, ceppo ad alto contenuto di cromo e azoto di S31803. Garantisce una maggiore resistenza alla corrosione (valori PREN più elevati) e limiti di controllo elementale più stretti, soddisfacendo contemporaneamente le specifiche UNS S31803 e S32205.
A: Il tubo ASTM A790 senza saldatura presenta una struttura a grana a doppia fase completamente uniforme su tutta la sua circonferenza. Ciò elimina il rischio di attacchi preferenziali di corrosione lungo le zone interessate dal calore della saldatura (HAZ) e offre valori di pressione superiori nelle linee di lavorazione critiche sottomarine o ad alta pressione.
Richiedi preventivo tecnico & Elenco delle scorte
In qualità di produttore diretto di ASTM A790 UNS S31803 / Tubi senza saldatura S32205, manteniamo un ampio inventario da 1/2″ alle 16″ in tutti gli orari. Contatta il nostro ufficio tecnico-commerciale per richieste di progetto, certificati di prova del mulino, e preventivi immediati.
Scarica il catalogo

Devi essere loggato per lasciare un commento.