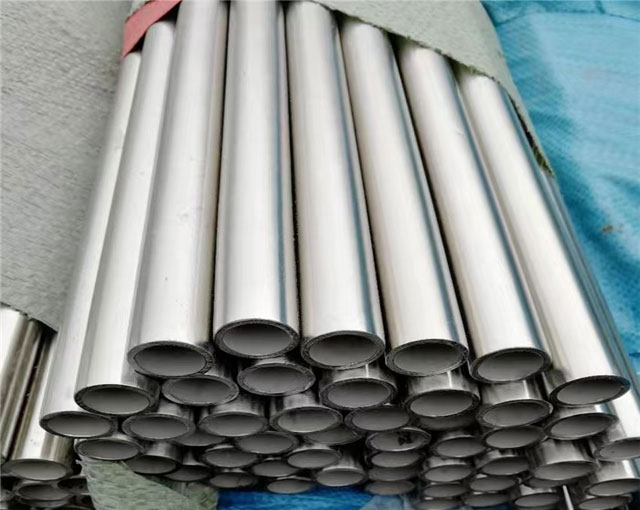
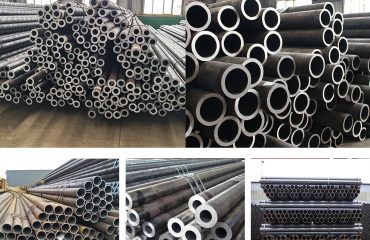
ASTM A790 Дуплексная стальная бесшовная труба UNS S31803
Ведущий промышленный производитель, Поставщик & Продавец высокопрочных сплавов 2205 (1.4462) Ферритно-аустенитные двухфазные бесшовные трубы для производственных условий, подверженных коррозии
материал: 1.4462
ДРЕВЕСИНА: 32 – 35
Исполнительное техническое резюме: ASTM A790 UNS S31803
ASTM A790 UNS S31803 (обычно обозначается как дуплексный сплав 2205) представляет собой обогащенный азотом, двухфазная ферритно-аустенитная нержавеющая сталь, разработанная для условий применения, требующих повышенных механических характеристик и локальной защиты от коррозии. Включение приблизительного 50/50 баланс аустенитной и ферритной фаз, UNS S31803 органично сочетает в себе устойчивость к коррозионному растрескиванию под напряжением, присущую ферритным сплавам, с превосходной пластичностью., Прочность, и устойчивость к питтинговой коррозии, типичная для аустенитных марок. Бесшовные трубы, изготовленные по спецификациям ASTM A790, подвергаются прошивке цельной заготовки., горячая экструзия/холодная вытяжка, и отжиг в растворе для удовлетворения строгих структурных и размерных критериев..
1. Международные стандарты эквивалента материалов
Комплексное сопоставление таблицы перекрестных ссылок UNS S31803 между международными организациями по стандартизации..
| Стандартная система | Обозначение класса | Номер УНС | EN / Материал DIN нет. | АФНОР / гость | Код JIS |
|---|---|---|---|---|---|
| ASTM / АСМЭ | двухшпиндельный 2205 | УНС S31803 | 1.4462 | Z3 КрНи 22.05 ТО | СУС 329J3L |
| ASTM / АСМЭ (двойной) | двухшпиндельный 2205 Опция. | США S32205 | 1.4462 (X2CrNiMoN22-5-3) | 05Х22Н5М3Т | СУС 329J4L |
| ГБ (Китай) | 022Кр22Ни5Мо3Н | S22253 | - | - | - |
| ISO | X2CrNiMoN22-5-3 | - | 4462-318-03-я | - | - |
2. Стандарт химического состава (ASTM A790 UNS S31803 против S32205)
Пределы процентного содержания элементов согласно спецификациям ASTM A790/A790M (Вес % ценности).
| Класс | УГЛЕРОД (C) | марганец (MN) | кремний (Si) | фосфор (P) | серы (S) | хром (CR) | никель (Ni) | Молибден (Mo) | Азот (Н) | Железо (Железо) |
|---|---|---|---|---|---|---|---|---|---|---|
| УНС S31803 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 21.0 – 23.0 | 4.50 – 6.50 | 2.50 – 3.50 | 0.08 – 0.20 | Баланс |
| США S32205 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 22.0 – 23.0 | 4.50 – 6.50 | 3.00 – 3.50 | 0.14 – 0.20 | Баланс |
3. Механические и физические ограничения производительности
Минимальные необходимые значения для механических испытаний при комнатной температуре согласно ASTM A790..
| Параметр свойства | Метрическая единица (Si) | Имперский отряд | UNS S31803 Значение |
|---|---|---|---|
| Прочность на растяжение, мин | 620 MPA | 90 Ksi (90,000 пси) | 620 – 880 MPA |
| Предел текучести (0.2% офсет), мин | 450 MPA | 65 Ksi (65,000 пси) | ≥ 450 MPA |
| Удлинение в 2 в. (50мм), мин | 25 % | 25 % | 25 % |
| Твердость (Бринеллю / Роквелл С) | 290 Максимальная масса тела | 31 HRC макс. | ≤ 290 НBW / 31 СПЧ |
| Модуль упругости | 200 ГПа | 29 х 10^6 фунтов на квадратный дюйм | 200 ГПа |
| Энергия удара по Шарпи с V-образным вырезом (-40° C) | ≥ 80 J | ≥ 59 фут-фунты | ≥ 80 J (Продольный) |
4. Производство бесшовных труб & Этапы термообработки
Проверка необработанных круглых цельных заготовок с полным отслеживанием плавкого кода и тестированием PMI перед обработкой..
Нагрев заготовок до 1150–1250°C с последующей прошивкой для превращения цельных стержней в полые оболочки..
Прецизионные процессы холодного волочения или холодного пильгеринга для достижения жестких допусков по толщине стенки и наружному диаметру..
Нагрев до 1020–1100 °С с последующей немедленной закалкой в воде для предотвращения выделения сигма-фазы..
5. АСМЭ Б36.19М / Размеры трубы B36.10M & Веса
Стандартные номинальные размеры труб (NPS), внешние диаметры, указать толщину стенок, и теоретические линейные веса (кг / м).
| NPS (дюймов) | ДУ (мм) | OD (мм) | СЧ 10С ВТ (мм) / WT | Щ 40С ВТ (мм) / WT | Щ 80С ВТ (мм) / WT | SCH 160 WT (мм) / WT |
|---|---|---|---|---|---|---|
| 1/2″ | DN15 | 21.3 мм | 2.11 мм (1.02 кг / м) | 2.77 мм (1.29 кг / м) | 3.73 мм (1.64 кг / м) | 4.78 мм (1.98 кг / м) |
| 3/4″ | Ду20 | 26.7 мм | 2.11 мм (1.30 кг / м) | 2.87 мм (1.71 кг / м) | 3.91 мм (2.23 кг / м) | 5.56 мм (2.94 кг / м) |
| 1″ | Ду25 | 33.4 мм | 2.77 мм (2.12 кг / м) | 3.38 мм (2.54 кг / м) | 4.55 мм (3.29 кг / м) | 6.35 мм (4.30 кг / м) |
| 1-1/2″ | DN40 | 48.3 мм | 2.77 мм (3.16 кг / м) | 3.68 мм (4.11 кг / м) | 5.08 мм (5.50 кг / м) | 7.14 мм (7.36 кг / м) |
| 2″ | DN50 | 60.3 мм | 2.77 мм (3.99 кг / м) | 3.91 мм (5.52 кг / м) | 5.54 мм (7.60 кг / м) | 8.74 мм (11.28 кг / м) |
| 3″ | DN80 | 88.9 мм | 3.05 мм (6.56 кг / м) | 5.49 мм (11.47 кг / м) | 7.62 мм (15.51 кг / м) | 11.13 мм (21.68 кг / м) |
| 4″ | DN100 | 114.3 мм | 3.05 мм (8.50 кг / м) | 6.02 мм (16.32 кг / м) | 8.56 мм (22.67 кг / м) | 13.49 мм (34.06 кг / м) |
| 6″ | DN150 | 168.3 мм | 3.40 мм (14.04 кг / м) | 7.11 мм (28.30 кг / м) | 10.97 мм (43.21 кг / м) | 18.26 мм (68.60 кг / м) |
| 8″ | DN200 | 219.1 мм | 3.76 мм (20.28 кг / м) | 8.18 мм (43.20 кг / м) | 12.70 мм (65.63 кг / м) | 22.23 мм (109.67 кг / м) |
6. Допустимые изменения размеров (АСТМ А999 / А790)
Допустимые производственные отклонения толщины стенки, Наружный диаметр, и отрезать длину.
| Параметр | Диапазон NPS | Чрезмерная толерантность | Под толерантностью |
|---|---|---|---|
| Наружный диаметр (OD) | 1/8″ до 1-1/2″ (10.3мм – 48.3мм) | +0.4 мм (+1/64 в) | -0.8 мм (-1/32 в) |
| Более 1-1/2″ до 4″ (48.3мм – 114.3мм) | +0.8 мм (+1/32 в) | -0.8 мм (-1/32 в) | |
| Более 4″ до 8″ (114.3мм – 219.1мм) | +1.6 мм (+1/16 в) | -0.8 мм (-1/32 в) | |
| Толщина стенки (WT) | Все диапазоны бесшовных NPS | +12.5 % номинальная масса | -12.5 % номинальная масса |
| Гидростатическое испытательное давление | Все размеры | П = 2СТ/Д (Макс 19.3 MPA / 2800 фунты на квадратный дюйм согласно ASTM A999) | |
7. Структурное сравнение: UNS S31803 Бесшовные против. сварная труба
Матрица технической оценки для инженерного выбора на основе производственных методологий.
| Критерии оценки | ASTM A790 UNS S31803 Бесшовная труба | ASTM A790 UNS S31803 Сварная труба |
|---|---|---|
| Исходный материал | Твердые круглые заготовки / брусья | Горячекатаный лист / Катушки |
| Целостность сварного шва | 100% Однородный (Нет сварного соединения) | Продольное сварное соединение присутствует (Совместный фактор 0.85 – 1.0) |
| Класс давления Эффективность | Более высокое рабочее давление | Стандартное номинальное давление |
| Согласованность границ зерен | Однородная ферритно-аустенитная микроструктура | ЗТВ (Зона термического воздействия) Требуется строгий контроль отжига |
| Стандарт проверки неразрушающего контроля | 100% OUT (Ультразвуковой) или гидростатический | 100% Радиографическое тестирование (RT) по сварному шву |
| Доступный диапазон размеров | НПС 1/2″ 24″ (Экструдированный/рисованный) | НПС 6″ до 72″ (ЭФВ/ПАВ) |
8. питтинг & Характеристики щелевой коррозии (ПРЕН Матрица)
Сравнительный расчет эквивалентного числа сопротивления точечной коррозии: $\text{PREN} = \% \text{Cr} + 3.3 \times \% \text{Mo} + 16 \times \% \text{N}$.
| Нержавеющая сталь | Структура сплава | Типичный диапазон PREN | Критическая температура питтинга (CPT) | Устойчивость к хлоридам SCC |
|---|---|---|---|---|
| АИСИ 304Л | Аустенитный | 18.0 – 20.0 | 10 ° C | Бедный (< 60° C) |
| АИСИ 316L | Аустенитный | 23.0 – 25.0 | 15 ° C | Умеренный (< 60° C) |
| Дуплекс UNS S31803 | двухшпиндельный 50/50 | 32.0 – 35.0 | 35 ° C | Отличный (> 150° C) |
| Дуплекс UNS S32205 | двухшпиндельный 50/50 | 35.0 – 38.0 | 38 ° C | Отличный (> 150° C) |
| Супер Дуплекс S32750 | Супер Дуплекс | 42.0 – 45.0 | 65 ° C | Выдающийся |
9. Термические свойства & Спецификация обработки раствора
Физические температурные пределы и требования к процессу полного отжига в соответствии с ASTM A790..
| Термический процесс / метрический | Обязательный параметр | Охлаждение / Средняя спецификация |
|---|---|---|
| температура отжига в растворе | 1020 °С до 1100 ° C (1870 от °F до 2010 ° F) | Быстрое жидкостное закаливание (воды) ниже 260°С |
| Диапазон температур плавления | 1420 °С до 1465 ° C (2588 от °F до 2669 ° F) | Термодинамическое состояние основного металла |
| Теплопроводность (20° C) | 15 Вт/м·К | Измерено поперек стержня, отожженного на раствор. |
| Удельная теплоемкость (20° C) | 500 Дж/кг·К | Стандартная температурная постоянная окружающей среды |
| Средний коэффициент теплового расширения | 13.5 х 10^-6 / К (20от °С до 100 °С) | Более низкая скорость расширения, чем 300 серия аустенитная |
10. Обязательная заводская проверка & Протокол тестирования качества
Протоколы испытаний, выполненные для обеспечения 100% соответствие EN 10204 3.1 / 3.2 Сертификация.
| Категория теста | Стандартный справочник | Критерии приемки / Цель |
|---|---|---|
| Испытание гидростатическим давлением | АСТМ А999 / А790 | Отсутствие утечек при максимальном расчетном напряжении волокна при минимальном 5 секунды. |
| Ультразвуковой контроль (OUT) | АСТМ Е213 | 100% объемный контроль на наличие внутренних трещин, пустоты, и включения. |
| Вихретоковый контроль (ET) | АСТМ Е426 | Неразрушающее обнаружение поверхностных и подповерхностных продольных дефектов. |
| межкристаллитной коррозии (IGC) | ASTM A262, практика E / ASTM G48, метод А | Проверка устойчивости к межкристаллитному разрушению и точечной коррозии при 25°C/50°C.. |
| Микроструктура Количество ферритов | АСТМ Е562 / Е1245 | Содержание ферритной фазы поддерживается строго в пределах 40% Кому 60%. |
| Положительная идентификация материала (PMI) | РФА / ОЭС-анализ | 100% проверка Кр, Ni, Mo, и распределение легирующих элементов N. |
11. Матрица применения в промышленном секторе
Среды развертывания и конкретные варианты использования бесшовных трубопроводных систем ASTM A790 S31803.
| Промышленный сектор | Операционные подсистемы | Ключевые факторы производственного стресса |
|---|---|---|
| нефть & Разведка и добыча газа/шельф | Подводные выкидные трубопроводы, трубопровод коллектора, добыча высокосернистого газа, Стояки | Высокий уровень H2S, высокий уровень CO2, хлоридная питтинговая коррозия, экстремальное давление |
| Химическая обработка | Производство азотной кислоты, сосуды с органической кислотой, Теплообменники | Агрессивные кислые среды, термический стресс, щелевая коррозия |
| опреснение & морской | Обратный осмос (РО) трубопровод высокого давления, насосы для морской воды | Сверхвысокие концентрации хлоридов, высокая скорость жидкости, эрозия |
| Мякоть & Производство бумаги | Варочные котлы, моечные машины для отбеливания растений, системы восстановления жидкости | Атака хлорного отбеливателя, повышенная температура |
| нефтехимическая переработка | Технологические линии гидрокрекинга, дистилляционные колонны, ребойлеры | Углеводородно-хлоридные смеси, высокие растягивающие механические нагрузки |
13. Сварочные материалы & Параметры изготовления
Рекомендуемые присадочные металлы и контроль температуры между проходами для поддержания фазового баланса во время сварки..
| процесс сварки | Классификация заполнителей AWS | Экранирование / Резервный газ | Макс. температура между проходами |
|---|---|---|---|
| GTAW (ТИГ) | ER2209 | Чистый ар или ар + 2% Н2 (99.99%) | 150 ° C (300 ° F) |
| ГМАВ (МНЕ) | ER2209 | Ар + 1-2% О2 / Ар + Он смешивает | 150 ° C (300 ° F) |
| СМАВ (Палка) | Е2209-15 / Е2209-16 / Е2209-17 | н / (Покрытый электрод) | 150 ° C (300 ° F) |
| Видел (Погруженная дуга) | ER2209 + Базовый флюс | Гранулированный основной флюс | 150 ° C (300 ° F) |
14. Сертификация качества & Пакет документации мельницы
Каждый заказ бесшовных труб ASTM A790 UNS S31803 поставляется с полной записью отслеживания материала..
Сертифицированные сертификаты заводских испытаний, включая теплохимию, механический, и гидростатические результаты.
Сертификация полного соответствия для условий эксплуатации на месторождениях кислой нефти.
Отчеты об инспекциях доступны SGS, ТЮФ, Бюро Веритас, или Регистр Ллойда.
Полная проверка номеров плавок сырья и оригинальных сертификатов происхождения сталелитейного завода..
15. Экспортная упаковка & Характеристики обработки поверхности
Стандартная обработка поверхности и типы мореходной упаковки для международных перевозок..
| Элемент упаковки | Стандартные опции | Цель защиты |
|---|---|---|
| Состояние поверхности | Решение отожжено & маринованный (Белый пассивированный) / Механическая полировка | Восстановление пассивного слоя оксида хрома; удаление поверхностной окалины. |
| Обработка концов труб | Plain Концы (PE) / Скошенные концы (ширина полосы 37,5°) Согласно ASME B16.25 | Защита торцевых поверхностей пластиковыми защитными фасками/торцевыми заглушками.. |
| Мореходное контейнерирование | Шестиугольные связки, обвязанные стальными полосами. / Фумигированные деревянные ящики | Предотвращает физическую деформацию, Воздействие морской влажности, и царапины на поверхности. |
16. Технические часто задаваемые вопросы (Часто задаваемые вопросы)
A: S32205 имеет двойную сертификацию., Штамм S31803 с более высоким содержанием хрома и более высоким содержанием азота. Гарантирует более высокую коррозионную стойкость (более высокие значения PREN) и более жесткие границы элементарного контроля, одновременное соответствие спецификациям UNS S31803 и S32205.
A: Бесшовная труба ASTM A790 имеет полностью однородную двухфазную структуру зерен по всей окружности.. Это исключает риск преимущественного коррозионного воздействия по зонам термического влияния сварного шва. (ЗТВ) и обеспечивает превосходные номинальные значения давления в критически важных подводных технологических линиях или линиях высокого давления..
Запросить техническое предложение & Список акций
Как прямой завод-изготовитель ASTM A790 UNS S31803. / S32205 бесшовные трубы, мы поддерживаем обширный инвентарь от 1/2″ до 16″ во всех расписаниях. Свяжитесь с нашим инженерно-техническим отделом продаж для запросов по проекту, сертификаты испытаний мельницы, и немедленное ценовое предложение.
Скачать каталог
Ты должен быть вошли в систему опубликовать комментарий.