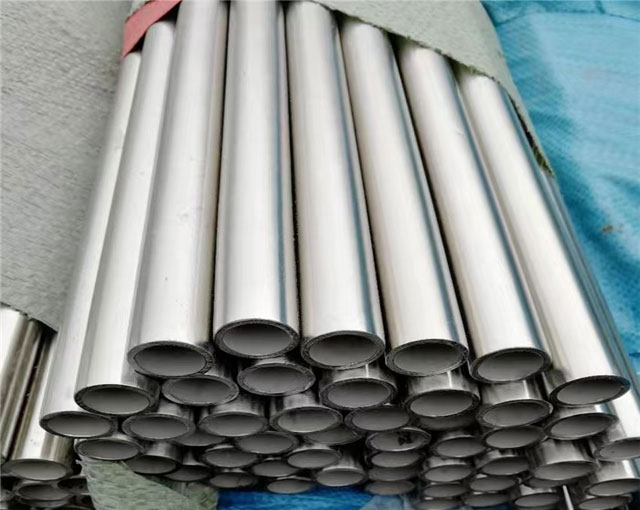
Pipa Mulus ASTM A790 Duplex Steel UNS S31803
Produsen Industri Utama, pemasok & Stokis Paduan Kekuatan Tinggi 2205 (1.4462) Pipa Mulus Fase Ganda Feritik/Austenitik untuk Lingkungan Pemrosesan Kritis Korosi
bahan: 1.4462
KAYU: 32 – 35
Ringkasan Teknis Eksekutif: ASTM A790 UNS S31803
ASTM A790 UNS S31803 (umumnya disebut sebagai Paduan Dupleks 2205) adalah nitrogen yang ditingkatkan, baja tahan karat feritik-austenitik fase ganda yang dirancang untuk lingkungan aplikasi yang menuntut peningkatan kinerja mekanis dan pertahanan korosi lokal. Memasukkan perkiraan 50/50 keseimbangan fasa austenit dan ferit, UNS S31803 secara mulus mengintegrasikan kekebalan retak korosi-tegangan yang melekat pada paduan feritik dengan keuletan yang unggul, Ketangguhan, dan ketahanan pitting yang khas pada kadar austenitik. Pipa mulus yang diproduksi berdasarkan spesifikasi ASTM A790 menjalani penindikan billet padat, ekstrusi panas/gambar dingin, dan anil solusi untuk memenuhi kriteria struktural dan dimensi yang ketat.
1. Standar Setara Material Internasional
Pemetaan tabel referensi silang yang komprehensif UNS S31803 di seluruh organisasi standardisasi internasional.
| Sistem Standar | Penunjukan Kelas | Nomor UNS | EN / bahan DIN no. | AFNOR / tamu | Kode JIS |
|---|---|---|---|---|---|
| ASTM / ASME | duplex 2205 | UNS S31803 | 1.4462 | Z3 CrNi 22.05 ITU | SUS 329J3L |
| ASTM / ASME (ganda) | duplex 2205 Memilih. | US S32205 | 1.4462 (X2CrNiMoN22-5-3) | 05Kh22N5M3T | SUS 329J4L |
| GB (Cina) | 022Cr22Ni5Mo3N | S22253 | - | - | - |
| ISO | X2CrNiMoN22-5-3 | - | 4462-318-03-saya | - | - |
2. Standar Komposisi Kimia (ASTM A790 UNS S31803 vs S32205)
Batas persentase unsur per spesifikasi ASTM A790/A790M (Berat badan % nilai-nilai).
| Kelas | Karbon (C) | mangan (Mn) | Silicon (Si) | fosfor (P) | sulfur (S) | kromium (cr) | Nikel (Ni) | molibdenum (Mo) | Nitrogen (N) | Besi (Fe) |
|---|---|---|---|---|---|---|---|---|---|---|
| UNS S31803 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 21.0 – 23.0 | 4.50 – 6.50 | 2.50 – 3.50 | 0.08 – 0.20 | Keseimbangan |
| US S32205 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 22.0 – 23.0 | 4.50 – 6.50 | 3.00 – 3.50 | 0.14 – 0.20 | Keseimbangan |
3. Batas Kinerja Mekanik dan Fisik
Nilai minimum yang diperlukan untuk pengujian mekanis suhu ruangan sesuai ASTM A790.
| Parameter Properti | Satuan Metrik (Si) | Satuan Kekaisaran | Nilai UNS S31803 |
|---|---|---|---|
| Kekuatan Tarik, Min | 620 Mpa | 90 Ksi (90,000 psi) | 620 – 880 Mpa |
| Kekuatan Luluh (0.2% offset), Min | 450 Mpa | 65 Ksi (65,000 psi) | ≥ 450 Mpa |
| Perpanjangan di 2 dalam. (50mm), Min | 25 % | 25 % | 25 % |
| Kekerasan (Brinell / Rockwell C) | 290 PBR maks | 31 HRC maks | ≤ 290 HBW / 31 HRC |
| Modulus Elastisitas | 200 IPK | 29 x 10^6 psi | 200 IPK |
| Energi Dampak Charpy V-Notch (-40° C) | ≥ 80 J | ≥ 59 ft-lbs | ≥ 80 J (Membujur) |
4. Manufaktur Pipa Tanpa Jahitan & Langkah-Langkah Perlakuan Panas
Inspeksi billet padat bulat mentah dengan pelacakan kode panas penuh dan pengujian PMI sebelum pemrosesan.
Pemanasan billet hingga 1150°C-1250°C diikuti dengan penusukan putar untuk mengubah batangan padat menjadi cangkang berongga.
Proses cold drawing atau cold pilgering yang presisi untuk mencapai ketebalan dinding yang rapat dan toleransi diameter luar.
Pemanasan hingga 1020°C–1100°C diikuti dengan pendinginan air segera untuk mencegah pengendapan fase sigma.
5. ASME B36.19M / Dimensi Jadwal Pipa B36.10M & BOBOT
Ukuran pipa nominal standar (NPS), diameter luar, jadwal ketebalan dinding, dan bobot linier teoritis (kg/m).
| NPS (inci) | DN (mm) | OD (mm) | SCH 10S WT (mm) / WT | SCH 40S WT (mm) / WT | SCH 80S WT (mm) / WT | SCH 160 WT (mm) / WT |
|---|---|---|---|---|---|---|
| 1/2″ | DN15 | 21.3 mm | 2.11 mm (1.02 kg/m) | 2.77 mm (1.29 kg/m) | 3.73 mm (1.64 kg/m) | 4.78 mm (1.98 kg/m) |
| 3/4″ | DN20 | 26.7 mm | 2.11 mm (1.30 kg/m) | 2.87 mm (1.71 kg/m) | 3.91 mm (2.23 kg/m) | 5.56 mm (2.94 kg/m) |
| 1″ | DN25 | 33.4 mm | 2.77 mm (2.12 kg/m) | 3.38 mm (2.54 kg/m) | 4.55 mm (3.29 kg/m) | 6.35 mm (4.30 kg/m) |
| 1-1/2″ | DN40 | 48.3 mm | 2.77 mm (3.16 kg/m) | 3.68 mm (4.11 kg/m) | 5.08 mm (5.50 kg/m) | 7.14 mm (7.36 kg/m) |
| 2″ | DN50 | 60.3 mm | 2.77 mm (3.99 kg/m) | 3.91 mm (5.52 kg/m) | 5.54 mm (7.60 kg/m) | 8.74 mm (11.28 kg/m) |
| 3″ | DN80 | 88.9 mm | 3.05 mm (6.56 kg/m) | 5.49 mm (11.47 kg/m) | 7.62 mm (15.51 kg/m) | 11.13 mm (21.68 kg/m) |
| 4″ | DN100 | 114.3 mm | 3.05 mm (8.50 kg/m) | 6.02 mm (16.32 kg/m) | 8.56 mm (22.67 kg/m) | 13.49 mm (34.06 kg/m) |
| 6″ | DN150 | 168.3 mm | 3.40 mm (14.04 kg/m) | 7.11 mm (28.30 kg/m) | 10.97 mm (43.21 kg/m) | 18.26 mm (68.60 kg/m) |
| 8″ | DN200 | 219.1 mm | 3.76 mm (20.28 kg/m) | 8.18 mm (43.20 kg/m) | 12.70 mm (65.63 kg/m) | 22.23 mm (109.67 kg/m) |
6. Variasi Dimensi yang Diizinkan (ASTM A999 / A790)
Variasi produksi dalam ketebalan dinding diperbolehkan, Diameter luar, dan potong panjangnya.
| Parameter | Rentang NPS | Atas Toleransi | Di bawah Toleransi |
|---|---|---|---|
| Diameter luar (OD) | 1/8″ menjadi 1-1/2″ (10.3mm – 48.3mm) | +0.4 mm (+1/64 dalam) | -0.8 mm (-1/32 dalam) |
| Lebih dari 1-1/2″ ke 4″ (48.3mm – 114.3mm) | +0.8 mm (+1/32 dalam) | -0.8 mm (-1/32 dalam) | |
| Lebih dari 4″ ke 8″ (114.3mm – 219.1mm) | +1.6 mm (+1/16 dalam) | -0.8 mm (-1/32 dalam) | |
| Dinding tebal (WT) | Semua Rentang NPS yang Mulus | +12.5 % nominal WT | -12.5 % nominal WT |
| Tekanan uji hidrostatik | Semua Ukuran | P = 2st/d (max 19.3 Mpa / 2800 psi menurut ASTM A999) | |
7. Perbandingan Struktural: UNS S31803 Mulus vs. DILAS PIPA
Matriks evaluasi teknis untuk pemilihan teknik berdasarkan metodologi manufaktur.
| Kriteria Evaluasi | Pipa Mulus ASTM A790 UNS S31803 | Pipa Las ASTM A790 UNS S31803 |
|---|---|---|
| bahan awal | Billet Bulat Padat / bar | Piring canai panas / gulungan |
| Integritas Jahitan Las | 100% Homogen (Tidak Ada Sambungan Las) | Sambungan Las Longitudinal Hadir (Faktor gabungan 0.85 – 1.0) |
| Efisiensi Kelas Tekanan | Peringkat Tekanan Kerja Lebih Tinggi | Peringkat Tekanan Standar |
| Konsistensi Batas Butir | Struktur Mikro Ferit-Austenit Seragam | HAZ (Zona Terkena Dampak Panas) Memerlukan Kontrol Annealing yang Ketat |
| Standar Inspeksi NDT | 100% OUT (ultrasonik) atau Hidrostatis | 100% Pengujian Radiografi (RT) pada Jahitan Las |
| Kisaran Ukuran yang Tersedia | NPC 1/2″ 24″ (Diekstrusi/Ditarik) | NPC 6″ 72″ (EFW/MELIHAT) |
8. mengadu & Kinerja Korosi Celah (Matriks PREN)
Perhitungan Angka Setara Resistensi Pitting Komparatif: $\text{PREN} = \% \text{Cr} + 3.3 \times \% \text{Mo} + 16 \times \% \text{N}$.
| Kelas Tahan Karat | Struktur Paduan | Rentang PREN yang khas | Suhu Lubang Kritis (CPT) | Resistensi Klorida SCC |
|---|---|---|---|---|
| AISI 304L | Austenitik | 18.0 – 20.0 | 10 ° C | Miskin (< 60° C) |
| AISI 316L | Austenitik | 23.0 – 25.0 | 15 ° C | Sedang (< 60° C) |
| Dupleks UNS S31803 | duplex 50/50 | 32.0 – 35.0 | 35 ° C | Bagus sekali (> 150° C) |
| Dupleks UNS S32205 | duplex 50/50 | 35.0 – 38.0 | 38 ° C | Bagus sekali (> 150° C) |
| Super Dupleks S32750 | Super Dupleks | 42.0 – 45.0 | 65 ° C | Luar biasa |
9. Sifat Termal & Spesifikasi Perawatan Solusi
Batas termal fisik dan persyaratan proses anil solusi lengkap sesuai ASTM A790.
| Proses Termal / Metrik | Parameter yang Diperlukan | Pendinginan / Spesifikasi Sedang |
|---|---|---|
| suhu anil larutan | 1020 °C sampai 1100 ° C (1870 °F sampai 2010 ° F) | Pendinginan cairan yang cepat (air) di bawah 260°C |
| Kisaran Titik Leleh | 1420 °C sampai 1465 ° C (2588 °F sampai 2669 ° F) | Keadaan termodinamika logam dasar |
| Konduktivitas termal (20° C) | 15 W/m·K | Diukur pada batang yang dianil larutan |
| Kapasitas panas spesifik (20° C) | 500 J/kg·K | Konstanta termal ambien standar |
| Koefisien Rata-rata Ekspansi Termal | 13.5 x 10^-6 / K (20°C hingga 100 °C) | Tingkat ekspansi lebih rendah dibandingkan 300 seri austenitik |
10. Inspeksi Pabrik Wajib & Protokol Pengujian Mutu
Protokol pengujian dijalankan untuk memastikan 100% kepatuhan dengan EN 10204 3.1 / 3.2 Sertifikasi.
| Kategori Tes | Referensi Standar | Kriteria Penerimaan / Tujuan |
|---|---|---|
| Uji Tekanan Hidrostatis | ASTM A999 / A790 | Tidak ada kebocoran pada tegangan serat maksimum yang dihitung untuk minimum 5 detik. |
| Pengujian Ultrasonik (OUT) | ASTM E213 | 100% inspeksi volumetrik untuk retakan internal, rongga, dan inklusi. |
| Eddy Current Testing (Et) | ASTM E426 | Deteksi non-destruktif terhadap cacat longitudinal permukaan dan bawah permukaan. |
| Korosi intergranular (IGC) | Latihan ASTM A262 E / ASTM G48 Metode A | Verifikasi kekebalan terhadap serangan antar butir dan pitting pada 25°C/50°C. |
| Jumlah Ferit Struktur Mikro | ASTM E562 / E1245 | Konten fase ferit dipertahankan secara ketat di dalamnya 40% untuk 60%. |
| Identifikasi Bahan Positif (PMI) | Xrf / Analisis OES | 100% verifikasi Kr, Ni, Mo, dan distribusi unsur paduan N. |
11. Matriks Penerapan Sektor Industri
Lingkungan penerapan dan kasus penggunaan khusus untuk sistem perpipaan mulus ASTM A790 S31803.
| Sektor Industri | Sub-Sistem Operasi | Faktor Stres Operasi Utama |
|---|---|---|
| minyak & Gas Hulu/Lepas Pantai | Alur -alur bawah laut, pipa berjenis, ekstraksi gas asam, Bangun | H2S tinggi, CO2 yang tinggi, lubang klorida, tekanan ekstrim |
| Pemrosesan kimia | Produksi asam nitrat, pembuluh asam organik, Penukar Panas | Media asam yang agresif, stres termal, korosi celah |
| desalinasi & Laut | Osmosis terbalik (RO) pipa bertekanan tinggi, pompa air laut | Konsentrasi klorida sangat tinggi, kecepatan fluida yang tinggi, erosi |
| Pulp & Manufaktur Kertas | Pencerna, mesin cuci tanaman pemutihan, sistem pemulihan minuman keras | Serangan zat pemutih klorin, suhu tinggi |
| petrokimia penyulingan | Jalur proses Hydrocracker, Kolom Distilasi, reboilers | Campuran hidrokarbon-klorida, beban mekanis tarik tinggi |
13. Bahan Habis Pengelasan & Parameter Fabrikasi
Logam pengisi yang direkomendasikan dan kontrol suhu interpass untuk menjaga keseimbangan fasa selama pengelasan.
| proses pengelasan | Klasifikasi Pengisi AWS | Perisai / Gas Pendukung | Suhu Interpass Maks |
|---|---|---|---|
| gtaw (CEKCOK) | ER2209 | Ar murni atau Ar + 2% N2 (99.99%) | 150 ° C (300 ° F) |
| GMAW (AKU) | ER2209 | Ar + 1-2% O2 / Ar + Dia mencampur | 150 ° C (300 ° F) |
| SMAW (Tongkat) | E2209-15 / E2209-16 / E2209-17 | n / a (Elektroda Dilapisi) | 150 ° C (300 ° F) |
| MELIHAT (Busur Terendam) | ER2209 + Fluks Dasar | Fluks Dasar Granular | 150 ° C (300 ° F) |
14. Sertifikasi Mutu & Paket Dokumentasi Pabrik
Setiap pesanan pipa seamless ASTM A790 UNS S31803 dilengkapi dengan catatan keterlacakan material yang lengkap.
Sertifikat Uji Pabrik Bersertifikat termasuk kimia panas, Mekanik, dan hasil hidrostatik.
Sertifikasi kepatuhan penuh untuk lingkungan layanan ladang minyak masam.
Laporan inspeksi tersedia oleh SGS, TUV, Biro Veritas, atau Daftar Lloyd.
Verifikasi lengkap nomor panas bahan baku dan sertifikat asal pabrik baja asli.
15. Ekspor Kemasan & Spesifikasi Perawatan Permukaan
Permukaan akhir standar dan jenis kemasan layak laut untuk pengiriman internasional.
| Elemen Pengemasan | Opsi Standar | Tujuan Perlindungan |
|---|---|---|
| Kondisi Permukaan | Solusi dianil & mabuk (Putih Pasif) / Dipoles Secara Mekanis | Pemulihan lapisan kromium oksida pasif; penghapusan skala permukaan. |
| Perawatan Ujung Pipa | Berakhir Plain (PE) / Ujung Miring (BB 37,5°) Sesuai ASME B16.25 | Perlindungan permukaan ujung dengan pelindung bevel/penutup ujung plastik. |
| Kontainerisasi Layak Laut | Bundel Heksagonal diikat dengan strip baja / Kotak Kayu yang Difumigasi | Mencegah deformasi fisik, paparan kelembaban laut, dan goresan permukaan. |
16. Pertanyaan Teknis yang Sering Diajukan (Pertanyaan Umum)
A: S32205 bersertifikat ganda, strain S31803 dengan kromium lebih tinggi dan nitrogen lebih tinggi. Ini menjamin ketahanan korosi yang lebih tinggi (nilai PREN yang lebih tinggi) dan batas kendali unsur yang lebih ketat, memenuhi spesifikasi UNS S31803 dan S32205 secara bersamaan.
A: Pipa ASTM A790 yang mulus memiliki struktur butiran fase ganda yang seragam di seluruh kelilingnya. Hal ini menghilangkan risiko serangan korosi di sepanjang zona yang terkena dampak panas las (HAZ) dan menawarkan peringkat tekanan unggul di jalur pemrosesan bawah laut atau tekanan tinggi yang kritis.
Minta Penawaran Teknis & Daftar Stok
Sebagai pabrik langsung produsen ASTM A790 UNS S31803 / S32205 pipa mulus, kami mempertahankan inventaris ekstensif mulai 1/2″ ke 16″ di semua jadwal. Hubungi kantor teknik penjualan teknis kami untuk pertanyaan proyek, sertifikat uji pabrik, dan penawaran harga langsung.
Unduh Katalog

Kamu harus login untuk mengirim komentar.