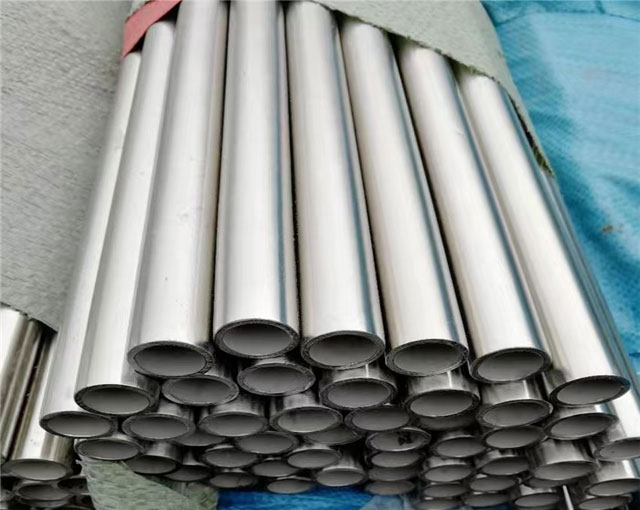
Tubería sin costura de acero dúplex UNS S31803 ASTM A790
Fabricante industrial de primer nivel, Proveedor & Distribuidor de aleaciones de alta resistencia 2205 (1.4462) Tubos sin costura de fase dual ferrítico/austenítico para entornos de procesamiento críticos para la corrosión
material: 1.4462
MADERA: 32 – 35
Resumen técnico ejecutivo: ASTM A790 UNS S31803
ASTM A790 UNS S31803 (comúnmente designado como aleación dúplex 2205) es un producto mejorado con nitrógeno, Acero inoxidable ferrítico-austenítico de doble fase diseñado para entornos de aplicación que exigen un rendimiento mecánico elevado y defensa contra la corrosión localizada.. Incorporando un aproximado 50/50 equilibrio de fases de austenita y ferrita, UNS S31803 integra a la perfección la inmunidad al agrietamiento por corrosión bajo tensión inherente a las aleaciones ferríticas con una ductilidad superior, Dureza, y resistencia a las picaduras típica de los grados austeníticos. Los tubos sin costura producidos según las especificaciones ASTM A790 se someten a perforación de palanquilla sólida, extrusión en caliente/estirado en frío, y recocido en solución para satisfacer estrictos criterios estructurales y dimensionales..
1. Estándares internacionales equivalentes de materiales
Tabla completa de referencias cruzadas que asigna UNS S31803 a través de organizaciones internacionales de estandarización.
| Sistema estándar | Designación de grado | Número UNS | EN / Número de material DIN. | AFNOR / GOST | Código JIS |
|---|---|---|---|---|---|
| ASMA / ASME | Duplex 2205 | UNS S31803 | 1.4462 | Z3 CrNi 22.05 EL | SUS 329J3L |
| ASMA / ASME (doble) | Duplex 2205 Optar. | EE. UU. S32205 | 1.4462 (X2CrNiMoN22-5-3) | 05Kh22N5M3T | SUS 329J4L |
| GB (China) | 022Cr22Ni5Mo3N | S22253 | - | - | - |
| ISO | X2CrNiMoN22-5-3 | - | 4462-318-03-Me | - | - |
2. Estándar de composición química (ASTM A790 UNS S31803 frente a S32205)
Límites de porcentaje elemental según las especificaciones ASTM A790/A790M (Peso % valores).
| Grado | Carbón (C) | manganeso (MN) | Silicio (Si) | fósforo (P) | azufre (S) | cromo (CR) | níquel (Ni) | Molibdeno (Mo) | Nitrógeno (N) | Planchar (Fe) |
|---|---|---|---|---|---|---|---|---|---|---|
| UNS S31803 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 21.0 – 23.0 | 4.50 – 6.50 | 2.50 – 3.50 | 0.08 – 0.20 | Balance |
| EE. UU. S32205 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 22.0 – 23.0 | 4.50 – 6.50 | 3.00 – 3.50 | 0.14 – 0.20 | Balance |
3. Límites de rendimiento físico y mecánico
Valores mínimos requeridos para pruebas mecánicas a temperatura ambiente según ASTM A790.
| Parámetro de propiedad | Unidad métrica (Si) | Unidad Imperial | Valor UNS S31803 |
|---|---|---|---|
| Resistencia a la tracción, min | 620 MPa | 90 Ksi (90,000 psi) | 620 – 880 MPa |
| Fuerza de producción (0.2% offset), min | 450 MPa | 65 Ksi (65,000 psi) | ≥ 450 MPa |
| Alargamiento en 2 en. (50mm), min | 25 % | 25 % | 25 % |
| Dureza (Brinell / Rockwell C.) | 290 HBW máx. | 31 HRc máx. | ≤ 290 HBW / 31 HRC |
| Módulo de elasticidad | 200 Tubería | 29 x 10^6 psi | 200 Tubería |
| Energía de impacto Charpy V-Notch (-40° C) | ≥ 80 J | ≥ 59 pies-libras | ≥ 80 J (Longitudinal) |
4. Fabricación de tubos sin costura & Pasos del tratamiento térmico
Inspección de palanquillas sólidas redondas en bruto con seguimiento completo del código de calor y prueba de PMI antes del procesamiento.
Calentamiento de palanquillas a 1150 °C-1250 °C seguido de perforación giratoria para transformar barras sólidas en carcasas huecas.
Procesos de estirado en frío de precisión o peregrinación en frío para alcanzar tolerancias ajustadas de espesor de pared y diámetro exterior..
Calentamiento a 1020 °C-1100 °C seguido de enfriamiento inmediato con agua para evitar la precipitación en fase sigma.
5. ASME B36.19M / Dimensiones del programa de tuberías B36.10M & PESOS
Tamaños nominales de tubería estándar (NPS), diámetros exteriores, programar espesores de pared, y pesos lineales teóricos (kg/m).
| NPS (pulgadas) | DN (mm) | OD (mm) | SCH 10S PESO (mm) / WT | SCH 40S PESO (mm) / WT | SCH 80S PESO (mm) / WT | SCH 160 WT (mm) / WT |
|---|---|---|---|---|---|---|
| 1/2″ | DN15 | 21.3 mm | 2.11 mm (1.02 kg/m) | 2.77 mm (1.29 kg/m) | 3.73 mm (1.64 kg/m) | 4.78 mm (1.98 kg/m) |
| 3/4″ | DN20 | 26.7 mm | 2.11 mm (1.30 kg/m) | 2.87 mm (1.71 kg/m) | 3.91 mm (2.23 kg/m) | 5.56 mm (2.94 kg/m) |
| 1″ | DN25 | 33.4 mm | 2.77 mm (2.12 kg/m) | 3.38 mm (2.54 kg/m) | 4.55 mm (3.29 kg/m) | 6.35 mm (4.30 kg/m) |
| 1-1/2″ | DN40 | 48.3 mm | 2.77 mm (3.16 kg/m) | 3.68 mm (4.11 kg/m) | 5.08 mm (5.50 kg/m) | 7.14 mm (7.36 kg/m) |
| 2″ | DN50 | 60.3 mm | 2.77 mm (3.99 kg/m) | 3.91 mm (5.52 kg/m) | 5.54 mm (7.60 kg/m) | 8.74 mm (11.28 kg/m) |
| 3″ | DN80 | 88.9 mm | 3.05 mm (6.56 kg/m) | 5.49 mm (11.47 kg/m) | 7.62 mm (15.51 kg/m) | 11.13 mm (21.68 kg/m) |
| 4″ | DN100 | 114.3 mm | 3.05 mm (8.50 kg/m) | 6.02 mm (16.32 kg/m) | 8.56 mm (22.67 kg/m) | 13.49 mm (34.06 kg/m) |
| 6″ | DN150 | 168.3 mm | 3.40 mm (14.04 kg/m) | 7.11 mm (28.30 kg/m) | 10.97 mm (43.21 kg/m) | 18.26 mm (68.60 kg/m) |
| 8″ | DN200 | 219.1 mm | 3.76 mm (20.28 kg/m) | 8.18 mm (43.20 kg/m) | 12.70 mm (65.63 kg/m) | 22.23 mm (109.67 kg/m) |
6. Variaciones permitidas en dimensiones (ASTM A999 / A790)
Variaciones de fabricación permitidas en el espesor de pared., Diámetro externo, y cortar longitudes.
| Parámetro | Rango NPS | Sobre tolerancia | Bajo tolerancia |
|---|---|---|---|
| Diámetro externo (OD) | 1/8″ a 1-1/2″ (10.3mm – 48.3mm) | +0.4 mm (+1/64 en) | -0.8 mm (-1/32 en) |
| Más de 1-1/2″ para 4″ (48.3mm – 114.3mm) | +0.8 mm (+1/32 en) | -0.8 mm (-1/32 en) | |
| Más de 4″ a 8″ (114.3mm – 219.1mm) | +1.6 mm (+1/16 en) | -0.8 mm (-1/32 en) | |
| Espesor de la pared (WT) | Todos los rangos NPS continuos | +12.5 % peso nominal | -12.5 % peso nominal |
| Presión de prueba hidrostática | Todos los tamaños | P = 2ST/D (máximo 19.3 MPa / 2800 psi según ASTM A999) | |
7. Comparación estructural: UNS S31803 Sin costuras vs.. tubo soldado
Matriz de evaluación técnica para la selección de ingeniería basada en metodologías de fabricación..
| Criterios de evaluación | Tubería sin costura ASTM A790 UNS S31803 | Tubería soldada ASTM A790 UNS S31803 |
|---|---|---|
| Material de partida | Billetes redondos sólidos / barras | Placa laminada en caliente / Bobinas |
| Integridad de la costura de soldadura | 100% homogéneo (Sin junta soldada) | Junta de soldadura longitudinal presente (factor conjunto 0.85 – 1.0) |
| Eficiencia de clase de presión | Clasificación de presión de trabajo más alta | Clasificación de presión estándar |
| Consistencia de los límites del grano | Microestructura uniforme de ferrita-austenita | ZAT (Zona afectada por el calor) Requiere un estricto control de recocido |
| Estándar de inspección END | 100% OUT (ultrasónico) o hidrostático | 100% Pruebas radiográficas (RT) en costura de soldadura |
| Rango de tamaño disponible | NPS 1/2″ a 24″ (Extruido/Estirado) | NPS 6″ a 72″ (EFW/SAW) |
8. picaduras & Rendimiento contra la corrosión en grietas (PREN Matrix)
Cálculo comparativo del número equivalente de resistencia a las picaduras: $\text{PREN} = \% \text{Cr} + 3.3 \times \% \text{Mo} + 16 \times \% \text{N}$.
| Grado inoxidable | Estructura de aleación | Rango PREN típico | Temperatura crítica de picaduras (CPT) | Resistencia al cloruro SCC |
|---|---|---|---|---|
| AISI 304L | austenítico | 18.0 – 20.0 | 10 ° C | Pobre (< 60° C) |
| AISI 316L | austenítico | 23.0 – 25.0 | 15 ° C | Moderado (< 60° C) |
| Dúplex UNS S31803 | Duplex 50/50 | 32.0 – 35.0 | 35 ° C | Excelente (> 150° C) |
| Dúplex UNS S32205 | Duplex 50/50 | 35.0 – 38.0 | 38 ° C | Excelente (> 150° C) |
| Súper Dúplex S32750 | Super Duplex | 42.0 – 45.0 | 65 ° C | Pendiente |
9. Propiedades térmicas & Especificación del tratamiento de la solución
Límites térmicos físicos y requisitos del proceso de recocido de solución completa según ASTM A790.
| Proceso Térmico / Métrico | Parámetro requerido | Enfriamiento / Especificación media |
|---|---|---|
| temperatura de recocido de solución | 1020 °C a 1100 ° C (1870 °F a 2010 F) | Enfriamiento rápido de líquidos (agua) por debajo de 260°C |
| Rango de punto de fusión | 1420 °C a 1465 ° C (2588 °F a 2669 F) | Estado termodinámico del metal base |
| Conductividad térmica (20° C) | 15 W/m·K | Medido a través de una barra recocida en solución |
| Capacidad de calor específica (20° C) | 500 J/kg·K | Constante térmica ambiental estándar |
| Coeficiente medio de expansión térmica | 13.5 x10^-6 / K (20°C a 100°C) | Menor tasa de expansión que 300 serie austenítica |
10. Inspección de fábrica obligatoria & Protocolo de prueba de calidad
Protocolos de prueba ejecutados para garantizar 100% cumplimiento de EN 10204 3.1 / 3.2 Certificación.
| Categoría de prueba | Referencia estándar | Criterios de aceptación / Objetivo |
|---|---|---|
| Prueba de presión hidrostática | ASTM A999 / A790 | Sin fugas con la máxima tensión de fibra calculada para un mínimo 5 artículos de segunda clase. |
| Prueba de ultrasonido (OUT) | ASTM E213 | 100% inspección volumétrica para grietas internas, vacíos, e inclusiones. |
| Prueba de corriente Eddy (En) | ASTM E426 | Detección no destructiva de defectos longitudinales superficiales y subterráneos.. |
| La corrosión intergranular (CIG) | ASTM A262 Práctica E / ASTM G48 Método A | Verificación de inmunidad al ataque intergranular y picaduras a 25°C/50°C. |
| Recuento de ferrita de microestructura | Norma ASTM E562 / E1245 | El contenido de la fase de ferrita se mantiene estrictamente dentro de 40% a 60%. |
| Identificación Positiva de Materiales (PMI) | XRF / Análisis OES | 100% verificación de Cr, Ni, Mo, y distribución elemental de aleación de N. |
11. Matriz de Aplicación del Sector Industrial
Entornos de implementación y casos de uso específicos para sistemas de tuberías sin costura ASTM A790 S31803.
| Sector industrial | Subsistemas operativos | Factores clave de estrés operativo |
|---|---|---|
| aceite & Gas Upstream/Offshore | Líneas de flujo submarinas, tubería del colector, extracción de gas amargo, Canalizaciones verticales | Alto H2S, CO2 alto, picaduras de cloruro, presión extrema |
| Procesamiento químico | Producción de ácido nítrico, recipientes de ácido orgánico, intercambiadores de calor | Medios ácidos agresivos, estrés térmico, corrosión por grietas |
| desalinización & Marina | Ósmosis inversa (RO) tubería de alta presión, bombas de agua de mar | Concentraciones de cloruro ultraaltas, alta velocidad del fluido, erosión |
| La pulpa & Fabricación de papel | Digestores, lavadoras de plantas de blanqueo, sistemas de recuperación de licores | Ataque del agente blanqueador de cloro, temperaturas elevadas |
| refinación petroquímica | Líneas de proceso de hidrocracker, columnas de destilación, hervidores | Mezclas de clorhidrato de hidrocarburos, cargas mecánicas de alta tracción |
13. Consumibles de soldadura & Parámetros de fabricación
Metales de aportación recomendados y controles de temperatura entre pasadas para mantener el equilibrio de fases durante la soldadura..
| proceso de soldadura | Clasificación de relleno de AWS | Blindaje / Gas de respaldo | Temperatura máxima entre pasadas |
|---|---|---|---|
| GTAW (TIG) | ER2209 | Ar puro o Ar + 2% N2 (99.99%) | 150 ° C (300 F) |
| GMAW (A MÍ) | ER2209 | Arkansas + 1-2% O2 / Arkansas + el mezcla | 150 ° C (300 F) |
| SMAW (Palo) | E2209-15 / E2209-16 / E2209-17 | n / A (Electrodo recubierto) | 150 ° C (300 F) |
| VIO (Arco sumergido) | ER2209 + Flujo básico | Flujo básico granular | 150 ° C (300 F) |
14. Certificación de Calidad & Paquete de documentación del molino
Cada pedido de tubería sin costura ASTM A790 UNS S31803 se suministra con registros completos de trazabilidad del material..
Certificados de prueba de fábrica certificados, incluida la química térmica, Mecánico, y resultados hidrostáticos.
Certificación de cumplimiento total para entornos de servicios de yacimientos petrolíferos ácidos.
Informes de inspección disponibles por SGS, TÜV, Oficina Veritas, o Registro de Lloyd.
Verificación completa de los números de calor de las materias primas y los certificados originales de origen de las acerías..
15. Embalaje de exportación & Especificaciones de tratamiento de superficies
Acabados de superficie estándar y tipos de embalaje aptos para el transporte marítimo para envíos internacionales.
| Elemento de embalaje | Opciones estándar | Objetivo de protección |
|---|---|---|
| Condición de la superficie | Solución recocida & En escabeche (Pasivado Blanco) / Pulido mecánicamente | Restauración de la capa pasiva de óxido de cromo.; eliminación de incrustaciones superficiales. |
| Tratamiento de extremos de tuberías | extremos planos (PE) / Extremos biselados (ANCHO 37,5°) Por ASME B16.25 | Protección de los extremos con protectores de bisel/tapas de extremo de plástico. |
| Contenedores aptos para el mar | Paquetes hexagonales atados con tiras de acero. / Cajas de madera fumigadas | Previene la deformación física, exposición a la humedad marina, y rayar la superficie. |
16. Preguntas técnicas frecuentes (Preguntas más frecuentes)
A: S32205 tiene doble certificación, cepa con alto contenido de cromo y nitrógeno de S31803. Garantiza una mayor resistencia a la corrosión. (valores PREN más altos) y límites de control elemental más estrictos, Cumplir simultáneamente con las especificaciones UNS S31803 y S32205..
A: La tubería ASTM A790 sin costura presenta una estructura de grano de doble fase completamente uniforme en toda su circunferencia.. Esto elimina el riesgo de ataques de corrosión preferenciales a lo largo de las zonas afectadas por el calor de la soldadura. (ZAT) y ofrece índices de presión superiores en líneas de procesamiento submarinas o de alta presión críticas.
Solicitar Cotización Técnica & Lista de existencias
Como fabricante directo de fábrica de ASTM A790 UNS S31803 / Tubos sin costura S32205, mantenemos un extenso inventario desde 1/2″ a 16″ en todos los horarios. Póngase en contacto con nuestra oficina técnica de ingeniería comercial para consultas sobre proyectos., certificados de prueba de molino, y cotizaciones de precios inmediatas.
Descargar Catálogo

Debes ser identificado introducir un comentario.