Technical Metrics & Material Attributes
Its yield strength is substantially higher than that of common austenitic grades such as 316L.
The higher proof stress can allow thinner wall schedules where the design calculation permits.
The PREN value is commonly used to assess resistance to localized pitting and crevice corrosion.
Commonly selected for sour service, offshore systems, and demanding chemical-service piping.
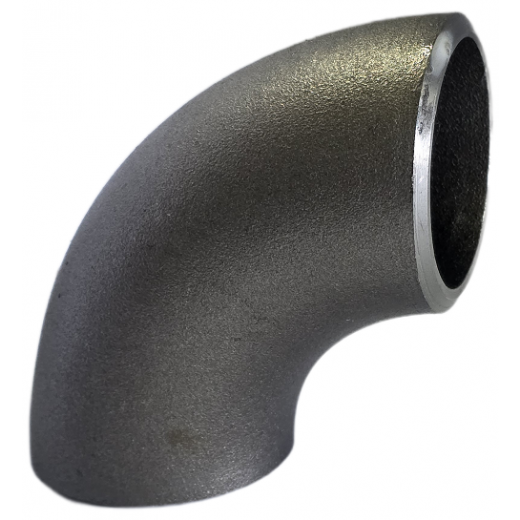
Material Overview: ASTM A815 WPS UNS S32750 Gomiti super duplex
ASTM A815 WPS UNS S32750 is a wrought ferritic/austenitic super duplex stainless steel fitting grade used where strength and corrosion resistance are both important. It is used in marine, petrolchimico, sottoconente, and chemical-processing service where conventional stainless steels may not provide enough margin, USA S32750 (comunemente noto come 2507 Super Duplex o EN 1.4410) offre un equilibrio 50/50 microstruttura a doppia fase costituita da proporzioni più o meno uguali di austenite e ferrite. The duplex structure combines relatively high yield strength with good resistance to chloride-related stress corrosion cracking (SCC), while retaining useful toughness when the phase balance is properly controlled.
La designazione WPS in ASTM A815 indica raccordi per tubazioni senza saldatura di qualità lavorata prodotti secondo i rigorosi requisiti ASME B16.9 e MSS SP-43. Questi gomiti, disponibile in entrambi lungo Raggio (LR, R = 1,5D) e corto Raggio (SR, R=1.0 D) configurazioni, are used to change flow direction in high-pressure piping networks. Se utilizzato in piattaforme petrolifere offshore in acque profonde, Impianti di dissalazione dell'acqua di mare ad osmosi inversa, depuratori di gas acidi aggressivi, o reattori chimici ad elevata purezza, ASTM A815 WPS UNS S32750 elbows are intended for service involving cyclic loading, temperature changes, and corrosive process fluids.
Principali classificazioni dei materiali coperte dalla specifica ASTM A815:
- Classe WP-S: Raccordi senza saldatura realizzati con tubi senza saldatura, Tubo, o materiale lavorato.
- Classe WP-W: Raccordi lavorati contenenti saldature in cui è stato aggiunto il metallo d'apporto e ispezionati in modo non distruttivo tramite radiografia (RT).
- Classe WP-WX: Raccordi saldati lavorati dove sono presenti tutte le saldature 100% radiografato secondo il codice ASME per caldaie e recipienti a pressione.
- Classe WP-WU: Raccordi lavorati dove sono presenti tutte le saldature 100% esaminato mediante test ad ultrasuoni (OUT).
Limiti di composizione chimica (%) — UNS S32750 rispetto alla famiglia duplex
Elemental limits are controlled to support corrosion resistance and to reduce the risk of undesirable intermetallic phases such as sigma (UN) and chi (H).
| Grado / Stati Uniti | CARBONIO (C) | CR | NI | Mo | N | Cu | MN (max) | Si (max) | P / S (max) |
|---|---|---|---|---|---|---|---|---|---|
| WPS S32750 (2507) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 5.0 | 0.24 – 0.32 | ≤ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| WPS S31803 (2205) | ≤ 0.030 | 21.0 – 23.0 | 4.5 – 6.5 | 2.5 – 3.5 | 0.08 – 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| WPS S32202 (2202) | ≤ 0.030 | 21.5 – 24.0 | 1.0 – 2.8 | 0.45 max | 0.18 – 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| WPS S32760 (zero 100) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 4.0 | 0.20 – 0.30 | 0.50 – 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* Nota: UNS S32750 contiene aggiunte deliberate di azoto (0.24–0,32%) per aumentare significativamente la resistenza alla vaiolatura, promuovere una rapida riaustenitizzazione intergranulare durante il trattamento termico, e aumentare il carico di snervamento meccanico.
Meccanico & Dati sulle prestazioni strutturali
The ferrite-austenite balance gives S32750 high tensile and yield strength, useful low-temperature toughness, and good resistance to erosion-corrosion. Rispetto allo standard 300 serie di acciaio inossidabile o leghe lean duplex convenzionali, S32750 consente agli ingegneri di specificare abachi di pareti più sottili (es, SCH 10S contro SCH 40S) senza sacrificare i margini di sicurezza strutturali.
Where permitted by the applicable ASME B31.3 design conditions, the higher allowable stress can reduce required wall thickness and system weight.
Limiti meccanici ASTM A815 S32750
| Parametro meccanico | Limite standard ASTM A815 |
|---|---|
| Resistenza alla trazione, min (MPa / Ksi) | 800 – 965 / [116 – 140] |
| Resistenza allo snervamento (0.2% Compensare), min | 550 MPa / [80 Ksi] |
| Allungamento dentro 2 in. (50 mm), min % | 15.0 % |
| Durezza, Brinell (HBW), max | 310 HBW max |
| Durezza, Rockwell C (HRC), max | 32 HRC massimo |
| Energia d'impatto Charpy con intaglio a V (-40° C) | ≥ 80 Joule (media) |
Fisica della resistenza alla corrosione & Calcoli della formula PREN
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the Numero equivalente alla resistenza alla resistenza (DI LEGNO). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
vaiolatura & corrosione interstiziale
Con un PREN minimo di 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
fessurazione per tensocorrosione (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, fatica, and the applicable materials standard.
Erosione-corrosione
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, including some subsea slurry applications.
lungo Raggio (LR) rispetto al raggio corto (SR) Gomiti duplex
The choice between Long Radius (R = 1,5D) e raggio corto (R = 1,0D) is normally based on pressure loss, flow conditions, Pigmentazione, and available installation space.
lungo Raggio (LR) GOMITO (R = 1,5D)
- Distanza dal centro all'estremità: 1.5 volte il diametro nominale del tubo (A = 1.5 ×NPS).
- Perdita di carico per attrito: The larger bend radius generally produces a smoother change in direction and lower pressure loss.
- Capacità di pigging: A common choice for lines that require conventional or intelligent pigging.
- Resistenza all'erosione: The larger radius can reduce local flow disturbance and may help limit erosion at the bend.
- Applicazioni primarie: Oleodotti a lunga distanza che attraversano i paesi, riser sottomarini offshore, linee chimiche di processo.
corto Raggio (SR) GOMITO (R = 1,0D)
- Distanza dal centro all'estremità: Uguale al diametro nominale del tubo (A = 1.0 ×NPS).
- Perdita di carico per attrito: Maggiore resistenza al cambio direzionale e turbolenza leggermente elevata.
- Capacità di pigging: Less suitable where the piping system requires passage of rigid inspection pigs.
- Disposizione compatta: Useful where the available layout space does not allow a long-radius elbow.
- Applicazioni primarie: Pacchetti skid sottomarini, moduli compatti FPSO topside, sale macchine marine, sistemi skid.
ASME B16.9 Raggio lungo 90° (LR) Dimensioni del gomito & Grafico del peso
Reference dimensions for ASTM A815 WPS UNS S32750 butt-weld 90-degree LR elbows (1/2″ a 24″).
| Taglia nominale (NPS) | Diametro esterno (OD) [mm] | Centro a fine (A) [mm] | Spessore della parete (SCH 10S) [mm] | Spessore della parete (Inclina 40s) [mm] | Spessore della parete (SCH 80S) [mm] | circa. Peso (Inclina 40s) [kg] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (DN20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (DN25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME b 16.9 / MSS SP-43 90° raggio corto (SR) Dimensioni del gomito
Reference dimensions and weights for compact-radius Super Duplex 2507 Gomiti (R = 1,0D).
| Dimensioni NPS | Diametro esterno (OD) [mm] | SR da centro a fine (A) [mm] | SCH 10S Parete [mm] | SCH 40S Parete [mm] | circa. Peso (SCH 80S) [kg] |
|---|---|---|---|---|---|
| 1″ (DN25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
Trattamento termico critico & Equilibrio di fase microstrutturale
The properties of ASTM A815 WPS UNS S32750 elbows depend on maintaining an appropriate 40%–60% Ferrite / 60%–40% Austeniti rapporto di fase. Unsuitable heat treatment can promote intermetallic precipitation, including the embrittling Fase Sigma (UN) e Fase Chi (H), which can reduce impact toughness and localized-corrosion resistance.
| Grado / ASTM | temperatura di solubilizzazione | Raffreddamento / Metodo di spegnimento | Contenuto di ferrite target |
|---|---|---|---|
| WPS S32750 (2507) | 1025°C – 1125°C [1920°F – 2060°F] | Tempra rapida in acqua (sotto i 300°C in pochi secondi) | 40% – 60% ferrite (E562 Conteggio punti) |
| WPS S31803 (2205) | 1020°C – 1100 °C [1870°F – 2010°F] | Quench in acqua o raffreddamento rapido ad aria | 40% – 60% ferrite |
| WPS S32202 (2202) | 1020°C – 1080 °C [1870°F – 1975°F] | Quench in acqua o in aria forzata | 45% – 55% ferrite |
Quench Rate: Cooling through the critical temperature range must be fast enough to limit intermetallic precipitation. The selected quench practice is intended to retain the required phase balance and mechanical properties.
Flussi di lavoro di produzione per Seamless & Gomiti saldati
Typical production combines hot forming, hydraulic forming where applicable, end machining, Trattamento di superficie, and non-destructive examination.
Formatura a mandrino caldo
For seamless fittings, the pipe or hollow stock is heated and formed over a mandrel so that the bend radius, wall distribution, and roundness stay within the required tolerances.
Pressatura della piastra & Saldatura
For larger fittings (>24″), plate may be formed into shells, prepared at the seams, and welded with a suitable super-duplex filler such as ER2594.
Ricottura a soluzione completa
dopo la formazione, the elbows are solution annealed within the specified temperature range and rapidly cooled to restore the required phase balance.
Smussatura & Decapaggio superficiale
The ends are machined to the required ASME B16.25 bevel geometry. Pickling and passivation are then used to remove heat tint and restore a clean passive surface.
Specifiche di saldatura & Linee guida sui materiali di consumo per S32750
Welding ASTM A815 WPS S32750 elbows requires controlled heat input and interpass temperature. Excessively rapid cooling can shift the HAZ phase balance, while excessive heat input or prolonged exposure can increase the risk of secondary phases.
| Processo di saldatura | Specifiche del metallo d'apporto AWS | Apporto di calore consigliato | Schermatura / Gas di supporto |
|---|---|---|---|
| GTAW (TIG) | AWS A5.9 ER2594 (Ni sovralegato ~ 9%) | 0.2 – 1.5 KJ/mm | Ar puro o Ar + 2% N2 / Ar + 30% Lui + 2% N2 |
| SMAW (Bastone) | AWS A5.4 E2594-16 / E2594-17 | 0.5 – 1.5 KJ/mm | n / a (Rivestito con flusso) |
| GMAW (ME) | Cavo AWS A5.9 ER2594 | 0.5 – 1.2 KJ/mm | Ar + 2% N2 o Ar + 30% Lui + 2% N2 |
| VISTO (Arco Sommerso) | Cavo AWS A5.9 ER2594 + Flusso di base | 0.8 – 1.8 KJ/mm | Neutro / Flusso di saldatura di base |
La temperatura massima di interpass deve essere strettamente limitata a 100° C (212° F) durante tutte le sequenze di passaggio per prevenire la precipitazione di fasi secondarie austeniti e infragilenti.
Controllo di qualità & Protocolli di test
The inspection plan for ASTM A815 WPS UNS S32750 elbows normally combines material verification, controlli dimensionali, and the non-destructive or destructive tests specified by the purchase order and applicable standard.
1. PMI Testing
Identificazione materiale positiva (PMI) by XRF or OES can be used to confirm the principal alloying elements and heat traceability.
2. Test di corrosione
Where specified, ASTM G48 Method A testing can be used to evaluate resistance to ferric-chloride pitting and crevice corrosion.
3. microstruttura & ferrite
Metallographic examination, including ferrite measurement where required, is used to check phase balance and identify undesirable intermetallic phases.
4. radiografico (RT) / OUT
Welded classes may require radiographic or ultrasonic examination according to the applicable specification, purchase order, and inspection plan.
standard internazionali & Matrice delle designazioni equivalenti
| Organizzazione standard | Codice standard | Descrizione / Tipo di adattamento |
|---|---|---|
| Norma ASTM | ASTM A815 / A815M | Specifiche standard per ferritico battuto, Ferritico / Austenitico, e raccordi per tubazioni in acciaio inossidabile martensitico |
| Norma ASME | ASME b 16.9 | Raccordi saldati di testa lavorati realizzati in fabbrica (NPS 1/2 tramite NPS 48) |
| Norma MSS | MSS SP-43 | Raccordi saldati testa a testa lavorati e fabbricati per bassa pressione, Resistente Alla Corrosione Applicazioni |
| Norma MSS | MSS SP-97 | Raccordi di uscita di derivazione forgiati integralmente rinforzati - Saldatura di prese, Filettato, e estremità saldate |
| Norma europea | IT 10253-4 / IT 10088-3 | Saldatura testa a testa RACCORDI PER TUBI – Austenitici e austeno-ferritici lavorati (duplex) Acciai inossidabili |
| Norma NACE | Nace Mr0175 / ISO 15156 | Industrie del petrolio e del gas naturale: materiali da utilizzare in ambienti contenenti H2S nella produzione di petrolio e gas |
Principali applicazioni industriali per i gomiti Super Duplex S32750
Typical service areas include high-stress and corrosive industrial systems.
Petrolio offshore & Parti superiori a gas
Used in subsea manifolds, Alberi di Natale, linee di flusso, Colonne montanti, and firewater systems where seawater exposure and sour-service conditions place demanding requirements on corrosion resistance.
Impianti di desalinizzazione dell'acqua di mare
Used in reverse-osmosis pump manifolds, brine headers, and energy-recovery systems handling concentrated saline water.
lavorazione chimica & Piante acide
Used in selected heat-exchanger, reboiler, and acid-service piping where the corrosion conditions exceed the practical limits of common austenitic grades.
Tolleranze dimensionali secondo ASME B16.9 / MSS SP-43
| Dimensione Nominale Del Tubo (NPS) | Tolleranza fuori angolo (Q) | Tolleranza fuori piano (P) | Tolleranza da centro a estremità | Diametro interno all'estremità |
|---|---|---|---|---|
| 1/2″ a 2-1/2″ | ± 1 mm | ± 2 mm | ± 2.0 mm | +0.8 mm / -0.8 mm |
| 3″ a 3-1/2″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 4″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 5″ alle 8″ | ± 3 mm | ± 5 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 10″ alle 18″ | ± 4 mm | ± 6 mm | ± 3.0 mm | +3.2 mm / -1.6 mm |
| 20″ a 24″ | ± 5 mm | ± 10 mm | ± 3.0 mm | +4.8 mm / -1.6 mm |
Imballaggio per l'esportazione, Marcatura del prodotto & Certificazione di qualità
For export shipment, the fittings are protected against contamination, umidità, and handling damage, with identification marks retained for heat and product traceability.
Specifiche di marcatura standard
La marcatura continua stampata su ciascun gomito include: Nome/logo del produttore, Codice standard (ASTM A815 WPS S32750), Dimensione Del Tubo, Spessore muro/Scadenza, Numero di calore per 100% tracciabilità del mulino.
Custodie in legno senza fumigazione idonee alla navigazione
I raccordi sono protetti con tappi terminali in plastica, confezionati singolarmente in film plastico resistente all'umidità, e imballato in scatole di compensato resistenti alla fumigazione con rinforzo in cinturino in acciaio.
IT 10204 3.1 & 3.2 Certificati del mulino
Material Test Reports can be supplied to EN 10204 3.1, with third-party inspection available when required by the order.
Riferimento rapido per l'approvvigionamento
ASTM A815 WPS UNS S32750 Scheda dati gomito super duplex
Quick reference for engineering, procurement, and piping design work.


Devi essere loggato per lasciare un commento.