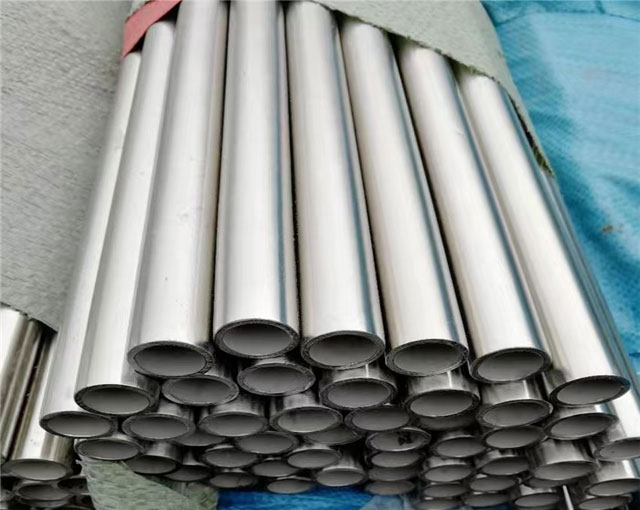
ASTM A790 Duplex Steel UNS S31803 Nahtloses Rohr
Erstklassiger Industriehersteller, Anbieter & Fachhändler für hochfeste Legierungen 2205 (1.4462) Ferritische/austenitische Zweiphasen-Nahtlose Rohre für korrosionskritische Verarbeitungsumgebungen
Werkstoff: 1.4462
HOLZ: 32 – 35
Technische Zusammenfassung für Führungskräfte: ASTM A790 UNS S31803
ASTM A790 UNS S31803 (allgemein als Duplexlegierung bezeichnet 2205) ist ein stickstoffverstärktes, Zweiphasiger ferritisch-austenitischer Edelstahl, der für Anwendungsumgebungen entwickelt wurde, die eine hohe mechanische Leistung und lokalen Korrosionsschutz erfordern. Einbeziehung einer ungefähren 50/50 Gleichgewicht der Austenit- und Ferritphasen, UNS S31803 verbindet nahtlos die Immunität gegenüber Spannungsrisskorrosion, die ferritischen Legierungen innewohnt, mit der überlegenen Duktilität, Zähigkeit, und Lochfraßbeständigkeit, die typisch für austenitische Sorten ist. Nahtlose Rohre, die gemäß den ASTM A790-Spezifikationen hergestellt werden, werden einem Vollbarrendurchstoßen unterzogen, Heißstrangpressen/Kaltziehen, und Lösungsglühen, um strenge strukturelle und dimensionale Kriterien zu erfüllen.
1. Internationale Materialäquivalentstandards
Umfassende Querverweistabelle zur Zuordnung von UNS S31803 zu internationalen Standardisierungsorganisationen.
| Standardsystem | Notenbezeichnung | UNS-Nummer | De / DIN Werkstoff Nr. | AFNOR / Gast | JIS-Code |
|---|---|---|---|---|---|
| ASTM / ASME | duplex 2205 | UNS S31803 | 1.4462 | Z3 CrNi 22.05 DER | SUS 329J3L |
| ASTM / ASME (Dual) | duplex 2205 Opt. | UNS S32205 | 1.4462 (X2CrNiMoN22-5-3) | 05Kh22N5M3T | SUS 329J4L |
| GB (China) | 022Cr22Ni5Mo3N | S22253 | - | - | - |
| ISO | X2CrNiMoN22-5-3 | - | 4462-318-03-Ich | - | - |
2. Standard für chemische Zusammensetzung (ASTM A790 UNS S31803 vs. S32205)
Grenzwerte für den Elementanteil gemäß den Spezifikationen ASTM A790/A790M (Gewicht % Werte).
| Klasse | KOHLENSTOFF (C) | Mangan (MN) | Silizium (Si) | Phosphor (P) | Schwefel (S) | Chrom (Cr) | Nickel (Ni) | Molybdän (Mo) | Stickstoff (n) | Eisen (Fe) |
|---|---|---|---|---|---|---|---|---|---|---|
| UNS S31803 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 21.0 – 23.0 | 4.50 – 6.50 | 2.50 – 3.50 | 0.08 – 0.20 | Gleichgewicht |
| UNS S32205 | ≤ 0.030 | ≤ 2.00 | ≤ 1.00 | ≤ 0.030 | ≤ 0.020 | 22.0 – 23.0 | 4.50 – 6.50 | 3.00 – 3.50 | 0.14 – 0.20 | Gleichgewicht |
3. Mechanische und physikalische Leistungsgrenzen
Erforderliche Mindestwerte für mechanische Prüfungen bei Raumtemperatur gemäß ASTM A790.
| Eigenschaftsparameter | Metrische Einheit (Si) | Imperiale Einheit | Wert UNS S31803 |
|---|---|---|---|
| Zugfestigkeit, min | 620 MPA | 90 Ksi (90,000 PSI) | 620 – 880 MPA |
| Streckgrenze (0.2% ausgleichen), min | 450 MPA | 65 Ksi (65,000 PSI) | ≥ 450 MPA |
| Dehnung ein 2 in. (50mm), min | 25 % | 25 % | 25 % |
| Härte (Brinell / Rockwell C) | 290 HBW max | 31 HRC max | ≤ 290 HBW / 31 HRC |
| Elastizitätsmodul | 200 GPa | 29 x 10^6 psi | 200 GPa |
| Charpy V-Notch Impact Energy (-40° C) | ≥ 80 j | ≥ 59 ft-lbs | ≥ 80 j (Längs) |
4. Herstellung nahtloser Rohre & Wärmebehandlungsschritte
Inspektion von rohen, runden, massiven Knüppeln mit vollständiger Verfolgung des Wärmecodes und PMI-Tests vor der Verarbeitung.
Erhitzen der Knüppel auf 1150–1250 °C und anschließendes Rotationslochen, um Vollstäbe in hohle Schalen umzuwandeln.
Präzise Kaltzieh- oder Kaltpilgerprozesse zur Erreichung enger Wandstärken- und Außendurchmessertoleranzen.
Erhitzen auf 1020 °C–1100 °C, gefolgt von sofortigem Abschrecken mit Wasser, um eine Ausfällung der Sigma-Phase zu verhindern.
5. ASME B36.19M / B36.10M Rohrplanabmessungen & GEWICHTE
Standard-Rohrnenngrößen (NPS), Außendurchmesser, Wandstärken planen, und theoretische lineare Gewichte (kg/m).
| NPS (Zoll) | DN (mm) | OD (mm) | SCH 10S WT (mm) / WT | SCH 40S WT (mm) / WT | SCH 80S WT (mm) / WT | Sch 160 WT (mm) / WT |
|---|---|---|---|---|---|---|
| 1/2″ | DN15 | 21.3 mm | 2.11 mm (1.02 kg/m) | 2.77 mm (1.29 kg/m) | 3.73 mm (1.64 kg/m) | 4.78 mm (1.98 kg/m) |
| 3/4″ | DN20 | 26.7 mm | 2.11 mm (1.30 kg/m) | 2.87 mm (1.71 kg/m) | 3.91 mm (2.23 kg/m) | 5.56 mm (2.94 kg/m) |
| 1″ | DN25 | 33.4 mm | 2.77 mm (2.12 kg/m) | 3.38 mm (2.54 kg/m) | 4.55 mm (3.29 kg/m) | 6.35 mm (4.30 kg/m) |
| 1-1/2″ | DN40 | 48.3 mm | 2.77 mm (3.16 kg/m) | 3.68 mm (4.11 kg/m) | 5.08 mm (5.50 kg/m) | 7.14 mm (7.36 kg/m) |
| 2″ | DN50 | 60.3 mm | 2.77 mm (3.99 kg/m) | 3.91 mm (5.52 kg/m) | 5.54 mm (7.60 kg/m) | 8.74 mm (11.28 kg/m) |
| 3″ | DN80 | 88.9 mm | 3.05 mm (6.56 kg/m) | 5.49 mm (11.47 kg/m) | 7.62 mm (15.51 kg/m) | 11.13 mm (21.68 kg/m) |
| 4″ | DN100 | 114.3 mm | 3.05 mm (8.50 kg/m) | 6.02 mm (16.32 kg/m) | 8.56 mm (22.67 kg/m) | 13.49 mm (34.06 kg/m) |
| 6″ | DN150 | 168.3 mm | 3.40 mm (14.04 kg/m) | 7.11 mm (28.30 kg/m) | 10.97 mm (43.21 kg/m) | 18.26 mm (68.60 kg/m) |
| 8″ | DN200 | 219.1 mm | 3.76 mm (20.28 kg/m) | 8.18 mm (43.20 kg/m) | 12.70 mm (65.63 kg/m) | 22.23 mm (109.67 kg/m) |
6. Zulässige Abweichungen der Abmessungen (ASTM A999 / A790)
Zulässige fertigungstechnische Abweichungen der Wandstärke, Außendurchmesser, und Schnittlängen.
| Parameter | NPS-Bereich | Übertoleranz | Unter Toleranz |
|---|---|---|---|
| Außendurchmesser (OD) | 1/8″ bis 1-1/2″ (10.3mm – 48.3mm) | +0.4 mm (+1/64 in) | -0.8 mm (-1/32 in) |
| Über 1 1/2″ bis 4″ (48.3mm – 114.3mm) | +0.8 mm (+1/32 in) | -0.8 mm (-1/32 in) | |
| Über 4″ bis 8″ (114.3mm – 219.1mm) | +1.6 mm (+1/16 in) | -0.8 mm (-1/32 in) | |
| Wandstärke (WT) | Alle nahtlosen NPS-Bereiche | +12.5 % Nenn-WT | -12.5 % Nenn-WT |
| Hydrostatischer Testdruck | Alle Größen | P = 2st/d (max 19.3 MPA / 2800 psi gemäß ASTM A999) | |
7. Strukturvergleich: UNS S31803 Nahtlos vs. Wir können die Anwendungsbereiche auch nach Gebäudetypen unterteilen
Technische Bewertungsmatrix für die technische Auswahl basierend auf Fertigungsmethoden.
| Bewertungskriterien | ASTM A790 UNS S31803 Nahtloses Rohr | ASTM A790 UNS S31803 geschweißtes Rohr |
|---|---|---|
| Startmaterial | Massive runde Billets / Riegel | Warmgewalzte Platte / Spulen |
| Integrität der Schweißnaht | 100% Homogen (Keine Schweißverbindung) | Längsschweißnaht vorhanden (Gemeinsamer Faktor 0.85 – 1.0) |
| Effizienz der Druckklasse | Höherer Betriebsdruck | Standard-Druckstufe |
| Konsistenz der Korngrenzen | Einheitliche Ferrit-Austenit-Mikrostruktur | HAZ (Wärmeeinflusszone) Erfordert eine strenge Glühkontrolle |
| NDT-Inspektionsstandard | 100% OUT (Ultraschall-) oder hydrostatisch | 100% Röntgenprüfung (RT) auf Schweißnaht |
| Verfügbarer Größenbereich | NPS 1/2″ bis 24″ (Extrudiert/Gezogen) | NPS 6″ bis 72″ (EFW/SAW) |
8. Lochfraß & Spaltkorrosionsleistung (PREN-Matrix)
Vergleichende Berechnung der Äquivalentzahl des Lochfraßwiderstands: $\text{PREN} = \% \text{Cr} + 3.3 \times \% \text{Mo} + 16 \times \% \text{N}$.
| Edelstahlqualität | Legierungsstruktur | Typischer PREN-Bereich | Kritische Lochfraßtemperatur (CPT) | SCC-Chloridbeständigkeit |
|---|---|---|---|---|
| AISI 304L | Austenitisch | 18.0 – 20.0 | 10 ° C | Arm (< 60° C) |
| AISI 316L | Austenitisch | 23.0 – 25.0 | 15 ° C | Mäßig (< 60° C) |
| Duplex UNS S31803 | duplex 50/50 | 32.0 – 35.0 | 35 ° C | Exzellent (> 150° C) |
| Duplex UNS S32205 | duplex 50/50 | 35.0 – 38.0 | 38 ° C | Exzellent (> 150° C) |
| Super Duplex S32750 | Super Duplex | 42.0 – 45.0 | 65 ° C | Hervorragend |
9. Thermische Eigenschaften & Spezifikation der Lösungsbehandlung
Physikalische thermische Grenzen und Anforderungen an den vollständigen Lösungsglühprozess gemäß ASTM A790.
| Thermischer Prozess / Metrisch | Erforderlicher Parameter | Kühlung / Mittlere Spezifikation |
|---|---|---|
| Lösungsglühtemperatur | 1020 °C bis 1100 ° C (1870 °F bis 2010 ° F) | Schnelles Abschrecken von Flüssigkeiten (Wasser) unter 260°C |
| Schmelzpunktbereich | 1420 °C bis 1465 ° C (2588 °F bis 2669 ° F) | Thermodynamischer Zustand eines unedlen Metalls |
| Wärmeleitfähigkeit (20° C) | 15 W/m·K | Gemessen am lösungsgeglühten Stab |
| Spezifische Wärmekapazität (20° C) | 500 J/kg·K | Standardmäßige thermische Umgebungskonstante |
| Mittlerer Wärmeausdehnungskoeffizient | 13.5 x 10^-6 / K (20°C bis 100 °C) | Geringere Expansionsrate als 300 Reihe austenitisch |
10. Obligatorische Werksinspektion & Qualitätsprüfprotokoll
Zur Sicherstellung werden Testprotokolle ausgeführt 100% Einhaltung der EN 10204 3.1 / 3.2 Zertifizierung.
| Testkategorie | Standardreferenz | Akzeptanzkriterien / Objektiv |
|---|---|---|
| Hydrostatischer Drucktest | ASTM A999 / A790 | Keine Leckage bei maximal berechneter Faserspannung für Minimum 5 Sekunden. |
| Ultraschalluntersuchung (OUT) | ASTM E213 | 100% volumetrische Prüfung auf innere Risse, Hohlräume, und Einschlüsse. |
| Wirbelstromprüfung (ET) | ASTM E426 | Zerstörungsfreie Erkennung von oberflächlichen und unterirdischen Längsfehlern. |
| Interkristalline Korrosion (IGC) | ASTM A262 Praxis E / ASTM G48 Methode A | Überprüfung der Immunität gegen interkristallinen Angriff und Lochfraß bei 25°C/50°C. |
| Mikrostruktur-Ferritzahl | ASTM E562 / E1245 | Der Ferritphasengehalt wird strikt eingehalten 40% An 60%. |
| Positive Materialidentifizierung (PMI) | RFA / OES-Analyse | 100% Überprüfung von Cr, Ni, Mo, und N-Legierungselementverteilung. |
11. Anwendungsmatrix für den Industriesektor
Einsatzumgebungen und spezifische Anwendungsfälle für nahtlose Rohrleitungssysteme nach ASTM A790 S31803.
| Industriesektor | Betreiben von Subsystemen | Wichtige Betriebsstressfaktoren |
|---|---|---|
| öl & Gas Upstream/Offshore | Unterwasserflusslinien, Verteilerverrohrung, Sauergasgewinnung, Tragegurte | Hoher H2S-Gehalt, hoher CO2-Gehalt, Chlorid-Lochfraß, extremer Druck |
| chemische Verarbeitung | Herstellung von Salpetersäure, Gefäße mit organischen Säuren, Wärmetauscher | Aggressive saure Medien, thermischer Stress, Spaltkorrosion |
| Entsalzung & Marine | Umkehrosmose (RO) Hochdruckleitungen, Meerwasserpumpen | Ultrahohe Chloridkonzentrationen, hohe Flüssigkeitsgeschwindigkeit, Erosion |
| Zellstoff & Papierherstellung | Fermenter, Waschanlagen für Bleichanlagen, Systeme zur Alkoholrückgewinnung | Angriff von Chlorbleichmitteln, erhöhte Temperaturen |
| petrochemische Raffination | Hydrocracker-Prozesslinien, Destillationssäulen, Reboiler | Kohlenwasserstoff-Chlorid-Gemische, hohe mechanische Zugbelastungen |
13. Schweißzusatzstoffe & Herstellungsparameter
Empfohlene Zusatzwerkstoffe und Zwischenlagentemperaturkontrollen zur Aufrechterhaltung des Phasengleichgewichts während des Schweißens.
| Schweißprozess | AWS-Füllerklassifizierung | Abschirmung / Unterstützungsgas | Max. Interpass-Temp |
|---|---|---|---|
| GTAW (WIG) | ER2209 | Reines Ar oder Ar + 2% N2 (99.99%) | 150 ° C (300 ° F) |
| GMAW (MICH) | ER2209 | Ar + 1-2% O2 / Ar + Er mischt | 150 ° C (300 ° F) |
| SMAW (Stock) | E2209-15 / E2209-16 / E2209-17 | N/A (Beschichtete Elektrode) | 150 ° C (300 ° F) |
| SAH (Untergetauchter Bogen) | ER2209 + Grundlegendes Flussmittel | Körniges Basisflussmittel | 150 ° C (300 ° F) |
14. Qualitätszertifizierung & Mühlendokumentationspaket
Jede Bestellung von nahtlosen Rohren nach ASTM A790 UNS S31803 wird mit vollständigen Aufzeichnungen zur Materialrückverfolgbarkeit geliefert.
Zertifizierte Mühlentestzertifikate, einschließlich Wärmechemie, Mechanische, und hydrostatische Ergebnisse.
Vollständige Compliance-Zertifizierung für saure Ölfeld-Serviceumgebungen.
Inspektionsberichte sind bei SGS erhältlich, TÜV, Bureau Veritas, oder Lloyd's Register.
Vollständige Überprüfung der Rohmaterial-Wärmezahlen und der Originalursprungszertifikate des Stahlwerks.
15. Exportverpackung & Spezifikationen zur Oberflächenbehandlung
Standard-Oberflächenveredelungen und seetaugliche Verpackungsarten für den internationalen Versand.
| Verpackungselement | Standardoptionen | Schutzziel |
|---|---|---|
| Oberflächenzustand | Lösung geglüht & eingelegt (Weiß passiviert) / Mechanisch poliert | Wiederherstellung der passiven Chromoxidschicht; Entfernung von Oberflächenablagerungen. |
| Rohrendenbehandlung | Plain Ends (PE) / Abgeschrägte Enden (BW 37,5°) Gemäß ASME B16.25 | Schutz der Stirnflächen durch Kunststoff-Fasenschutz/Endkappen. |
| Seetüchtige Containerisierung | Mit Stahlbändern umreifte Sechskantbündel / Begaste Holzkisten | Verhindert physische Verformung, Exposition gegenüber Meeresfeuchtigkeit, und Oberflächenkratzer. |
16. Häufig gestellte technische Fragen (FAQ)
A: S32205 ist doppelt zertifiziert, Stamm von S31803 mit höherem Chrom- und höherem Stickstoffgehalt. Es garantiert eine höhere Korrosionsbeständigkeit (höhere PREN-Werte) und strengere elementare Kontrollgrenzen, Erfüllt gleichzeitig die Spezifikationen UNS S31803 und S32205.
A: Nahtlose ASTM A790-Rohre weisen über ihren gesamten Umfang eine völlig gleichmäßige zweiphasige Kornstruktur auf. Dadurch wird das Risiko bevorzugter Korrosionsangriffe entlang der Wärmeeinflusszonen der Schweißnaht eliminiert (HAZ) und bietet überlegene Druckwerte in kritischen Unterwasser- oder Hochdruckverarbeitungsleitungen.
Fordern Sie ein technisches Angebot an & Lagerliste
Als direkter Werkshersteller von ASTM A790 UNS S31803 / S32205 nahtlose Rohre, Wir unterhalten einen umfangreichen Lagerbestand ab 1/2″ bis 16″ in allen Zeitplänen. Für Projektanfragen wenden Sie sich bitte an unser technisches Vertriebsbüro, Mühlenprüfzertifikate, und sofortige Preisangebote.
Katalog herunterladen

Sie müssen eingeloggt sein, um ein Kommentar abzugeben.