Технические показатели & Атрибуты материала
Его предел текучести значительно выше, чем у обычных аустенитных марок, таких как 316L..
Более высокое испытательное напряжение может позволить использовать более тонкие стенки, если это позволяет расчет конструкции..
Значение PREN обычно используется для оценки устойчивости к локальной точечной и щелевой коррозии..
Обычно выбирают за кислое обслуживание., морские системы, и требовательные химические трубопроводы.
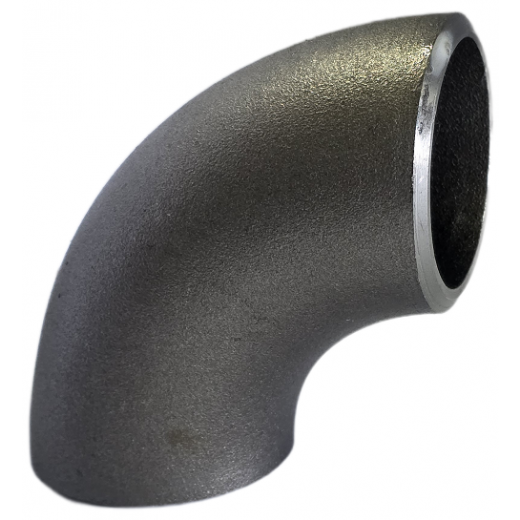
Обзор материалов: ASTM A815 WPS UNS S32750 Супердуплексные колена
ASTM A815 WPS UNS S32750 представляет собой деформируемую ферритно-аустенитную супердуплексную марку нержавеющей стали, используемую там, где важны прочность и коррозионная стойкость.. Его используют в морской, нефтехимической, подводная подставка, и услуги химической обработки, где обычные нержавеющие стали могут не обеспечить достаточную прибыль., США S32750 (широко известный как 2507 Супер Дуплекс или RU 1.4410) предлагает сбалансированный 50/50 двухфазная микроструктура, состоящая из примерно равных пропорций аустенита и феррита. Дуплексная структура сочетает в себе относительно высокий предел текучести с хорошей устойчивостью к коррозионному растрескиванию под действием хлоридов. (SCC), сохраняя при этом полезную прочность при правильном контроле фазового баланса.
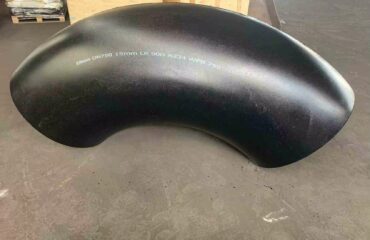
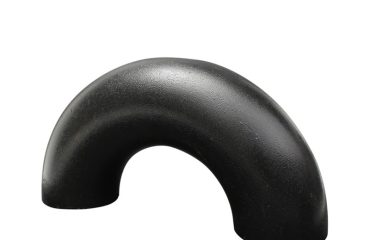
Обозначение WPS в ASTM A815 обозначает бесшовные трубопроводные фитинги из деформируемого класса, изготовленные в соответствии со строгими требованиями ASME B16.9 и MSS SP-43.. Эти локти, доступен в обоих Длинный радиус (LR, R = 1.5D) и Короткий радиус (SR, R = 1.0D) конфигурации, используются для изменения направления потока в трубопроводных сетях высокого давления.. Используется ли на глубоководных морских нефтяных вышках, Установки опреснения морской воды обратным осмосом, агрессивные скрубберы сернистого газа, или химические реакторы высокой чистоты, Отводы ASTM A815 WPS UNS S32750 предназначены для эксплуатации с циклическими нагрузками., изменения температуры, и агрессивные технологические жидкости.
Ключевые классификации материалов, указанные в спецификации ASTM A815.:
- Класс WP-S: Кованые бесшовные фитинги из бесшовной трубы, Трубка, или кованый инвентарь.
- Класс WP-W: Кованые фитинги, содержащие сварные швы с добавлением присадочного металла и неразрушающим контролем с помощью рентгенографии. (RT).
- Класс WP-WX: Кованые сварные фитинги, где все сварные швы 100% рентгенограмма в соответствии с нормами ASME для котлов и сосудов под давлением.
- Класс WP-WU: Кованые фитинги, где все сварные швы 100% проверено с помощью ультразвукового контроля (OUT).
Пределы химического состава (%) — UNS S32750 против семейства Duplex
Пределы содержания элементов контролируются для обеспечения коррозионной стойкости и снижения риска образования нежелательных интерметаллических фаз, таких как сигма. (а) и чи (час).
| Класс / UNS | УГЛЕРОД (C) | CR | Ni | Mo | Н | Cu | MN (Макс) | Si (Макс) | P / S (Макс) |
|---|---|---|---|---|---|---|---|---|---|
| WPS S32750 (2507) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 5.0 | 0.24 – 0.32 | ≤ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| WPS S31803 (2205) | ≤ 0.030 | 21.0 – 23.0 | 4.5 – 6.5 | 2.5 – 3.5 | 0.08 – 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| WPS S32202 (2202) | ≤ 0.030 | 21.5 – 24.0 | 1.0 – 2.8 | 0.45 Макс | 0.18 – 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| WPS S32760 (ноль 100) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 4.0 | 0.20 – 0.30 | 0.50 – 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* Примечание: UNS S32750 содержит преднамеренные добавки азота. (0.24–0,32%) значительно повысить устойчивость к точечной коррозии, способствуют быстрой межкристаллитной реаустенизации во время термообработки, и повысить механический предел текучести.
механический & Данные о структурных характеристиках
Баланс феррита и аустенита обеспечивает S32750 высокий предел прочности и текучести., полезная низкотемпературная прочность, и хорошая устойчивость к эрозии-коррозии. По сравнению со стандартным 300 серия из нержавеющей стали или обычных обедненных дуплексных сплавов, S32750 позволяет инженерам указывать спецификации более тонких стенок. (например, СЧ 10С против СЧ 40С) без ущерба для запаса прочности конструкции.
Если это разрешено применимыми условиями проектирования ASME B31.3., the higher allowable stress can reduce required wall thickness and system weight.
ASTM A815 S32750 Механические ограничения
| Механический параметр | Стандартный предел ASTM A815 |
|---|---|
| Прочность на растяжение, мин (MPA / Ksi) | 800 – 965 / [116 – 140] |
| Предел текучести (0.2% офсет), мин | 550 MPA / [80 Ksi] |
| Удлинение в 2 в. (50 мм), мин % | 15.0 % |
| Твердость, Бринеллю (НBW), Макс | 310 Максимальная масса тела |
| Твердость, Роквелл С (СПЧ), Макс | 32 HRC макс. |
| Энергия удара по Шарпи с V-образным вырезом (-40° C) | ≥ 80 Джоули (обычный) |
Физика коррозионной стойкости & Расчеты по формуле PREN
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the Эквивалентное число сопротивления ячеек (ДРЕВЕСИНА). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
питтинг & щелевая коррозия
При минимальном PREN 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
коррозионное растрескивание под напряжением (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, стресс, and the applicable materials standard.
Эрозия-коррозион
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, включая некоторые подводные применения шлама.
Длинный радиус (LR) против короткого радиуса (SR) Дуплексные локти
Выбор между длинным радиусом (Р = 1,5Д) и небольшой радиус (Р = 1,0Д) обычно основан на потере давления, условия потока, Свинья, и доступное место для установки.
Длинный радиус (LR) ЛОКОТЬ (Р = 1,5Д)
- Расстояние от центра до конца: 1.5 раз номинальный диаметр трубы (А = 1.5 × НПС).
- Потеря напора при трении: Больший радиус изгиба обычно обеспечивает более плавное изменение направления и меньшую потерю давления..
- Возможность скребкового скребка: Распространенный выбор для линий, требующих традиционной или интеллектуальной очистки скребками..
- Устойчивость к эрозии: Больший радиус может уменьшить локальное нарушение потока и помочь ограничить эрозию на изгибе..
- Основные приложения: Магистральные нефтепроводы повышенной проходимости, морские подводные стояки, технологические химические линии.
Короткий радиус (SR) ЛОКОТЬ (Р = 1,0Д)
- Расстояние от центра до конца: Равен номинальному диаметру трубы (А = 1.0 × НПС).
- Потеря напора при трении: Более высокое сопротивление изменению направления и слегка повышенная турбулентность..
- Возможность скребкового скребка: Менее подходит там, где система трубопроводов требует прохождения жестких смотровых скребков..
- Компактная планировка: Полезно там, где доступное пространство для компоновки не позволяет использовать колено большого радиуса..
- Основные приложения: Пакеты подводных салазок, компактные верхние модули FPSO, судовые машинные отделения, салазковые системы.
ASME B16.9 Длинный радиус 90° (LR) Размеры локтя & Таблица веса
Справочные размеры колен 90 градусов LR для сварки встык по стандарту ASTM A815 WPS UNS S32750 (1/2″ 24″).
| Номинальный размер (NPS) | Наружный диаметр (OD) [мм] | Центр до конца (A) [мм] | Толщина стенки (СЧ 10С) [мм] | Толщина стенки (Перекайся 40 -х годов) [мм] | Толщина стенки (SCH 80S) [мм] | приблизительно. Вес (Перекайся 40 -х годов) [килограммовый] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (Ду20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (Ду25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME B16.9 / MSS SP-43 Короткий радиус 90° (SR) Размеры локтя
Справочные размеры и вес Super Duplex компактного радиуса 2507 локти (Р = 1,0Д).
| Размер NPS | Наружный диаметр (OD) [мм] | Центр-конец SR (A) [мм] | Щ 10С Настенный [мм] | Щ 40С Настенный [мм] | приблизительно. Вес (SCH 80S) [килограммовый] |
|---|---|---|---|---|---|
| 1″ (Ду25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
Критическая термическая обработка & Микроструктурный фазовый баланс
Свойства отводов ASTM A815 WPS UNS S32750 зависят от поддержания соответствующего 40%–60% Феррит / 60%–40% Аустениты соотношение фаз. Неподходящая термическая обработка может способствовать выделению интерметаллидов., включая охрупчивание Сигма-фаза (а) и Фаза Ци (час), что может снизить ударную вязкость и стойкость к локальной коррозии..
| Класс / ASTM | температура отжига в растворе | Охлаждение / Метод закалки | Целевое содержание феррита |
|---|---|---|---|
| WPS S32750 (2507) | 1025°С – 1125 °С [1920°F – 2060 °F] | Быстрая закалка водой (ниже 300°C в течение нескольких секунд) | 40% – 60% феррит (E562 Подсчет очков) |
| WPS S31803 (2205) | 1020°С – 1100 °С [1870° F – 2010 ° F] | Закалка водой или быстрое охлаждение на воздухе | 40% – 60% феррит |
| WPS S32202 (2202) | 1020°С – 1080 °С [1870°F – 1975 °F] | Закалка водой или принудительная закалка воздухом | 45% – 55% феррит |
Скорость закалки: Охлаждение в критическом диапазоне температур должно быть достаточно быстрым, чтобы ограничить выделение интерметаллидов.. Выбранный метод закалки предназначен для сохранения требуемого фазового баланса и механических свойств..
Производственные рабочие процессы для бесшовных & Сварные локти
Типичное производство сочетает в себе горячую штамповку., гидравлическая формовка, где это применимо, концевая обработка, Обработка поверхности, и неразрушающий контроль.
Горячая формовка оправки
Для бесшовных фитингов, труба или полая заготовка нагревается и формуется на оправке так, чтобы радиус изгиба, настенное распределение, и округлость остаются в пределах требуемых допусков.
Прессование пластин & Сварка
Для более крупных фитингов (>24″), пластина может быть сформирована в виде оболочек, подготовленные швы, и сварены подходящим супердуплексным наполнителем, например ER2594..
Полный отжиг раствора
после формирования, колена подвергаются отжигу в растворе в указанном диапазоне температур и быстро охлаждаются для восстановления необходимого фазового баланса..
Скос & Травление поверхности
Концы обработаны до требуемой геометрии фаски ASME B16.25.. Затем используются травление и пассивация для удаления теплового оттенка и восстановления чистой пассивной поверхности..
Спецификация сварки & Рекомендации по расходным материалам для S32750
Сварка колен ASTM A815 WPS S32750 требует контролируемого тепловложения и температуры между проходами.. Чрезмерно быстрое охлаждение может сместить фазовый баланс ЗТВ., в то время как чрезмерное тепловложение или длительное воздействие могут увеличить риск вторичных фаз..
| процесс сварки | Спецификация присадочного металла AWS | Рекомендуемая тепловая мощность | Экранирование / Резервный газ |
|---|---|---|---|
| GTAW (ТИГ) | АВС А5.9 ER2594 (Перелегированный Ni ~ 9%) | 0.2 – 1.5 KJ/MM | Чистый ар или ар + 2% Н2 / Ар + 30% Он + 2% Н2 |
| СМАВ (Палка) | АВС А5.4 Е2594-16 / E2594-17 | 0.5 – 1.5 KJ/MM | н / (с флюсовым покрытием) |
| ГМАВ (МНЕ) | Провод AWS A5.9 ER2594 | 0.5 – 1.2 KJ/MM | Ар + 2% N2 или Ar + 30% Он + 2% Н2 |
| Видел (Погруженная дуга) | Провод AWS A5.9 ER2594 + Базовый флюс | 0.8 – 1.8 KJ/MM | Нейтральный / Основной сварочный флюс |
Максимальная температура между проходами должна быть строго ограничена 100° C (212° F) во время всех проходов для предотвращения выделения вторичного аустенита и фаз охрупчивания..
КОНТРОЛЬ КАЧЕСТВА & Протоколы тестирования
План проверки коленей ASTM A815 WPS UNS S32750 обычно включает проверку материала., проверка размеров, и неразрушающие или разрушающие испытания, указанные в заказе на поставку и применимом стандарте..
1. PMI Тестирование
Положительная идентификация материала (PMI) с помощью XRF или OES можно использовать для подтверждения основных легирующих элементов и отслеживания плавки..
2. Коррозионные испытания
Где указано, Испытание по методу А ASTM G48 можно использовать для оценки устойчивости к точечной и щелевой коррозии, вызванной хлоридом железа..
3. микроструктура & феррит
Металлографическая экспертиза, включая измерение феррита, где это необходимо, используется для проверки фазового баланса и выявления нежелательных интерметаллических фаз..
4. рентгенографический (RT) / OUT
Сварные классы могут потребовать радиографического или ультразвукового контроля в соответствии с применимыми техническими условиями., заказ на покупку, и план проверки.
международные стандарты & Матрица эквивалентных обозначений
| Стандартная организация | Стандартный код | Описание / Тип подгонки |
|---|---|---|
| Стандарт АСТМ | ASTM A815 / А815М | Стандартные спецификации для деформируемого феррита, Ферритные / аустенитные, и фитинги из мартенситной нержавеющей стали. |
| Стандарт АСМЭ | ASME B16.9 | Кованые фитинги для стыковой сварки заводского изготовления (NPS 1/2 через НПС 48) |
| MSS Стандарт | МСС СП-43 | Кованые и сборные фитинги для стыковой сварки для низкого давления, Коррозионностойкие Приложений |
| MSS Стандарт | ПСС СП-97 | Кованые выпускные фитинги с интегральным усилением — раструбная сварка, Резьбовые, и концы для стыковой сварки |
| Европейская норма | EN 10253-4 / EN 10088-3 | Стыкосварочных АРМАТУРА ТРУБОПРОВОДНАЯ – Деформируемые аустенитные и аустенитно-ферритные (двухшпиндельный) Нержавеющая сталь |
| Стандарт КДЕС | Nace Mr0175 / ISO 15156 | Нефтяная и газовая промышленность. Материалы для использования в средах, содержащих H2S, при добыче нефти и газа. |
Основные промышленные применения супердуплексных колен S32750
Типичные области обслуживания включают промышленные системы с высокими нагрузками и коррозией..
Морская нефть & Газовые верхние строения
Используется в подводных коллекторах, Рождественские елки, выкидные линии, Стояки, и системы пожаротушения, в которых воздействие морской воды и кислые условия эксплуатации предъявляют высокие требования к коррозионной стойкости..
Установки для опреснения морской воды
Используется в коллекторах насосов обратного осмоса., коллекторы рассола, и системы рекуперации энергии, работающие с концентрированной соленой водой.
Химическая обработка & Кислотные установки
Используется в выбранном теплообменнике, ребойлер, и трубопроводы кислотной эксплуатации, где условия коррозии превышают практические пределы обычных аустенитных марок..
Допуски размеров согласно ASME B16.9 / МСС СП-43
| Номинальный Размер Трубы (NPS) | Допуск угла отклонения (Вопрос) | Допуск вне плоскости (P) | Допуск от центра до конца | Внутренний диаметр в конце |
|---|---|---|---|---|
| 1/2″ до 2-1/2″ | ± 1 мм | ± 2 мм | ± 2.0 мм | +0.8 мм / -0.8 мм |
| 3″ до 3-1/2″ | ± 2 мм | ± 3 мм | ± 2.0 мм | +1.6 мм / -1.6 мм |
| 4″ | ± 2 мм | ± 3 мм | ± 2.0 мм | +1.6 мм / -1.6 мм |
| 5″ до 8″ | ± 3 мм | ± 5 мм | ± 2.0 мм | +1.6 мм / -1.6 мм |
| 10″ до 18″ | ± 4 мм | ± 6 мм | ± 3.0 мм | +3.2 мм / -1.6 мм |
| 20″ 24″ | ± 5 мм | ± 10 мм | ± 3.0 мм | +4.8 мм / -1.6 мм |
Экспортная упаковка, Маркировка продукта & Сертификация качества
Для экспортной отправки, фурнитура защищена от загрязнения, влага, и устранение повреждений, с сохранением идентификационных знаков для отслеживания нагрева и продукта.
Стандартная маркировка
Непрерывная штампованная маркировка на каждом колене включает в себя:: Название производителя/логотип, Стандартный код (ASTM A815 WPS S32750), Размер Трубы , Толщина стены/График, Номер плавки для 100% прослеживаемость мельницы.
Мореходные деревянные ящики, не подвергающиеся фумигации
Фитинги защищены торцевыми пластиковыми заглушками., индивидуальная упаковка во влагонепроницаемую полиэтиленовую пленку, и упакованы в прочные фанерные ящики, не подвергающиеся фумигации, с армированием стальной лентой..
EN 10204 3.1 & 3.2 Сертификаты мельниц
Отчеты об испытаниях материалов могут быть предоставлены в EN. 10204 3.1, возможна проверка третьей стороной, если того требует заказ.
Краткий справочник по закупкам
ASTM A815 WPS UNS S32750 Супердуплексная карта данных колена
Краткий справочник по инженерному делу, приобретение, и проектирование трубопроводов.

Ты должен быть вошли в систему опубликовать комментарий.