Technical Metrics & Material Attributes
Its yield strength is substantially higher than that of common austenitic grades such as 316L.
The higher proof stress can allow thinner wall schedules where the design calculation permits.
The PREN value is commonly used to assess resistance to localized pitting and crevice corrosion.
Commonly selected for sour service, offshore systems, and demanding chemical-service piping.
Material Overview: Codos súper dúplex ASTM A815 WPS UNS S32750
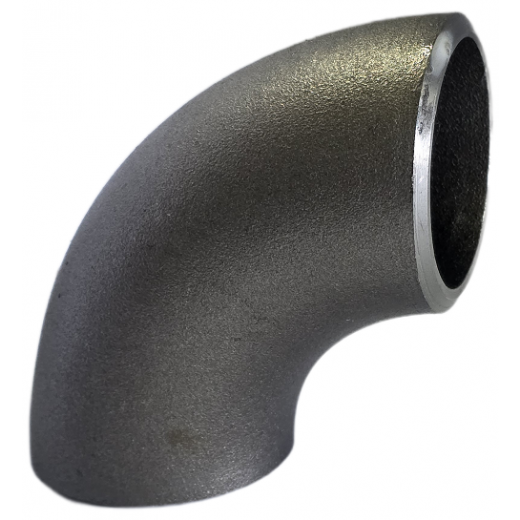
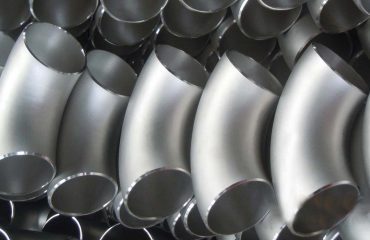
ASTM A815 WPS UNS S32750 is a wrought ferritic/austenitic super duplex stainless steel fitting grade used where strength and corrosion resistance are both important. It is used in marine, petroquímica, Submarina, and chemical-processing service where conventional stainless steels may not provide enough margin, EE. UU. S32750 (comúnmente conocido como 2507 Súper Dúplex o EN 1.4410) ofrece un equilibrio 50/50 Microestructura de doble fase que consta de proporciones aproximadamente iguales de austenita y ferrita.. The duplex structure combines relatively high yield strength with good resistance to chloride-related stress corrosion cracking (SCC), while retaining useful toughness when the phase balance is properly controlled.
La designación WPS en ASTM A815 indica accesorios de tubería sin costura de grado forjado fabricados según los estrictos requisitos de ASME B16.9 y MSS SP-43.. Estos codos, disponible en ambos Radio largo (Cangzhou, R = 1,5 D) y Radio corto (SR, R = 1,0 D) configuraciones, are used to change flow direction in high-pressure piping networks. Ya sea utilizado en plataformas petrolíferas marinas en aguas profundas, Plantas desalinizadoras de agua de mar por osmosis inversa, Depuradores de gases ácidos agresivos, o reactores químicos de alta pureza, ASTM A815 WPS UNS S32750 elbows are intended for service involving cyclic loading, temperature changes, and corrosive process fluids.
Clasificaciones de materiales clave cubiertas por la especificación ASTM A815:
- Clase WP-S: Accesorios forjados sin costura fabricados a partir de tubos sin costura., Tubo, o material forjado.
- Clase WP-W: Accesorios forjados que contienen soldaduras en las que se ha añadido metal de aportación y se han inspeccionado de forma no destructiva mediante radiografía. (RT).
- Clase WP-WX: Accesorios soldados forjados donde están todas las soldaduras. 100% radiografiado según el Código ASME para calderas y recipientes a presión.
- Clase WP-WU: Accesorios forjados donde están todas las soldaduras. 100% examinado mediante pruebas ultrasónicas (OUT).
Límites de composición química (%) — UNS S32750 frente a la familia dúplex
Elemental limits are controlled to support corrosion resistance and to reduce the risk of undesirable intermetallic phases such as sigma (a) and chi (h).
| Grado / EE.UU. | Carbón (C) | CR | Ni | Mo | N | Cu | MN (máximo) | Si (máximo) | P / S (máximo) |
|---|---|---|---|---|---|---|---|---|---|
| WPS S32750 (2507) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 5.0 | 0.24 – 0.32 | ≤ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| WPS S31803 (2205) | ≤ 0.030 | 21.0 – 23.0 | 4.5 – 6.5 | 2.5 – 3.5 | 0.08 – 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| WPS S32202 (2202) | ≤ 0.030 | 21.5 – 24.0 | 1.0 – 2.8 | 0.45 máximo | 0.18 – 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| WPS S32760 (cero 100) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 4.0 | 0.20 – 0.30 | 0.50 – 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* Nota: UNS S32750 contiene adiciones deliberadas de nitrógeno (0.24–0,32%) para aumentar significativamente la resistencia a las picaduras, promover una rápida reaustenitización intergranular durante el tratamiento térmico, y aumentar el límite elástico mecánico.
Mecánico & Datos de desempeño estructural
The ferrite-austenite balance gives S32750 high tensile and yield strength, useful low-temperature toughness, and good resistance to erosion-corrosion. En comparación con el estándar 300 Acero inoxidable en serie o aleaciones dúplex pobres convencionales., S32750 permite a los ingenieros especificar programas de paredes más delgadas (por ejemplo, SCH 10S frente a SCH 40S) sin sacrificar los márgenes de seguridad estructural.
Where permitted by the applicable ASME B31.3 design conditions, the higher allowable stress can reduce required wall thickness and system weight.
Límites mecánicos ASTM A815 S32750
| Parámetro mecánico | Límite estándar ASTM A815 |
|---|---|
| Resistencia a la tracción, min (MPa / Ksi) | 800 – 965 / [116 – 140] |
| Fuerza de producción (0.2% offset), min | 550 MPa / [80 Ksi] |
| Alargamiento en 2 en. (50 mm), min % | 15.0 % |
| Dureza, Brinell (HBW), máximo | 310 HBW máx. |
| Dureza, Rockwell C. (HRC), máximo | 32 HRc máx. |
| Energía de impacto Charpy V-Notch (-40° C) | ≥ 80 Julios (promedio) |
Física de la resistencia a la corrosión & Cálculos de fórmulas PREN
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the Número equivalente de resistencia a las picaduras (MADERA). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
picaduras & corrosión por grietas
Con un PREN mínimo de 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
corrosión bajo tensión (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, estrés, and the applicable materials standard.
Erosión-corrosión
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, including some subsea slurry applications.
Radio largo (Cangzhou) vs radio corto (SR) Codos dúplex
The choice between Long Radius (R = 1,5D) y radio corto (R = 1,0D) is normally based on pressure loss, flow conditions, cerdo, and available installation space.
Radio largo (Cangzhou) CODO (R = 1,5D)
- Distancia de centro a extremo: 1.5 veces el diámetro nominal de la tubería (Una = 1.5 ×NPS).
- Pérdida de carga por fricción: The larger bend radius generally produces a smoother change in direction and lower pressure loss.
- Capacidad de limpieza: A common choice for lines that require conventional or intelligent pigging.
- Resistencia a la erosión: The larger radius can reduce local flow disturbance and may help limit erosion at the bend.
- Aplicaciones primarias: Oleoductos de larga distancia a través del país, elevadores submarinos en alta mar, líneas de proceso químico.
Radio corto (SR) CODO (R = 1,0D)
- Distancia de centro a extremo: Igual al diámetro nominal de la tubería (Una = 1.0 ×NPS).
- Pérdida de carga por fricción: Mayor resistencia al cambio de dirección y turbulencia ligeramente elevada..
- Capacidad de limpieza: Less suitable where the piping system requires passage of rigid inspection pigs.
- Diseño compacto: Useful where the available layout space does not allow a long-radius elbow.
- Aplicaciones primarias: Paquetes de patines submarinos, módulos superiores FPSO compactos, salas de máquinas marinas, sistemas de deslizamiento.
ASME B16.9 Radio largo de 90° (Cangzhou) Dimensiones del codo & Tabla de peso
Reference dimensions for ASTM A815 WPS UNS S32750 butt-weld 90-degree LR elbows (1/2″ a 24″).
| Tamaño nominal (NPS) | Diámetro exterior (OD) [mm] | Centro a fin (A) [mm] | Espesor de la pared (ESCUELA 10S) [mm] | Espesor de la pared (Sesgar los 40) [mm] | Espesor de la pared (Sch 80) [mm] | aprox. Peso (Sesgar los 40) [kg] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (DN20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (DN25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME B16.9 / MSS SP-43 Radio corto de 90° (SR) Dimensiones del codo
Reference dimensions and weights for compact-radius Super Duplex 2507 Codos (R = 1,0D).
| Tamaño NPS | Diámetro exterior (OD) [mm] | SR de centro a extremo (A) [mm] | SCH 10S Pared [mm] | SCH 40S Pared [mm] | aprox. Peso (Sch 80) [kg] |
|---|---|---|---|---|---|
| 1″ (DN25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
Tratamiento térmico crítico & Equilibrio de fases microestructurales
The properties of ASTM A815 WPS UNS S32750 elbows depend on maintaining an appropriate 40%–60% Ferrita / 60%–40% Austenitas relación de fase. Unsuitable heat treatment can promote intermetallic precipitation, including the embrittling Fase Sigma (a) y Fase Chi (h), which can reduce impact toughness and localized-corrosion resistance.
| Grado / ASMA | temperatura de recocido de solución | Enfriamiento / Método de enfriamiento | Contenido objetivo de ferrita |
|---|---|---|---|
| WPS S32750 (2507) | 1025°C – 1125°C [1920°F – 2060°F] | Enfriamiento rápido con agua (por debajo de 300°C en cuestión de segundos) | 40% – 60% ferrito (E562 Recuento de puntos) |
| WPS S31803 (2205) | 1020°C – 1100°C [1870°F – 2010°F] | Enfriamiento con agua o enfriamiento rápido con aire | 40% – 60% ferrito |
| WPS S32202 (2202) | 1020°C – 1080°C [1870°F – 1975°F] | Enfriamiento con agua o enfriamiento con aire forzado | 45% – 55% ferrito |
Quench Rate: Cooling through the critical temperature range must be fast enough to limit intermetallic precipitation. The selected quench practice is intended to retain the required phase balance and mechanical properties.
Flujos de trabajo de fabricación sin interrupciones & Codos soldados
Typical production combines hot forming, hydraulic forming where applicable, end machining, Tratamiento de superficie, and non-destructive examination.
Formación de mandril en caliente
For seamless fittings, the pipe or hollow stock is heated and formed over a mandrel so that the bend radius, wall distribution, and roundness stay within the required tolerances.
Prensado de placas & Soldadura
For larger fittings (>24″), plate may be formed into shells, prepared at the seams, and welded with a suitable super-duplex filler such as ER2594.
Recocido de solución completa
después de formar, the elbows are solution annealed within the specified temperature range and rapidly cooled to restore the required phase balance.
Biselado & Decapado de superficies
The ends are machined to the required ASME B16.25 bevel geometry. Pickling and passivation are then used to remove heat tint and restore a clean passive surface.
Especificación de soldadura & Directrices de consumibles para S32750
Welding ASTM A815 WPS S32750 elbows requires controlled heat input and interpass temperature. Excessively rapid cooling can shift the HAZ phase balance, while excessive heat input or prolonged exposure can increase the risk of secondary phases.
| proceso de soldadura | Especificación del metal de aportación AWS | Entrada de calor recomendada | Blindaje / Gas de respaldo |
|---|---|---|---|
| GTAW (TIG) | AWS A5.9 ER2594 (Ni sobrealeado ~ 9%) | 0.2 – 1.5 KJ/mm | Ar puro o Ar + 2% N2 / Arkansas + 30% Él + 2% N2 |
| SMAW (Palo) | AWS A5.4 E2594-16 / E2594-17 | 0.5 – 1.5 KJ/mm | n / A (Recubierto con fundente) |
| GMAW (A MÍ) | Cable AWS A5.9 ER2594 | 0.5 – 1.2 KJ/mm | Arkansas + 2% N2 o Ar + 30% Él + 2% N2 |
| VIO (Arco sumergido) | Cable AWS A5.9 ER2594 + Flujo básico | 0.8 – 1.8 KJ/mm | Neutral / Fundente de soldadura básico |
La temperatura máxima entre pasadas debe limitarse estrictamente a 100° C (212F) durante todas las secuencias de pasadas para evitar la precipitación de austenita secundaria y fases fragilizantes.
Control de calidad & Protocolos de prueba
The inspection plan for ASTM A815 WPS UNS S32750 elbows normally combines material verification, controles dimensionales, and the non-destructive or destructive tests specified by the purchase order and applicable standard.
1. Prueba de PMI
Identificación Positiva de Materiales (PMI) by XRF or OES can be used to confirm the principal alloying elements and heat traceability.
2. Pruebas de corrosión
Where specified, ASTM G48 Method A testing can be used to evaluate resistance to ferric-chloride pitting and crevice corrosion.
3. Microestructura & ferrito
Metallographic examination, including ferrite measurement where required, is used to check phase balance and identify undesirable intermetallic phases.
4. radiográfico (RT) / OUT
Welded classes may require radiographic or ultrasonic examination according to the applicable specification, purchase order, and inspection plan.
estándares internacionales & Matriz de designaciones equivalentes
| Organización estándar | Código estándar | Descripción / Tipo de ajuste |
|---|---|---|
| Estándar ASTM | ASTM A815 / A815M | Especificación estándar para ferrítico forjado, Ferríticos / austeníticos, y accesorios de tubería de acero inoxidable martensítico |
| Estándar ASME | ASME B16.9 | Accesorios forjados para soldar a tope fabricados en fábrica (NPS 1/2 a través de NPS 48) |
| estándar MSS | MSS SP-43 | Accesorios de soldadura a tope forjados y fabricados para baja presión, Resistente A La Corrosión Aplicaciones |
| estándar MSS | MSS SP-97 | Accesorios de salida de derivación forjados integralmente reforzados: soldadura por enchufe, Rosca, y extremos para soldar a tope |
| Norma europea | EN 10253-4 / EN 10088-3 | SOLDADURA A TOPE ACCESORIOS DE TUBERÍA – Forjado austenítico y austenítico-ferrítico (Duplex) Aceros inoxidables |
| Norma NACE | Nace Mr0175 / ISO 15156 | Industrias del petróleo y del gas natural: materiales para uso en entornos que contienen H2S en la producción de petróleo y gas |
Aplicaciones industriales clave para codos súper dúplex S32750
Typical service areas include high-stress and corrosive industrial systems.
Petróleo costa afuera & Superficies de gas
Used in subsea manifolds, arboles de navidad, líneas de flujo, Canalizaciones verticales, and firewater systems where seawater exposure and sour-service conditions place demanding requirements on corrosion resistance.
Plantas Desaladoras de Agua de Mar
Used in reverse-osmosis pump manifolds, brine headers, and energy-recovery systems handling concentrated saline water.
Procesamiento químico & Plantas ácidas
Used in selected heat-exchanger, reboiler, and acid-service piping where the corrosion conditions exceed the practical limits of common austenitic grades.
Tolerancias dimensionales según ASME B16.9 / MSS SP-43
| Tamaño De Tubo Nominal (NPS) | Tolerancia fuera de ángulo (Q) | Tolerancia fuera del plano (P) | Tolerancia de centro a extremo | Diámetro interior al final |
|---|---|---|---|---|
| 1/2″ a 2-1/2″ | ± 1 mm | ± 2 mm | ± 2.0 mm | +0.8 mm / -0.8 mm |
| 3″ a 3-1/2″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 4″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 5″ a 8″ | ± 3 mm | ± 5 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 10″ a 18″ | ± 4 mm | ± 6 mm | ± 3.0 mm | +3.2 mm / -1.6 mm |
| 20″ a 24″ | ± 5 mm | ± 10 mm | ± 3.0 mm | +4.8 mm / -1.6 mm |
Embalaje de exportación, Marcado del producto & Certificación de Calidad
For export shipment, the fittings are protected against contamination, humedad, and handling damage, with identification marks retained for heat and product traceability.
Especificación de marcado estándar
La marca continua estampada en cada codo incluye: Nombre/logotipo del fabricante, Código estándar (ASTM A815 WPS S32750), Tamaño de la pipa, Grosor de pared/horario, Número de calor para 100% trazabilidad del molino.
Cajas de madera aptas para el mar y sin fumigación
Los accesorios están protegidos con tapas de plástico en los extremos., Envuelto individualmente en película plástica a prueba de humedad., y embalados en cajas de madera contrachapada resistentes a la fumigación con refuerzo de correa de acero.
EN 10204 3.1 & 3.2 Certificados de fábrica
Material Test Reports can be supplied to EN 10204 3.1, with third-party inspection available when required by the order.
Referencia rápida de adquisiciones
Tarjeta de datos de codo súper dúplex ASTM A815 WPS UNS S32750
Quick reference for engineering, procurement, and piping design work.

Debes ser identificado introducir un comentario.