Технічні показники & Атрибути матеріалу
Його межа текучості значно вища, ніж у звичайних аустенітних марок, таких як 316L.
Вища межа клейкості може дозволити тонші стінки, якщо це дозволяє проектний розрахунок.
Значення PREN зазвичай використовується для оцінки стійкості до локальної точкової та щілинної корозії.
Зазвичай вибирають для кислого подачі, офшорні системи, і вимогливі труби хімічного обслуговування.
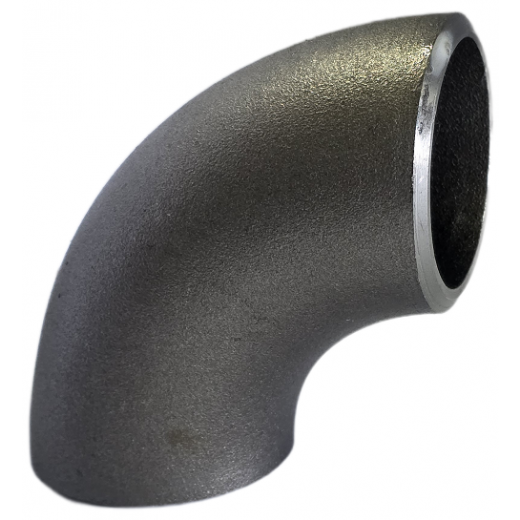
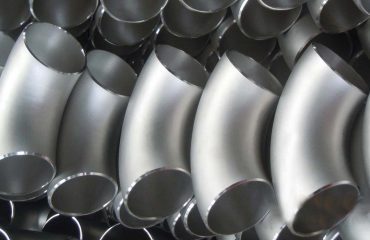
Огляд матеріалу: ASTM A815 WPS UNS S32750 Супер дуплексні коліна
ASTM A815 WPS UNS S32750 це кована феритна/аустенітна супердуплексна нержавіюча сталь, яка використовується там, де важливі як міцність, так і стійкість до корозії. Використовується в морському судноплавстві, нафтохімічної, підводка, і послуги хімічної обробки, де звичайна нержавіюча сталь може не забезпечити достатню маржу, США S32750 (широко відомий як 2507 Супер дуплекс або EN 1.4410) пропонує збалансований 50/50 двофазна мікроструктура, що складається з приблизно однакових пропорцій аустеніту та фериту. Дуплексна структура поєднує відносно високу межу текучості з хорошою стійкістю до корозійного розтріскування під напругою, пов’язаного з хлоридами (SCC), зберігаючи корисну в'язкість, коли фазовий баланс належним чином контролюється.
Позначення WPS в ASTM A815 вказує на ковані безшовні трубопровідні фітинги, виготовлені відповідно до суворих вимог ASME B16.9 і MSS SP-43. Ці лікті, доступний в обох Long Radius (LR, R = 1.5D) і короткий радіус (SR, R = 1.0D) конфігурації, використовуються для зміни напрямку потоку в мережах трубопроводів високого тиску. Незалежно від того, чи використовується на глибоководних морських нафтових вишках, установки зворотного осмосу для опріснення морської води, скрубери агресивних кислих газів, або хімічні реактори високої чистоти, Коліна ASTM A815 WPS UNS S32750 призначені для роботи з циклічним навантаженням, зміни температури, та корозійні технологічні рідини.
Основні класифікації матеріалів, охоплені специфікацією ASTM A815:
- Клас WP-S: Кована безшовна арматура з безшовної труби, туба, або ковані запаси.
- Клас WP-W: Ковані фітинги, що містять зварні шви, де додано присадний метал і перевірено неруйнівним способом за допомогою радіографії (RT).
- Клас WP-WX: Ковані зварні фітинги, де є всі зварні шви 100% рентгенографію відповідно до Кодексу котлів і посудин під тиском ASME.
- Клас WP-WU: Кована фурнітура, де всі зварні шви 100% досліджено за допомогою ультразвукового дослідження (OUT).
Межі хімічного складу (%) — UNS S32750 проти Duplex Family
Обмеження елементів контролюються для підтримки корозійної стійкості та зменшення ризику небажаних інтерметалічних фаз, таких як сигма (σ) і чи (ч).
| Сорт / США | ВУГЛЕЦЬ (C) | Кл | Н | МО | N | Кр | MN (Макс) | Сі (Макс) | P / S (Макс) |
|---|---|---|---|---|---|---|---|---|---|
| WPS S32750 (2507) | ≤ 0.030 | 24.0 - 26.0 | 6.0 - 8.0 | 3.0 - 5.0 | 0.24 - 0.32 | ≤ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| WPS S31803 (2205) | ≤ 0.030 | 21.0 - 23.0 | 4.5 - 6.5 | 2.5 - 3.5 | 0.08 - 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| WPS S32202 (2202) | ≤ 0.030 | 21.5 - 24.0 | 1.0 - 2.8 | 0.45 Макс | 0.18 - 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| WPS S32760 (нуль 100) | ≤ 0.030 | 24.0 - 26.0 | 6.0 - 8.0 | 3.0 - 4.0 | 0.20 - 0.30 | 0.50 - 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* Примітка: UNS S32750 містить навмисні добавки азоту (0.24–0,32%) для значного підвищення стійкості до точкової корки, сприяють швидкій міжкристалічній повторній аустенітізації під час термообробки, і підвищення механічної міцності.
механічний & Структурні дані про продуктивність
Ферито-аустенітний баланс забезпечує S32750 високу міцність на розрив і межу текучості, корисна низькотемпературна в'язкість, і хороша стійкість до ерозії-корозії. Якщо порівнювати зі стандартом 300 серії з нержавіючої сталі або звичайних худих дуплексних сплавів, S32750 дозволяє інженерам вказувати графіки тонших стінок (наприклад, SCH 10S проти SCH 40S) без шкоди для міцності конструкції.
Якщо це дозволено відповідними умовами проектування ASME B31.3, the higher allowable stress can reduce required wall thickness and system weight.
ASTM A815 S32750 Механічні межі
| Механічний параметр | Стандартний ліміт ASTM A815 |
|---|---|
| Межа міцності, мені (Мпа / ксі) | 800 - 965 / [116 - 140] |
| Плинності (0.2% офсет), мені | 550 Мпа / [80 ксі] |
| Подовження в 2 У. (50 мм), мені % | 15.0 % |
| Твердість, Brinell (НBW), Макс | 310 HBW макс |
| Твердість, Роквелл К (РПЛ), Макс | 32 HRC макс |
| Енергія удару V-образного вирізу Шарпі (-40° C) | ≥ 80 Джоулі (середня) |
Фізика корозійної стійкості & Обчислення за формулою PREN
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the Еквівалентне число опору піттінгу (Деревина). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
кісточки & щілинна корозія
З мінімальним PREN 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
корозійне розтріскування під напругою (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, стрес, and the applicable materials standard.
Корозія
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, включно з деякими застосуваннями підводного шламу.
Long Radius (LR) проти короткого радіусу (SR) Дуплексні коліна
Вибір між Long Radius (R = 1,5D) і короткий радіус (R = 1,0D) зазвичай базується на втраті тиску, умови течії, Свинство, і доступний простір для установки.
Long Radius (LR) ЛІКОТЬ (R = 1,5D)
- Відстань від центру до кінця: 1.5 помножити на номінальний діаметр труби (A = 1.5 × NPS).
- Втрата напору від тертя: Більший радіус вигину зазвичай забезпечує більш плавну зміну напрямку та меншу втрату тиску.
- Здатність скребків: Загальний вибір для ліній, які вимагають традиційного або інтелектуального скребка.
- Стійкість до ерозії: Більший радіус може зменшити локальне порушення течії та може допомогти обмежити ерозію на вигині.
- Основні програми: Міжміські нафтопроводи великої протяжності, офшорні підводні стояки, технологічні хімічні лінії.
короткий радіус (SR) ЛІКОТЬ (R = 1,0D)
- Відстань від центру до кінця: Дорівнює номінальному діаметру труби (A = 1.0 × NPS).
- Втрата напору від тертя: Вища стійкість до зміни напрямку та трохи підвищена турбулентність.
- Здатність скребків: Менш підходить, якщо система трубопроводів вимагає проходження жорстких оглядових скребків.
- Компактний план: Корисно там, де наявний простір макета не дозволяє коліно з великим радіусом.
- Основні програми: Підводні пакети ковзання, компактні верхні модулі FPSO, суднові машинні відділення, системи ковзання.
ASME B16.9 Довгий радіус 90° (LR) Розміри ліктя & Таблиця ваги
Базові розміри для ASTM A815 WPS UNS S32750 колін LR під кутом 90 градусів устик (1/2″ 24″).
| Номінальний розмір (НПС) | Зовнішній діаметр (ОД) [мм] | Центр до кінця (A) [мм] | Товщина стінки (SCH 10S) [мм] | Товщина стінки (Перекосити 40 -ті роки) [мм] | Товщина стінки (Sch 80 -х) [мм] | приблизно. Вага (Перекосити 40 -ті роки) [кг] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (DN20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (DN25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME B16.9 / MSS SP-43 Короткий радіус 90° (SR) Розміри ліктя
Орієнтовні розміри та вага для супердуплексу з компактним радіусом 2507 Лікті (R = 1,0D).
| Розмір NPS | Зовнішній діаметр (ОД) [мм] | Від центру до кінця SR (A) [мм] | SCH 10S Стінка [мм] | SCH 40S Стінка [мм] | приблизно. Вага (Sch 80 -х) [кг] |
|---|---|---|---|---|---|
| 1″ (DN25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
Критична термічна обробка & Мікроструктурний фазовий баланс
Властивості колін ASTM A815 WPS UNS S32750 залежать від підтримки належного 40%–60% фериту / 60%–40% аустенітів співвідношення фаз. Невідповідна термічна обробка може сприяти випаданню інтерметалічних опадів, включаючи крихкість Сигма-фаза (σ) і Фаза Чі (ч), що може знизити ударну в'язкість і стійкість до локальної корозії.
| Сорт / ASTM | температура відпалу розчину | Охолодження / Спосіб гасіння | Цільовий вміст фериту |
|---|---|---|---|
| WPS S32750 (2507) | 1025°C – 1125 °C [1920°F – 2060 °F] | Швидке гасіння водою (нижче 300°C протягом секунд) | 40% - 60% феритові (E562 Підрахунок балів) |
| WPS S31803 (2205) | 1020°C – 1100 °C [1870°F – 2010 °F] | Гасіння водою або швидке охолодження повітрям | 40% - 60% феритові |
| WPS S32202 (2202) | 1020°C – 1080 °C [1870°F – 1975 °F] | Гасіння водою або примусове гасіння повітрям | 45% - 55% феритові |
Швидкість гасіння: Охолодження через критичний температурний діапазон має бути досить швидким, щоб обмежити інтерметалічні опади. Вибрана практика гасіння призначена для збереження необхідного фазового балансу та механічних властивостей.
Робочі процеси виробництва для Seamless & Зварні лікті
Типове виробництво поєднує гаряче формування, гідравлічне формування, де це можливо, торцева обробка, Обробка поверхні , і неруйнівний контроль.
Гаряче формування оправки
Для безшовної фурнітури, трубу або порожнисту заготовку нагрівають і формують на оправці так, щоб отримати радіус вигину, настінний розподіл, і округлість залишаються в межах необхідних допусків.
Пресування пластин & Зварювання
Для більшої арматури (>24″), плита може бути сформована в оболонки, підготовлені по швах, і зварюють відповідним супердуплексним наповнювачем, таким як ER2594.
Повний відпал розчину
після формування, коліна піддаються розчину відпалу в заданому діапазоні температур і швидко охолоджуються для відновлення необхідного балансу фаз.
Скошений & Травлення поверхні
Кінці оброблені відповідно до необхідної геометрії фаски ASME B16.25. Потім використовується травлення та пасивація для видалення теплового відтінку та відновлення чистої пасивної поверхні.
Специфікація на зварювання & Інструкції щодо витратних матеріалів для S32750
Для зварювання колін ASTM A815 WPS S32750 потрібне контрольоване підведення тепла та температура між проходами. Надмірно швидке охолодження може зрушити фазовий баланс ЗТВ, тоді як надмірне надходження тепла або тривалий вплив може збільшити ризик вторинних фаз.
| Процес зварювання | Специфікація присадочного металу AWS | Рекомендоване підведення тепла | Екранування / Підтримуючий газ |
|---|---|---|---|
| GTAW (TIG) | AWS A5.9 ER2594 (Надлегований Ni ~ 9%) | 0.2 - 1.5 KJ/мм | Чистий Ar або Ar + 2% N2 / Ар + 30% він + 2% N2 |
| SMAW (Палиця) | AWS A5.4 E2594-16 / E2594-17 | 0.5 - 1.5 KJ/мм | н / (Покриті флюсом) |
| GMAW (Я) | Провід AWS A5.9 ER2594 | 0.5 - 1.2 KJ/мм | Ар + 2% N2 або Ar + 30% він + 2% N2 |
| Бачив (Занурена дуга) | Провід AWS A5.9 ER2594 + Основний потік | 0.8 - 1.8 KJ/мм | Нейтральний / Основний зварювальний флюс |
Максимальна міжпрохідна температура повинна бути строго обмежена 100° C (212° F) протягом усіх циклів проходу, щоб запобігти виділенню вторинного аустеніту та фаз окрихчення.
КОНТРОЛЬ ЯКОСТІ & Протоколи тестування
План перевірки колін ASTM A815 WPS UNS S32750 зазвичай поєднує перевірку матеріалу, перевірки розмірів, а також неруйнівні або руйнівні випробування, визначені замовленням на придбання та відповідним стандартом.
1. PMI Тестування
Ідентифікація позитивного матеріалу (PMI) XRF або OES можна використовувати для підтвердження основних легуючих елементів і простежуваності тепла.
2. Випробування на корозію
Де зазначено, Випробування за методом ASTM G48 можна використовувати для оцінки стійкості до точкової та щілинної корозії хлоридом заліза.
3. мікроструктура & феритові
Металографічна експертиза, включаючи вимірювання фериту, де це необхідно, використовується для перевірки фазового балансу та ідентифікації небажаних інтерметалічних фаз.
4. рентгенографічний (RT) / OUT
Зварні класи можуть потребувати рентгенографічного або ультразвукового дослідження відповідно до застосовної специфікації, замовлення на купівлю, та план перевірки.
міжнародні стандарти & Матриця еквівалентних позначень
| Стандартна організація | Стандартний код | Опис / Тип підгонки |
|---|---|---|
| Стандарт ASTM | ASTM A815 / A815M | Стандартна специфікація для кованого фериту, Феритні / аустенітні, і арматура для трубопроводів з мартенситної нержавіючої сталі |
| Стандарт ASME | ASME B16.9 | Фабричні ковані фітинги для стикового зварювання (НПС 1/2 через NPS 48) |
| Стандарт MSS | МСС СП-43 | Ковані та виготовлені фітинги для стикового зварювання для низького тиску, Корозійностійкі Додатків |
| Стандарт MSS | MSS SP-97 | Інтегрально посилені ковані відвідні фітинги — зварювання розтрубом, Різьбові, і торці для стикового зварювання |
| Європейська норма | АН 10253-4 / АН 10088-3 | СТИКОВЕ ЗВАРЮВАННЯ фітинги – Деформовані аустенітні та аустенітно-феритні (двухшпиндельный) Нержавіюча сталь |
| Стандарт NACE | Стандарт Nace Mr0175 / ISO 15156 | Нафтова та газова промисловість — Матеріали для використання в середовищах, що містять H2S, у видобутку нафти та газу |
Основні галузі промислового застосування колін Super Duplex S32750
Типові сфери обслуговування включають промислові системи, що піддаються високим навантаженням і агресивні.
Офшорна нафта & Газові верхи
Використовується в підводних колекторах, ялинки, потокові лінії, стояки, і системи протипожежного водопостачання, де вплив морської води та кислі умови експлуатації висувають високі вимоги до корозійної стійкості.
Заводи з опріснення морської води
Використовується в колекторах насосів зворотного осмосу, колектори розсолу, і системи відновлення енергії, що працюють з концентрованою солоною водою.
Хімічна обробка & Кислотні рослини
Використовується в обраному теплообміннику, ребойлер, і кислотно-технічні труби, де умови корозії перевищують практичні межі звичайних аустенітних марок.
Допуски на розміри згідно ASME B16.9 / МСС СП-43
| Номінальний Розмір Труби (НПС) | Відхилення від кута (Питання) | Толерантність поза літаком (P) | Толерантність від центру до кінця | Внутрішній діаметр на кінці |
|---|---|---|---|---|
| 1/2″ до 2-1/2″ | ± 1 мм | ± 2 мм | ± 2.0 мм | +0.8 мм / -0.8 мм |
| 3″ до 3-1/2″ | ± 2 мм | ± 3 мм | ± 2.0 мм | +1.6 мм / -1.6 мм |
| 4″ | ± 2 мм | ± 3 мм | ± 2.0 мм | +1.6 мм / -1.6 мм |
| 5″ до 8″ | ± 3 мм | ± 5 мм | ± 2.0 мм | +1.6 мм / -1.6 мм |
| 10″ до 18″ | ± 4 мм | ± 6 мм | ± 3.0 мм | +3.2 мм / -1.6 мм |
| 20″ 24″ | ± 5 мм | ± 10 мм | ± 3.0 мм | +4.8 мм / -1.6 мм |
Експортна упаковка, Маркування продукції & Сертифікат якості
Для відправки на експорт, арматура захищена від забруднень, вологи, та усунення пошкоджень, із збереженими ідентифікаційними знаками для відстеження тепла та продукту.
Специфікація стандартного маркування
Безперервне маркування штампом на кожному лікті включає: Назва/логотип виробника, Стандартний код (ASTM A815 WPS S32750), Розмір Труби , Товщина стінки/Графік, Теплова кількість для 100% простежуваність млина.
Морські дерев'яні ящики, які не потребують фумігації
Фітинги захищені торцевими пластиковими заглушками, окремо упаковані у вологостійку поліетиленову плівку, і упаковані в міцні фанерні ящики, що не підлягають фумігації, з посиленням сталевими стрічками.
АН 10204 3.1 & 3.2 Сертифікати млина
Звіти про випробування матеріалів можна надати в EN 10204 3.1, з перевіркою третьої сторони, якщо це вимагається замовленням.
Короткий довідник із закупівель
ASTM A815 WPS UNS S32750 Super Duplex Elbow Data Card
Коротка довідка для інженерії, закупівлі, та проектування трубопроводів.


Ви повинні бути увійшли в Щоб залишити коментар.