المقاييس الفنية & سمات المواد
قوة الخضوع الخاصة بها أعلى بكثير من تلك الخاصة بالدرجات الأوستنيتي الشائعة مثل 316L.
يمكن أن يسمح الضغط العالي الإثبات بجداول زمنية أرق للجدار حيث يسمح حساب التصميم بذلك.
تُستخدم قيمة PREN بشكل شائع لتقييم مقاومة التنقر الموضعي وتآكل الشقوق.
يتم اختيارها عادة للخدمة الحامضة, الأنظمة البحرية, وتتطلب أنابيب الخدمة الكيميائية.
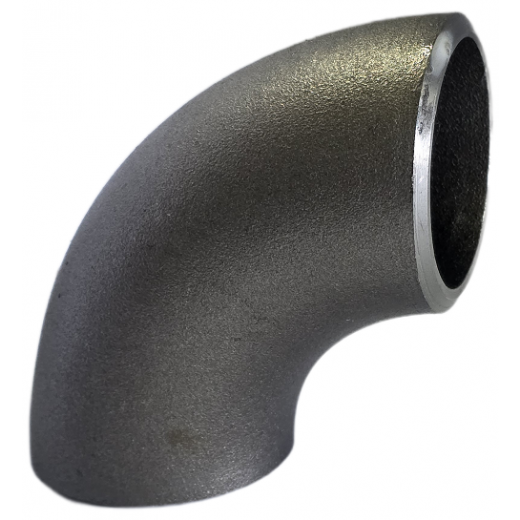
نظرة عامة على المواد: ASTM A815 WPS UNS S32750 سوبر دوبلكس المرفقين
ASTM A815 WPS UNS S32750 عبارة عن درجة تركيب من الفولاذ المقاوم للصدأ من الحديد المطاوع / الأوستنيتي الفائق تستخدم حيث تكون القوة ومقاومة التآكل أمرًا مهمًا. يتم استخدامه في البحرية, البتروكيماويات, تحت سطح البحر, وخدمة المعالجة الكيميائية حيث قد لا يوفر الفولاذ المقاوم للصدأ التقليدي هامشًا كافيًا, الولايات المتحدة S32750 (المعروف عادة باسم 2507 سوبر دوبلكس أو EN 1.4410) يقدم متوازن 50/50 بنية مجهرية ثنائية الطور تتكون من نسب متساوية تقريبًا من الأوستينيت والفريت. يجمع الهيكل المزدوج بين قوة إنتاجية عالية نسبيًا ومقاومة جيدة للتكسير الناتج عن التآكل الناتج عن الكلوريد (SCC), مع الحفاظ على المتانة المفيدة عندما يتم التحكم في توازن الطور بشكل صحيح.
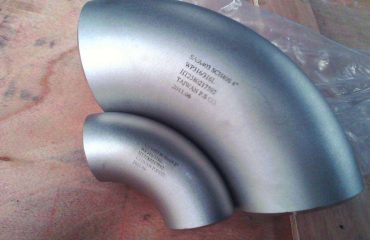
التعيين WPS في ASTM A815 يشير إلى تركيبات الأنابيب غير الملحومة من الدرجة المطاوع المصنعة وفقًا لمتطلبات ASME B16.9 وMSS SP-43 الصارمة. هذه الأكواع, متوفر في كليهما دائرة نصف قطرها طويل (LR, R = 1.5D) و دائرة نصف قطرها قصيرة (ريال سعودي, R = 1.0D) التكوينات, تستخدم لتغيير اتجاه التدفق في شبكات الأنابيب ذات الضغط العالي. سواء تم استخدامها في منصات النفط البحرية في المياه العميقة, محطات تحلية مياه البحر بالتناضح العكسي, أجهزة تنقية الغاز الحامض العدوانية, أو المفاعلات الكيميائية عالية النقاء, تم تصميم أكواع ASTM A815 WPS UNS S32750 للخدمة التي تتضمن التحميل الدوري, التغيرات في درجات الحرارة, والسوائل العملية المسببة للتآكل.
تصنيفات المواد الرئيسية التي تغطيها المواصفات ASTM A815:
- فئة WP-S: تجهيزات غير ملحومة مصنوعة من الأنابيب غير الملحومة, الة النفخ, أو المخزون المطاوع.
- فئة WP-W: التركيبات المطاوع التي تحتوي على اللحامات حيث تمت إضافة معدن الحشو وفحصها بشكل غير مدمر عبر التصوير الشعاعي (RT).
- فئة WP-WX: التجهيزات الملحومة المطاوع حيث توجد جميع اللحامات 100% تم تصويرها بالأشعة وفقًا لرمز ASME للغلايات وأوعية الضغط.
- فئة WP-WU: التجهيزات المطاوع حيث جميع اللحامات 100% تم فحصها باستخدام اختبار الموجات فوق الصوتية (OUT).
حدود التركيب الكيميائي (%) — UNS S32750 مقابل عائلة الدوبلكس
يتم التحكم في الحدود الأولية لدعم مقاومة التآكل ولتقليل مخاطر المراحل المعدنية غير المرغوب فيها مثل سيجما (أ) وتشي (ح).
| الصف / الولايات المتحدة | كربون (ج) | الجمهورية التشيكية | ني | مو | N | الاتحاد الجمركي | مينيسوتا (ماكس) | الاشتراكية الدولية (ماكس) | ف / S (ماكس) |
|---|---|---|---|---|---|---|---|---|---|
| دبليو بي اس اس32750 (2507) | ≥ 0.030 | 24.0 - 26.0 | 6.0 - 8.0 | 3.0 - 5.0 | 0.24 - 0.32 | ≥ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| دبليو بي إس S31803 (2205) | ≥ 0.030 | 21.0 - 23.0 | 4.5 - 6.5 | 2.5 - 3.5 | 0.08 - 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| دبليو بي إس إس32202 (2202) | ≥ 0.030 | 21.5 - 24.0 | 1.0 - 2.8 | 0.45 ماكس | 0.18 - 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| دبليو بي إس إس32760 (صفر 100) | ≥ 0.030 | 24.0 - 26.0 | 6.0 - 8.0 | 3.0 - 4.0 | 0.20 - 0.30 | 0.50 - 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* ملاحظة: يحتوي UNS S32750 على إضافات متعمدة من النيتروجين (0.24-0.32%) لتعزيز مقاومة الحفر بشكل ملحوظ, تعزيز إعادة التأين السريع بين الحبيبات أثناء المعالجة الحرارية, وزيادة قوة العائد الميكانيكية.
الميكانيكية & بيانات الأداء الهيكلي
يمنح توازن الفريت-الأوستينيت S32750 قوة شد وخضوع عالية, صلابة مفيدة في درجات الحرارة المنخفضة, ومقاومة جيدة للتآكل والتآكل. عند مقارنتها بالمعيار 300 سلسلة الفولاذ المقاوم للصدأ أو السبائك المزدوجة التقليدية, يسمح S32750 للمهندسين بتحديد جداول الجدران الرقيقة (مثلا, إس سي إتش 10 إس مقابل إس سي إتش 40 إس) دون التضحية بهوامش السلامة الهيكلية.
حيثما تسمح به شروط التصميم ASME B31.3 المعمول بها, the higher allowable stress can reduce required wall thickness and system weight.
ASTM A815 S32750 الحدود الميكانيكية
| المعلمة الميكانيكية | الحد القياسي ASTM A815 |
|---|---|
| مقاومة الشد, دقيقة (الآلام والكروب الذهنية / كسيت) | 800 - 965 / [116 - 140] |
| مقاومة الخضوع (0.2% الأوفست), دقيقة | 550 الآلام والكروب الذهنية / [80 كسيت] |
| استطالة في 2 في. (50 مم), دقيقة % | 15.0 % |
| صلابة, برينل (HBW), ماكس | 310 HBW كحد أقصى |
| صلابة, روكويل ج (مجلس حقوق الإنسان), ماكس | 32 لجنة حقوق الإنسان كحد أقصى |
| طاقة تأثير شاربي على شكل حرف V (-40درجة مئوية) | ≥ 80 جول (متوسط) |
فيزياء مقاومة التآكل & حسابات صيغة PREN
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the رقم ما يعادل مقاومة الحفر (خشب). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
تأليب & تآكل الشق
مع الحد الأدنى من PREN 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
تكسير التآكل الإجهاد (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, ضغط, and the applicable materials standard.
التآكل التآكل
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, بما في ذلك بعض تطبيقات الملاط تحت سطح البحر.
دائرة نصف قطرها طويل (LR) مقابل نصف القطر القصير (ريال سعودي) المرفقين دوبلكس
الاختيار بين نصف القطر الطويل (ص = 1.5 د) ونصف قطر قصير (ص = 1.0 د) يعتمد عادة على فقدان الضغط, ظروف التدفق, الخنازير, ومساحة التثبيت المتاحة.
دائرة نصف قطرها طويل (LR) كوع (ص = 1.5 د)
- المسافة من المركز إلى النهاية: 1.5 أضعاف قطر الأنبوب الاسمي (أ = 1.5 × مصادر القدرة النووية).
- فقدان الرأس الاحتكاكي: ينتج نصف قطر الانحناء الأكبر عمومًا تغييرًا أكثر سلاسة في الاتجاه وفقدان ضغط أقل.
- القدرة على الخنازير: خيار شائع للخطوط التي تتطلب عملية صبغ تقليدية أو ذكية.
- مقاومة التآكل: يمكن لنصف القطر الأكبر أن يقلل من اضطراب التدفق المحلي وقد يساعد في الحد من التآكل عند المنعطف.
- التطبيقات الأولية: خطوط أنابيب النفط لمسافات طويلة عبر البلاد, الناهضون تحت سطح البحر, معالجة الخطوط الكيميائية.
دائرة نصف قطرها قصيرة (ريال سعودي) كوع (ص = 1.0 د)
- المسافة من المركز إلى النهاية: يساوي قطر الأنبوب الاسمي (أ = 1.0 × مصادر القدرة النووية).
- فقدان الرأس الاحتكاكي: مقاومة أعلى لتغير الاتجاه واضطراب مرتفع قليلاً.
- القدرة على الخنازير: أقل ملاءمة عندما يتطلب نظام الأنابيب مرور أنابيب فحص صلبة.
- تخطيط مدمج: يكون مفيدًا عندما لا تسمح مساحة التخطيط المتوفرة بكوع ذي نصف قطر طويل.
- التطبيقات الأولية: حزم الانزلاق تحت سطح البحر, وحدات FPSO المدمجة في الجانب العلوي, غرف المحركات البحرية, أنظمة الانزلاق.
ASME B16.9 نصف قطر طويل 90 درجة (LR) أبعاد الكوع & مخطط الوزن
الأبعاد المرجعية للمرفقين ASTM A815 WPS UNS S32750 الملحومين بتناكبي بزاوية 90 درجة LR (1/2″ إلى 24″).
| الحجم الاسمي (مصادر القدرة النووية) | خارج القطر (التطوير التنظيمي) [مم] | مركز إلى نهاية (A) [مم] | سمك الجدار (SCH 10S) [مم] | سمك الجدار (انحراف 40s) [مم] | سمك الجدار (SCH 80S) [مم] | تقريبا. الوزن (انحراف 40s) [كجم] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (DN20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (DN25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME B16.9 / MSS SP-43 نصف قطر قصير 90 درجة (ريال سعودي) أبعاد الكوع
الأبعاد والأوزان المرجعية للدوبلكس ذو نصف القطر المدمج 2507 المرفقين (ص = 1.0 د).
| حجم مصادر الطاقة النووية | خارج القطر (التطوير التنظيمي) [مم] | من المركز إلى النهاية SR (A) [مم] | جدار SCH10S [مم] | جدار SCH 40S [مم] | تقريبا. الوزن (SCH 80S) [كجم] |
|---|---|---|---|---|---|
| 1″ (DN25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
المعالجة الحرارية الحرجة & توازن المرحلة المجهرية
تعتمد خصائص الأكواع ASTM A815 WPS UNS S32750 على الحفاظ على مناسبة 40%-60% فريت / 60%– 40% أوستنيت نسبة المرحلة. المعالجة الحرارية غير المناسبة يمكن أن تعزز هطول الأمطار بين المعادن, بما في ذلك الهشة مرحلة سيجما (أ) و مرحلة تشي (ح), والتي يمكن أن تقلل من صلابة التأثير ومقاومة التآكل الموضعي.
| الصف / ASTM | درجة حرارة الحل الصلب | تبريد / طريقة التبريد | محتوى الفريت المستهدف |
|---|---|---|---|
| دبليو بي اس اس32750 (2507) | 1025درجة مئوية – 1125 درجة مئوية [1920درجة فهرنهايت – 2060 درجة فهرنهايت] | إخماد الماء السريع (أقل من 300 درجة مئوية خلال ثواني) | 40% - 60% الفريت (عدد النقاط E562) |
| دبليو بي إس S31803 (2205) | 1020درجة مئوية – 1100 درجة مئوية [1870درجة فهرنهايت – 2010 درجة فهرنهايت] | إخماد الماء أو تبريد الهواء السريع | 40% - 60% الفريت |
| دبليو بي إس إس32202 (2202) | 1020درجة مئوية – 1080 درجة مئوية [1870درجة فهرنهايت – 1975 درجة فهرنهايت] | إخماد الماء أو إخماد الهواء القسري | 45% - 55% الفريت |
معدل الإخماد: يجب أن يكون التبريد خلال نطاق درجات الحرارة الحرجة سريعًا بدرجة كافية للحد من هطول الأمطار بين المعادن. تهدف ممارسة التسقية المختارة إلى الحفاظ على توازن الطور المطلوب والخواص الميكانيكية.
سير عمل التصنيع سلس & المرفقين الملحومة
يجمع الإنتاج النموذجي بين التشكيل الساخن, التشكيل الهيدروليكي عند الاقتضاء, الآلات النهائية, المعالجة السطحية, والفحص غير المدمر.
تشكيل مغزل ساخن
للتجهيزات سلس, يتم تسخين الأنبوب أو المخزون المجوف وتشكيله فوق شياق بحيث يكون نصف قطر الانحناء, توزيع الجدار, والاستدارة تبقى ضمن التفاوتات المطلوبة.
الضغط على اللوحة & لحام
للتجهيزات الأكبر (>24″), يمكن تشكيل اللوحة في قذائف, أعدت في طبقات, وملحومة بحشو مناسب مزدوج الاتجاه مثل ER2594.
الصلب الحل الكامل
بعد التشكيل, الأكواع عبارة عن محلول صلب ضمن نطاق درجة الحرارة المحدد ويتم تبريده بسرعة لاستعادة توازن الطور المطلوب.
مشطوف & التخليل السطحي
يتم تصنيع الأطراف وفقًا للهندسة المائلة ASME B16.25 المطلوبة. يتم بعد ذلك استخدام التخليل والتخميل لإزالة الصبغة الحرارية واستعادة السطح السلبي النظيف.
مواصفات اللحام & إرشادات المواد الاستهلاكية لـ S32750
يتطلب لحام أكواع ASTM A815 WPS S32750 التحكم في إدخال الحرارة ودرجة حرارة التداخل. يمكن أن يؤدي التبريد السريع بشكل مفرط إلى تغيير توازن مرحلة HAZ, في حين أن الإفراط في إدخال الحرارة أو التعرض لفترات طويلة يمكن أن يزيد من خطر المراحل الثانوية.
| عملية اللحام | المواصفات المعدنية لحشو AWS | الموصى بها مدخلات الحرارة | التدريع / دعم الغاز |
|---|---|---|---|
| GTAW (تيج) | AWS A5.9 ER2594 (الإفراط في سبائك ني ~ 9%) | 0.2 - 1.5 kj/mm | بيور آر أو آر + 2% ن2 / آر + 30% هو + 2% ن2 |
| SMAW (يلزق) | AWS A5.4 E2594-16 / E2594-17 | 0.5 - 1.5 kj/mm | n/a (تدفق المغلفة) |
| GMAW (أنا) | سلك AWS A5.9 ER2594 | 0.5 - 1.2 kj/mm | آر + 2% N2 أو آر + 30% هو + 2% ن2 |
| رأيت (القوس المغمور) | سلك AWS A5.9 ER2594 + التدفق الأساسي | 0.8 - 1.8 kj/mm | حيادي / تدفق اللحام الأساسي |
يجب أن تكون درجة الحرارة القصوى للتداخل محدودة بشكل صارم 100درجة مئوية (212F) خلال جميع تسلسلات المرور لمنع هطول الأوستينيت الثانوي والمراحل الهشة.
مراقبة الجودة & بروتوكولات الاختبار
عادةً ما تجمع خطة الفحص الخاصة بالمرفقين ASTM A815 WPS UNS S32750 بين التحقق من المواد, الشيكات الأبعاد, والاختبارات غير المتلفة أو المتلفة المحددة في أمر الشراء والمعايير المعمول بها.
1. PMI اختبار
تحديد المواد الإيجابية (PMI) بواسطة XRF أو OES يمكن استخدامها لتأكيد عناصر صناعة السبائك الرئيسية وإمكانية تتبع الحرارة.
2. اختبار التآكل
حيث تم تحديدها, ASTM G48 الطريقة يمكن استخدام الاختبار لتقييم مقاومة تأليب كلوريد الحديديك وتآكل الشقوق.
3. البنية المجهرية & الفريت
فحص المعادن, بما في ذلك قياس الفريت عند الاقتضاء, يستخدم للتحقق من توازن الطور وتحديد المراحل المعدنية غير المرغوب فيها.
4. الأشعة (RT) / OUT
قد تتطلب الفئات الملحومة فحصًا شعاعيًا أو بالموجات فوق الصوتية وفقًا للمواصفات المعمول بها, أمر شراء, وخطة التفتيش.
المعايير الدولية & مصفوفة التسميات المكافئة
| منظمة القياسية | الكود القياسي | الوصف / نوع مناسب |
|---|---|---|
| معيار ASTM | ASTM A815 / A815M | المواصفات القياسية للحديد المطاوع, من الحديد / الأوستنيتي, وتجهيزات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ المارتنسيتي |
| معيار ASME | ASME B16.9 | تجهيزات اللحام المطاوع المصنوعة في المصنع (مصادر القدرة النووية 1/2 من خلال مصادر القدرة النووية 48) |
| معيار MSS | MSS SP-43 | وصلات لحام تناكبي مشكلة ومصنعة للضغط المنخفض, تطبيقات مقاومة للتآكل |
| معيار MSS | MSS SP-97 | تجهيزات مخارج الفروع المطروقة والمعززة بشكل متكامل - لحام المقبس, الخيوط, وينتهي Buttwelding |
| القاعدة الأوروبية | أون 10253-4 / أون 10088-3 | اللحام بعقب تجهيزات الأنابيب – الأوستنيتي والأوستنيتي الحديدي المطاوع (دوبلكس) الفولاذ المقاوم للصدأ |
| معيار NACE | Mr0175 التصنيف / ISO 15156 | صناعات البترول والغاز الطبيعي – المواد المستخدمة في البيئات التي تحتوي على كبريتيد الهيدروجين في إنتاج النفط والغاز |
التطبيقات الصناعية الرئيسية للمرفقين سوبر دوبلكس S32750
تشمل مجالات الخدمة النموذجية الأنظمة الصناعية عالية الضغط والتآكل.
النفط البحري & الجوانب العلوية للغاز
تستخدم في الفتحات تحت سطح البحر, أشجار عيد الميلاد, خطوط التدفق, الناهضون, وأنظمة مياه الحرائق حيث يؤدي التعرض لمياه البحر وظروف الخدمة الحامضة إلى فرض متطلبات صارمة على مقاومة التآكل.
محطات تحلية مياه البحر
تستخدم في مجمعات مضخة التناضح العكسي, رؤوس المحلول الملحي, وأنظمة استعادة الطاقة التي تتعامل مع المياه المالحة المركزة.
التجهيز الكيميائي & النباتات الحمضية
تستخدم في المبادل الحراري المحدد, إعادة الغليان, وأنابيب الخدمة الحمضية حيث تتجاوز ظروف التآكل الحدود العملية للدرجات الأوستنيتي الشائعة.
تفاوتات الأبعاد لكل ASME B16.9 / MSS SP-43
| حجم الأنابيب الاسمية (مصادر القدرة النووية) | خارج زاوية التسامح (س) | التسامح خارج الطائرة (ف) | مركز إلى نهاية التسامح | القطر الداخلي في النهاية |
|---|---|---|---|---|
| 1/2″ إلى 2-1/2″ | ± 1 مم | ± 2 مم | ± 2.0 مم | +0.8 مم / -0.8 مم |
| 3″ إلى 3-1/2″ | ± 2 مم | ± 3 مم | ± 2.0 مم | +1.6 مم / -1.6 مم |
| 4″ | ± 2 مم | ± 3 مم | ± 2.0 مم | +1.6 مم / -1.6 مم |
| 5″ إلى 8″ | ± 3 مم | ± 5 مم | ± 2.0 مم | +1.6 مم / -1.6 مم |
| 10″ إلى 18″ | ± 4 مم | ± 6 مم | ± 3.0 مم | +3.2 مم / -1.6 مم |
| 20″ إلى 24″ | ± 5 مم | ± 10 مم | ± 3.0 مم | +4.8 مم / -1.6 مم |
تغليف الصادرات, وسم المنتج & شهادة الجودة
لشحن التصدير, التجهيزات محمية ضد التلوث, رُطُوبَة, ومعالجة الضرر, مع الاحتفاظ بعلامات التعريف للحرارة وإمكانية تتبع المنتج.
مواصفات العلامات القياسية
تتضمن العلامة المستمرة المختومة على كل مرفق: اسم الشركة المصنعة/الشعار, الكود القياسي (ASTM A815 WPS S32750), حجم الأنابيب, سمك الجدار/الجدول الزمني, رقم الحرارة ل 100% تتبع مطحنة.
حالات خشبية خالية من التبخير صالحة للإبحار
التركيبات محمية بأغطية بلاستيكية نهائية, ملفوفة بشكل فردي في فيلم بلاستيكي مقاوم للرطوبة, ومعبأة في صناديق من الخشب الرقائقي شديدة التحمل وخالية من التبخير ومزودة بحزام فولاذي معزز.
أون 10204 3.1 & 3.2 شهادات مطحنة
يمكن توفير تقارير اختبار المواد إلى EN 10204 3.1, مع توفر فحص طرف ثالث عند طلب ذلك.
مرجع سريع للمشتريات
ASTM A815 WPS UNS S32750 بطاقة بيانات الكوع المزدوجة المزدوجة
مرجع سريع للهندسة, شراء, وأعمال تصميم الأنابيب.


يجب ان تكون تسجيل الدخول لإضافة تعليق.