Số liệu kỹ thuật & Thuộc tính vật chất
Cường độ năng suất của nó cao hơn đáng kể so với các loại austenit thông thường như 316L.
Ứng suất bằng chứng cao hơn có thể cho phép kế hoạch tường mỏng hơn khi tính toán thiết kế cho phép.
Giá trị PREN thường được sử dụng để đánh giá khả năng chống ăn mòn rỗ cục bộ và kẽ hở.
Thường được lựa chọn cho dịch vụ chua, hệ thống ngoài khơi, và yêu cầu đường ống dịch vụ hóa chất.
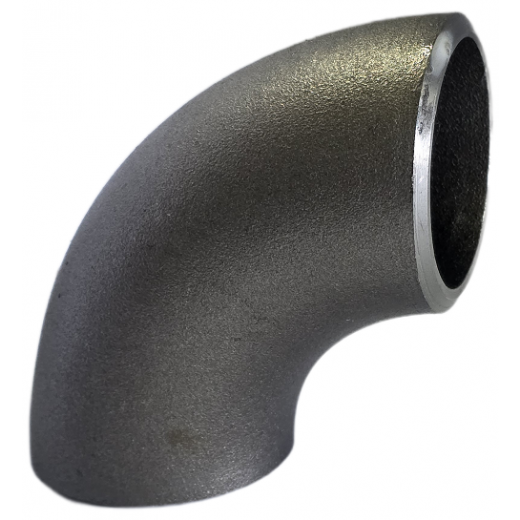
Tổng quan về vật liệu: Khuỷu tay siêu song công ASTM A815 WPS UNS S32750
ASTM A815 WPS UNS S32750 là loại phụ kiện bằng thép không gỉ siêu song công ferritic/austenit được rèn được sử dụng khi độ bền và khả năng chống ăn mòn đều quan trọng. Nó được sử dụng trong hàng hải, hóa, dưới đất, và dịch vụ xử lý hóa chất trong đó thép không gỉ thông thường có thể không cung cấp đủ lợi nhuận, Mỹ S32750 (thường được gọi là 2507 Siêu song công hoặc EN 1.4410) cung cấp một sự cân bằng 50/50 cấu trúc vi mô hai pha bao gồm tỷ lệ austenite và ferrite gần bằng nhau. Cấu trúc song công kết hợp cường độ năng suất tương đối cao với khả năng chống ăn mòn ứng suất liên quan đến clorua tốt (SCC), trong khi vẫn giữ được độ dẻo dai hữu ích khi cân bằng pha được kiểm soát hợp lý.
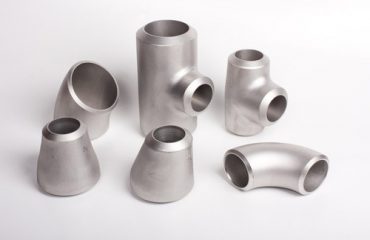
Chỉ định WPS trong ASTM A815 chỉ ra các phụ kiện đường ống liền mạch cấp rèn được sản xuất theo yêu cầu nghiêm ngặt ASME B16.9 và MSS SP-43. Những khuỷu tay này, có sẵn ở cả hai dài Radius (MẮN, R = 1.5D) và ngắn Radius (SR, R = 1.0D) cấu hình, được sử dụng để thay đổi hướng dòng chảy trong mạng lưới đường ống áp suất cao. Dù được sử dụng trong các giàn khoan dầu ngoài khơi nước sâu, nhà máy khử mặn nước biển thẩm thấu ngược, máy lọc khí chua mạnh mẽ, hoặc lò phản ứng hóa học có độ tinh khiết cao, Khuỷu tay ASTM A815 WPS UNS S32750 được thiết kế cho dịch vụ liên quan đến tải theo chu kỳ, thay đổi nhiệt độ, và chất lỏng quá trình ăn mòn.
Phân loại vật liệu chính được bao phủ bởi thông số kỹ thuật ASTM A815:
- Lớp WP-S: Phụ kiện liền mạch rèn được sản xuất từ ống liền mạch, Ống, hoặc cổ phiếu rèn.
- Lớp WP-W: Các phụ kiện rèn có chứa các mối hàn trong đó kim loại phụ đã được thêm vào và được kiểm tra không phá hủy bằng chụp X quang (RT).
- Lớp WP-WX: Các phụ kiện hàn rèn trong đó tất cả các mối hàn đều 100% được chụp X quang theo Mã nồi hơi và bình áp lực ASME.
- Lớp WP-WU: Các phụ kiện rèn nơi có tất cả các mối hàn 100% được kiểm tra bằng phương pháp siêu âm (OUT).
Giới hạn thành phần hóa học (%) — UNS S32750 so với Gia đình song công
Giới hạn nguyên tố được kiểm soát để hỗ trợ khả năng chống ăn mòn và giảm nguy cơ xảy ra các pha liên kim loại không mong muốn như sigma (Một) và chi (h).
| Lớp / Mỹ | Carbon (C) | CR | Ni | Mo | N | Cu | MN (tối đa) | Si (tối đa) | P / S (tối đa) |
|---|---|---|---|---|---|---|---|---|---|
| WPS S32750 (2507) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 5.0 | 0.24 – 0.32 | ≤ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| WPS S31803 (2205) | ≤ 0.030 | 21.0 – 23.0 | 4.5 – 6.5 | 2.5 – 3.5 | 0.08 – 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| WPS S32202 (2202) | ≤ 0.030 | 21.5 – 24.0 | 1.0 – 2.8 | 0.45 tối đa | 0.18 – 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| WPS S32760 (không 100) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 4.0 | 0.20 – 0.30 | 0.50 – 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* Lưu ý: UNS S32750 có chủ ý bổ sung Nitơ (0.24–0,32%) để tăng cường đáng kể khả năng chống rỗ, thúc đẩy quá trình tái austenit hóa giữa các hạt nhanh chóng trong quá trình xử lý nhiệt, và tăng cường độ năng suất cơ học.
Cơ khí & Dữ liệu hiệu suất kết cấu
Sự cân bằng ferrite-austenite mang lại cho S32750 độ bền kéo và năng suất cao, độ dẻo dai ở nhiệt độ thấp hữu ích, và khả năng chống xói mòn-ăn mòn tốt. Khi so sánh với tiêu chuẩn 300 loạt thép không gỉ hoặc hợp kim song công thông thường, S32750 cho phép các kỹ sư chỉ định lịch trình tường mỏng hơn (ví dụ, SCH 10S so với SCH 40S) mà không phải hy sinh giới hạn an toàn về kết cấu.
Khi được cho phép bởi các điều kiện thiết kế ASME B31.3 hiện hành, the higher allowable stress can reduce required wall thickness and system weight.
Giới hạn cơ học ASTM A815 S32750
| Thông số cơ khí | Giới hạn tiêu chuẩn ASTM A815 |
|---|---|
| Độ bền kéo, Min (MPa / Hiển thị) | 800 – 965 / [116 – 140] |
| Mang lại sức mạnh (0.2% in offset), Min | 550 MPa / [80 Hiển thị] |
| kéo dài trong 2 trong. (50 mm), Min % | 15.0 % |
| Cứng, Brinell (HBW), tối đa | 310 HBW tối đa |
| Cứng, Rockwell C (HRC), tối đa | 32 HRC tối đa |
| Năng lượng va chạm Charpy V-Notch (-40° C) | ≥ 80 Joule (trung bình) |
Vật lý chống ăn mòn & Tính toán công thức PREN
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the Số lượng kháng tương đương (GỖ). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
Pitting & đường nứt ăn mòn
Với PREN tối thiểu là 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
nứt ăn mòn ứng suất (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, căng thẳng, and the applicable materials standard.
Xói mòn ăn mòn
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, bao gồm một số ứng dụng bùn dưới biển.
dài Radius (MẮN) so với bán kính ngắn (SR) khuỷu tay song công
Sự lựa chọn giữa Bán kính dài (R = 1,5D) và bán kính ngắn (R = 1,0D) thường dựa trên tổn thất áp suất, điều kiện dòng chảy, Lợn, và không gian cài đặt có sẵn.
dài Radius (MẮN) KHUỶU TAY (R = 1,5D)
- Khoảng cách từ trung tâm đến cuối: 1.5 lần đường kính ống danh nghĩa (A = 1.5 × NPS).
- Mất đầu ma sát: Bán kính uốn cong lớn hơn thường tạo ra sự thay đổi hướng mượt mà hơn và tổn thất áp suất thấp hơn.
- Khả năng heo con: Một lựa chọn phổ biến cho các dây chuyền yêu cầu heo thông thường hoặc thông minh.
- Chống xói mòn: Bán kính lớn hơn có thể làm giảm sự xáo trộn dòng chảy cục bộ và có thể giúp hạn chế xói mòn ở khúc cua.
- Ứng dụng chính: Đường ống dẫn dầu xuyên quốc gia đường dài, tàu ngầm ngoài khơi, xử lý dây chuyền hóa chất.
ngắn Radius (SR) KHUỶU TAY (R = 1,0D)
- Khoảng cách từ trung tâm đến cuối: Bằng đường kính ống danh định (A = 1.0 × NPS).
- Mất đầu ma sát: Khả năng chống thay đổi hướng cao hơn và nhiễu loạn tăng nhẹ.
- Khả năng heo con: Ít phù hợp hơn khi hệ thống đường ống yêu cầu phải có lợn kiểm tra cứng nhắc đi qua.
- Bố cục nhỏ gọn: Hữu ích khi không gian bố trí có sẵn không cho phép khuỷu tay có bán kính dài.
- Ứng dụng chính: Gói trượt dưới biển, mô-đun trên cùng FPSO nhỏ gọn, phòng động cơ hàng hải, hệ thống trượt.
ASME B16.9 Bán kính dài 90° (MẮN) Kích thước khuỷu tay & Biểu đồ cân nặng
Kích thước tham chiếu cho khuỷu tay LR 90 độ hàn đối đầu ASTM A815 WPS UNS S32750 (1/2″ đến 24″).
| Kích thước danh nghĩa (NPS) | Đường kính bên ngoài (OD) [mm] | Trung tâm đến kết Thúc (A) [mm] | Bức tường dày (SCH10S) [mm] | Bức tường dày (Skew 40s) [mm] | Bức tường dày (SCH 80S) [mm] | Xấp xỉ. Cân nặng (Skew 40s) [kg] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (DN20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (DN25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME B16.9 / Bán kính ngắn 90° MSS SP-43 (SR) Kích thước khuỷu tay
Kích thước và trọng lượng tham chiếu cho Super Duplex bán kính nhỏ gọn 2507 Khuỷu tay (R = 1,0D).
| Kích thước NPS | Đường kính bên ngoài (OD) [mm] | SR từ trung tâm đến cuối (A) [mm] | Tường SCH 10S [mm] | Tường SCH 40S [mm] | Xấp xỉ. Cân nặng (SCH 80S) [kg] |
|---|---|---|---|---|---|
| 1″ (DN25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
Xử lý nhiệt tới hạn & Cân bằng pha vi cấu trúc
Các đặc tính của khuỷu tay ASTM A815 WPS UNS S32750 phụ thuộc vào việc duy trì mức độ thích hợp 40%–60% Ferrite / 60%–40% Austenit tỷ lệ pha. Xử lý nhiệt không phù hợp có thể thúc đẩy kết tủa liên kim loại, bao gồm cả sự ôm ấp Giai đoạn Sigma (Một) và Chi Giai (h), có thể làm giảm độ bền va đập và khả năng chống ăn mòn cục bộ.
| Lớp / TIÊU CHUẨN ASTM | nhiệt độ ủ dung dịch | làm mát / Phương pháp làm nguội | Nội dung Ferrite mục tiêu |
|---|---|---|---|
| WPS S32750 (2507) | 1025°C – 1125°C [1920°F – 2060°F] | Làm nguội nước nhanh (dưới 300°C trong vòng vài giây) | 40% – 60% ferit (Đếm điểm E562) |
| WPS S31803 (2205) | 1020°C – 1100°C [1870°F – 2010°F] | Làm mát bằng nước hoặc làm mát bằng không khí nhanh chóng | 40% – 60% ferit |
| WPS S32202 (2202) | 1020°C – 1080°C [1870°F – 1975°F] | Làm nguội bằng nước hoặc làm nguội bằng không khí cưỡng bức | 45% – 55% ferit |
Tỷ lệ dập tắt: Làm mát trong phạm vi nhiệt độ tới hạn phải đủ nhanh để hạn chế kết tủa giữa các kim loại. Thực hành dập tắt đã chọn nhằm mục đích duy trì sự cân bằng pha và các tính chất cơ học cần thiết.
Quy trình sản xuất liền mạch & khuỷu tay hàn
Sản xuất điển hình kết hợp tạo hình nóng, hình thành thủy lực nếu có, gia công cuối, Xử lý bề mặt, và kiểm tra không phá hủy.
Hình thành trục gá nóng
Đối với các phụ kiện liền mạch, ống hoặc kho rỗng được nung nóng và tạo hình trên trục gá sao cho bán kính uốn cong, phân phối tường, và độ tròn nằm trong dung sai yêu cầu.
ép tấm & sự hàn
Đối với các phụ kiện lớn hơn (>24″), tấm có thể được tạo thành vỏ, chuẩn bị ở các đường nối, và được hàn bằng chất độn siêu song công phù hợp như ER2594.
Ủ giải pháp đầy đủ
sau khi hình thành, các khuỷu tay được ủ trong dung dịch trong phạm vi nhiệt độ quy định và được làm nguội nhanh chóng để khôi phục lại sự cân bằng pha cần thiết.
Vát & Tẩy bề mặt
Các đầu được gia công theo hình học vát ASME B16.25 cần thiết. Sau đó, tẩy và thụ động được sử dụng để loại bỏ sắc thái nhiệt và khôi phục bề mặt thụ động sạch sẽ.
Đặc điểm kỹ thuật hàn & Hướng dẫn về vật tư tiêu hao cho S32750
Hàn khuỷu tay ASTM A815 WPS S32750 yêu cầu nhiệt độ đầu vào và nhiệt độ giữa các đường hàn được kiểm soát. Làm mát quá nhanh có thể làm thay đổi cân bằng pha HAZ, trong khi đầu vào nhiệt quá mức hoặc tiếp xúc kéo dài có thể làm tăng nguy cơ xảy ra các giai đoạn thứ cấp.
| quá trình hàn | Thông số kỹ thuật kim loại phụ của AWS | Đầu vào nhiệt khuyến nghị | Che chắn / Khí hỗ trợ |
|---|---|---|---|
| GTAW (TIG) | AWS A5.9 ER2594 (Ni quá hợp kim ~ 9%) | 0.2 – 1.5 KJ/mm | Ar tinh khiết hoặc Ar + 2% N2 / Ar + 30% Anh ta + 2% N2 |
| SMAW (Dán) | AWS A5.4 E2594-16 / E2594-17 | 0.5 – 1.5 KJ/mm | n / a (phủ thông lượng) |
| GMAW (TÔI) | Dây AWS A5.9 ER2594 | 0.5 – 1.2 KJ/mm | Ar + 2% N2 hoặc Ar + 30% Anh ta + 2% N2 |
| THẤY (Vòng cung chìm) | Dây AWS A5.9 ER2594 + Thông lượng cơ bản | 0.8 – 1.8 KJ/mm | Trung lập / Thông lượng hàn cơ bản |
Nhiệt độ giữa các đường ống tối đa phải được giới hạn nghiêm ngặt ở mức 100° C (212° F) trong tất cả các trình tự vượt qua để ngăn chặn sự kết tủa của austenite thứ cấp và các pha làm giòn.
KIỂM SOÁT CHẤT LƯỢNG & Giao thức thử nghiệm
Kế hoạch kiểm tra khuỷu tay ASTM A815 WPS UNS S32750 thường kết hợp xác minh vật liệu, kiểm tra chiều, và các thử nghiệm không phá hủy hoặc phá hủy được quy định trong đơn đặt hàng và tiêu chuẩn áp dụng.
1. Kiểm tra PMI
Xác định Vật liệu Tích cực (PMI) bằng XRF hoặc OES có thể được sử dụng để xác nhận các nguyên tố hợp kim chính và khả năng truy xuất nguồn gốc nhiệt.
2. Kiểm tra ăn mòn
Trường hợp được chỉ định, Phương pháp ASTM G48 Một thử nghiệm có thể được sử dụng để đánh giá khả năng chống rỗ và ăn mòn kẽ hở của sắt-clorua.
3. vi cấu trúc & ferit
Kiểm tra kim loại, bao gồm đo ferrite khi cần thiết, được sử dụng để kiểm tra cân bằng pha và xác định các pha liên kim không mong muốn.
4. X quang (RT) / OUT
Các lớp hàn có thể yêu cầu kiểm tra bằng chụp X quang hoặc siêu âm theo thông số kỹ thuật hiện hành, đơn đặt hàng, và kế hoạch kiểm tra.
tiêu chuẩn quốc tế & Ma trận chỉ định tương đương
| Tổ chức tiêu chuẩn | Mã tiêu chuẩn | Mô tả / Loại phù hợp |
|---|---|---|
| Tiêu chuẩn ASTM | ASTM A815 / A815M | Đặc điểm kỹ thuật tiêu chuẩn cho Ferritic rèn, Ferritic / Austenitic, và phụ kiện đường ống thép không gỉ martensitic |
| Tiêu chuẩn ASME | ASME B16.9 | Phụ kiện hàn mông rèn do nhà máy sản xuất (NPS 1/2 thông qua NPS 48) |
| Tiêu chuẩn MSS | BÀ SP-43 | Các phụ kiện hàn đối đầu được rèn và chế tạo cho áp suất thấp, Ăn Mòn Ứng Dụng |
| Tiêu chuẩn MSS | MSS SP-97 | Các phụ kiện ổ cắm nhánh được rèn được gia cố toàn diện — Hàn ổ cắm, Luồng, và kết thúc mông |
| Tiêu chuẩn Châu Âu | VI 10253-4 / VI 10088-3 | HÀN MÚT PHỤ KIỆN ĐƯỜNG ỐNG – Rèn austenit và austenit-ferit (Duplex) Thép không rỉ |
| Tiêu chuẩn NACE | Nace Mr0175 / TIÊU CHUẨN ISO 15156 | Công nghiệp dầu mỏ và khí tự nhiên – Vật liệu sử dụng trong môi trường chứa H2S trong sản xuất dầu khí |
Các ứng dụng công nghiệp chính cho khuỷu tay siêu song công S32750
Các lĩnh vực dịch vụ điển hình bao gồm các hệ thống công nghiệp chịu áp lực cao và ăn mòn.
Dầu ngoài khơi & Mặt trên khí
Được sử dụng trong các ống góp dưới biển, cây thông giáng sinh, dòng chảy, Dậy, và hệ thống nước chữa cháy nơi tiếp xúc với nước biển và điều kiện dịch vụ chua đặt ra yêu cầu khắt khe về khả năng chống ăn mòn.
Nhà máy khử mặn nước biển
Được sử dụng trong các ống góp bơm thẩm thấu ngược, tiêu đề nước muối, và hệ thống thu hồi năng lượng xử lý nước mặn đậm đặc.
Xử lý hóa học & Cây axit
Được sử dụng trong bộ trao đổi nhiệt được chọn, nồi đun lại, và đường ống dịch vụ axit nơi điều kiện ăn mòn vượt quá giới hạn thực tế của các loại austenit thông thường.
Dung sai kích thước theo ASME B16.9 / BÀ SP-43
| Trên Danh Nghĩa Kích Thước Đường Ống (NPS) | Dung sai góc lệch (Q) | Dung sai ngoài máy bay (P) | Dung sai từ trung tâm đến cuối | Đường kính bên trong ở cuối |
|---|---|---|---|---|
| 1/2″ đến 2-1/2″ | ± 1 mm | ± 2 mm | ± 2.0 mm | +0.8 mm / -0.8 mm |
| 3″ đến 3-1/2″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 4″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 5″ đến 8″ | ± 3 mm | ± 5 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 10″ đến 18″ | ± 4 mm | ± 6 mm | ± 3.0 mm | +3.2 mm / -1.6 mm |
| 20″ đến 24″ | ± 5 mm | ± 10 mm | ± 3.0 mm | +4.8 mm / -1.6 mm |
Bao bì xuất khẩu, đánh dấu sản phẩm & Chứng nhận chất lượng
Đối với lô hàng xuất khẩu, các phụ kiện được bảo vệ chống ô nhiễm, độ ẩm, và xử lý thiệt hại, với các dấu hiệu nhận dạng được giữ lại để truy xuất nguồn gốc và nhiệt độ.
Đặc điểm đánh dấu tiêu chuẩn
Đánh dấu khuôn liên tục trên mỗi khuỷu tay bao gồm: Tên nhà sản xuất/Logo, Mã tiêu chuẩn (ASTM A815 WPS S32750), Kích thước ống, Độ dày/Lịch trình của tường, Số nhiệt cho 100% truy xuất nguồn gốc nhà máy.
Vỏ gỗ không khử trùng đi biển
Các phụ kiện được bảo vệ bằng nắp nhựa cuối, bọc riêng trong màng nhựa chống ẩm, và đóng gói vào các hộp gỗ dán không khử trùng hạng nặng có dây đeo bằng thép gia cố.
VI 10204 3.1 & 3.2 Giấy chứng nhận nhà máy
Báo cáo thử nghiệm vật liệu có thể được cung cấp cho EN 10204 3.1, với sự kiểm tra của bên thứ ba có sẵn khi đơn đặt hàng yêu cầu.
Tham khảo nhanh về mua sắm
Thẻ dữ liệu khuỷu tay siêu song công ASTM A815 WPS UNS S32750
Tham khảo nhanh về kỹ thuật, mua sắm, và công việc thiết kế đường ống.

bạn phải đăng nhập để viết bình luận.