Paramètres techniques & Attributs du matériau
Sa limite d'élasticité est nettement supérieure à celle des nuances austénitiques courantes telles que le 316L..
La limite d'élasticité plus élevée peut permettre des programmes de parois plus minces lorsque le calcul de conception le permet.
La valeur PREN est couramment utilisée pour évaluer la résistance aux piqûres localisées et à la corrosion caverneuse..
Couramment sélectionné pour le service aigre, systèmes offshore, et tuyauteries exigeantes pour services chimiques.
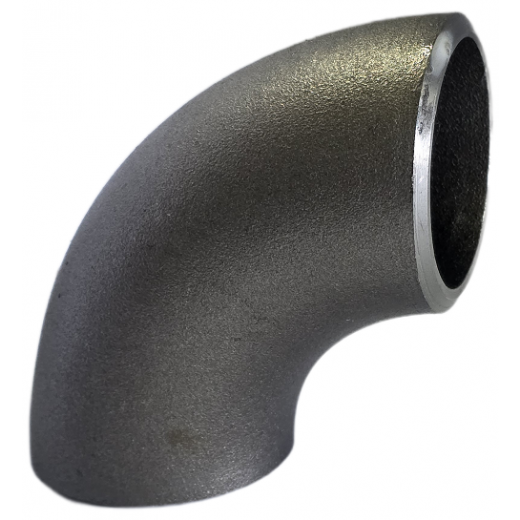
Aperçu des matériaux: Coudes super duplex ASTM A815 WPS UNS S32750
ASTM A815 WPS UNS S32750 est une qualité de raccord en acier inoxydable super duplex ferritique/austénitique forgée utilisée là où la solidité et la résistance à la corrosion sont toutes deux importantes. Il est utilisé en marine, de la pétrochimie, sous-marin, et service de traitement chimique où les aciers inoxydables conventionnels peuvent ne pas offrir une marge suffisante, États-Unis S32750 (communément appelé 2507 Super Duplex ou EN 1.4410) offre un équilibre 50/50 microstructure biphasée constituée de proportions à peu près égales d'austénite et de ferrite. La structure duplex combine une limite d'élasticité relativement élevée avec une bonne résistance à la fissuration par corrosion sous contrainte liée aux chlorures. (SCC), tout en conservant une ténacité utile lorsque l'équilibre des phases est correctement contrôlé.
La désignation WPS dans ASTM A815 indique des raccords de tuyauterie sans soudure de qualité corroyée fabriqués selon les exigences strictes ASME B16.9 et MSS SP-43. Ces coudes, disponible dans les deux long rayon (LR, R=1,5 D) et court rayon (SR, R=1.0 D) configurations, sont utilisés pour modifier le sens d'écoulement dans les réseaux de canalisations à haute pression. Qu'il soit utilisé sur les plates-formes pétrolières offshore en eaux profondes, usines de dessalement d'eau de mer par osmose inverse, épurateurs agressifs de gaz corrosifs, ou réacteurs chimiques de haute pureté, Les coudes ASTM A815 WPS UNS S32750 sont destinés à un service impliquant une charge cyclique, changements de température, et fluides de processus corrosifs.
Classifications de matériaux clés couvertes par la spécification ASTM A815:
- Classe WP-S: Raccords forgés sans soudure fabriqués à partir de tuyaux sans soudure, Tube, ou en bois forgé.
- Classe WP-W: Raccords corroyés contenant des soudures où le métal d'apport a été ajouté et inspecté de manière non destructive par radiographie (RT).
- Classe WP-WX: Raccords soudés forgés où toutes les soudures sont 100% radiographié selon le code ASME des chaudières et des appareils sous pression.
- Classe WP-WU: Ferrures forgées où toutes les soudures sont 100% examiné par ultrasons (UT).
Limites de composition chimique (%) — UNS S32750 vs Famille Duplex
Les limites élémentaires sont contrôlées pour soutenir la résistance à la corrosion et pour réduire le risque de phases intermétalliques indésirables telles que le sigma. (un) et chi (h).
| Grade / États-Unis | CARBONE (C) | Cr | Ni | Mo | N | Cu | Mn (Max) | Si (Max) | P / S (Max) |
|---|---|---|---|---|---|---|---|---|---|
| WPS S32750 (2507) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 5.0 | 0.24 – 0.32 | ≤ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| WPS S31803 (2205) | ≤ 0.030 | 21.0 – 23.0 | 4.5 – 6.5 | 2.5 – 3.5 | 0.08 – 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| WPS S32202 (2202) | ≤ 0.030 | 21.5 – 24.0 | 1.0 – 2.8 | 0.45 Max | 0.18 – 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| WPS S32760 (zéro 100) | ≤ 0.030 | 24.0 – 26.0 | 6.0 – 8.0 | 3.0 – 4.0 | 0.20 – 0.30 | 0.50 – 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* Remarque: UNS S32750 contient des ajouts délibérés d'azote (0.24–0,32%) pour augmenter considérablement la résistance aux piqûres, favoriser une ré-austénitisation intergranulaire rapide pendant le traitement thermique, et augmenter la limite d'élasticité mécanique.
Mécanique & Données sur les performances structurelles
L'équilibre ferrite-austénite confère au S32750 une résistance et une limite d'élasticité élevées, ténacité utile à basse température, et bonne résistance à l'érosion-corrosion. Par rapport à la norme 300 acier inoxydable de série ou alliages duplex maigres conventionnels, Le S32750 permet aux ingénieurs de spécifier des programmes de parois plus minces (par exemple,, SCH 10S contre SCH 40S) sans sacrifier les marges de sécurité structurelles.
Lorsque les conditions de conception ASME B31.3 applicables le permettent, the higher allowable stress can reduce required wall thickness and system weight.
ASTM A815 S32750 Limites mécaniques
| Paramètre mécanique | Limite standard ASTM A815 |
|---|---|
| Force De Traction, min (MPa / Ksi) | 800 – 965 / [116 – 140] |
| Limite d’élasticité (0.2% Décalage), min | 550 MPa / [80 Ksi] |
| Allongement en 2 dans. (50 mm), min % | 15.0 % |
| La dureté de l', Brinell (HBW), Max | 310 HBW max. |
| La dureté de l', Rockwell C. (HRC), Max | 32 HRC maximum |
| Charpy V-Notch Impact Énergie (-40° C) | ≥ 80 Joules (moyenne) |
Physique de la résistance à la corrosion & Calculs de la formule PREN
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the Nombre équivalent de résistance aux piqûres (BOIS). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
piqûre & corrosion caverneuse
Avec un PREN minimum de 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
fissuration par corrosion (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, stress, and the applicable materials standard.
Corrosion de l'érosion
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, y compris certaines applications de boues sous-marines.
long rayon (LR) vs rayon court (SR) Coudes duplex
Le choix entre Long Rayon (R = 1,5D) et rayon court (R = 1,0D) est normalement basé sur la perte de pression, conditions d'écoulement, Pigage, et espace d'installation disponible.
long rayon (LR) COUDE (R = 1,5D)
- Distance du centre à la fin: 1.5 multiplié par le diamètre nominal du tuyau (UNE = 1.5 × NPS).
- Perte de charge par friction: Le rayon de courbure plus grand produit généralement un changement de direction plus fluide et une perte de pression plus faible.
- Capacité de raclage: Un choix courant pour les lignes nécessitant un raclage conventionnel ou intelligent.
- Résistance à l'érosion: Le rayon plus grand peut réduire les perturbations locales de l'écoulement et contribuer à limiter l'érosion au niveau du virage..
- Applications principales: Oléoducs longue distance à travers le pays, colonnes montantes sous-marines offshore, lignes de traitement chimique.
court rayon (SR) COUDE (R = 1,0D)
- Distance du centre à la fin: Égal au diamètre nominal du tuyau (UNE = 1.0 × NPS).
- Perte de charge par friction: Résistance aux changements de direction plus élevée et turbulences légèrement élevées.
- Capacité de raclage: Moins adapté lorsque le système de tuyauterie nécessite le passage de racleurs d'inspection rigides.
- Disposition compacte: Utile lorsque l'espace de disposition disponible ne permet pas un coude à long rayon.
- Applications principales: Forfaits skids sous-marins, modules supérieurs FPSO compacts, salles des machines marines, systèmes de patins.
ASME B16.9, rayon long de 90° (LR) Dimensions du coude & Tableau de poids
Dimensions de référence pour les coudes LR à 90 degrés à souder bout à bout ASTM A815 WPS UNS S32750 (1/2″ à 24″).
| Taille nominale (NPS) | Diamètre extérieur (de) [mm] | Centre à la Fin (A) [mm] | Épaisseur de paroi (SCH 10S) [mm] | Épaisseur de paroi (Asymétrie des années 40) [mm] | Épaisseur de paroi (Sch 80s) [mm] | Environ. Poids (Asymétrie des années 40) [kg] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (DN20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (DN25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME B16.9 / MSS SP-43 90° rayon court (SR) Dimensions du coude
Dimensions et poids de référence pour le Super Duplex à rayon compact 2507 Les coudes (R = 1,0D).
| Taille NPS | Diamètre extérieur (de) [mm] | SR de centre à bout (A) [mm] | Mur SCH 10S [mm] | Mur SCH 40S [mm] | Environ. Poids (Sch 80s) [kg] |
|---|---|---|---|---|---|
| 1″ (DN25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
Traitement thermique critique & Équilibre des phases microstructurales
Les propriétés des coudes ASTM A815 WPS UNS S32750 dépendent du maintien d'un 40%–60% de ferrite / 60%–40% Austénites rapport de phase. Un traitement thermique inapproprié peut favoriser la précipitation intermétallique, y compris le fragilisant Phase Sigma (un) et Phase Chi (h), ce qui peut réduire la ténacité aux chocs et la résistance à la corrosion localisée.
| Grade / ASTM | température de recuit de solution | Refroidissement / Méthode de trempe | Contenu cible en ferrite |
|---|---|---|---|
| WPS S32750 (2507) | 1025°C – 1125°C [1920°F – 2060°F] | Trempe rapide à l'eau (en dessous de 300°C en quelques secondes) | 40% – 60% ferrite (E562 Nombre de points) |
| WPS S31803 (2205) | 1020°C – 1100°C [1870°F – 2010°F] | Trempe à l'eau ou refroidissement rapide à l'air | 40% – 60% ferrite |
| WPS S32202 (2202) | 1020°C – 1080°C [1870°F – 1975°F] | Trempe à l'eau ou trempe à l'air forcé | 45% – 55% ferrite |
Taux de trempe: Le refroidissement dans la plage de température critique doit être suffisamment rapide pour limiter les précipitations intermétalliques.. La pratique de trempe sélectionnée est destinée à conserver l'équilibre des phases et les propriétés mécaniques requises..
Flux de travail de fabrication fluides & Coudes soudés
La production typique combine le formage à chaud, formage hydraulique le cas échéant, usinage final, Traitement de surface, et contrôle non destructif.
Formage de mandrin à chaud
Pour des raccords sans couture, le tuyau ou la matière creuse est chauffé et formé sur un mandrin de sorte que le rayon de courbure, répartition murale, et la rondeur reste dans les tolérances requises.
Pressage de plaques & Soudage
Pour les raccords plus grands (>24″), la plaque peut être transformée en coques, préparé jusqu'aux coutures, et soudé avec un enduit super-duplex approprié tel que ER2594.
Recuit en solution complète
après avoir formé, les coudes sont recuits en solution dans la plage de température spécifiée et rapidement refroidis pour rétablir l'équilibre de phase requis.
Biseauté & Décapage des surfaces
Les extrémités sont usinées selon la géométrie biseautée ASME B16.25 requise. Le décapage et la passivation sont ensuite utilisés pour éliminer la teinte thermique et restaurer une surface passive propre..
Spécification de soudage & Consignes relatives aux consommables pour le S32750
Le soudage des coudes ASTM A815 WPS S32750 nécessite un apport de chaleur et une température entre passes contrôlés.. Un refroidissement trop rapide peut modifier l'équilibre des phases HAZ, tandis qu'un apport de chaleur excessif ou une exposition prolongée peut augmenter le risque de phases secondaires.
| procédé de soudage | Spécifications du métal d'apport AWS | Apport de chaleur recommandé | Blindage / Gaz de support |
|---|---|---|---|
| GTAW (TIG) | AWS A5.9 ER2594 (Ni surallié ~ 9%) | 0.2 – 1.5 kJ / mm | Ar pur ou Ar + 2% N2 / Ar + 30% Il + 2% N2 |
| SMAW (Bâton) | AWS A5.4 E2594-16 / E2594-17 | 0.5 – 1.5 kJ / mm | n / a (Enduit de flux) |
| GMAW (MOI) | Fil AWS A5.9 ER2594 | 0.5 – 1.2 kJ / mm | Ar + 2% N2 ou Ar + 30% Il + 2% N2 |
| SCIE (Arc submergé) | Fil AWS A5.9 ER2594 + Flux de base | 0.8 – 1.8 kJ / mm | Neutre / Flux de soudage de base |
La température maximale entre passes doit être strictement limitée à 100° C (212F) pendant toutes les séquences de passes pour éviter la précipitation des phases austénitiques secondaires et fragilisantes.
CONTRÔLE DE LA QUALITÉ & Protocoles de test
Le plan d'inspection des coudes ASTM A815 WPS UNS S32750 combine normalement la vérification des matériaux, contrôles dimensionnels, et les tests non destructifs ou destructifs précisés par le bon de commande et la norme applicable.
1. PMI Testing
Matériel d'identification positive (PMI) par XRF ou OES peut être utilisé pour confirmer les principaux éléments d’alliage et la traçabilité thermique.
2. Tests de corrosion
Lorsque spécifié, Les tests ASTM G48 Méthode A peuvent être utilisés pour évaluer la résistance aux piqûres de chlorure ferrique et à la corrosion caverneuse..
3. microstructure & ferrite
Examen métallographique, y compris la mesure de la ferrite si nécessaire, est utilisé pour vérifier l’équilibre des phases et identifier les phases intermétalliques indésirables.
4. radiographique (RT) / UT
Les classes soudées peuvent nécessiter un examen radiographique ou ultrasonique selon les spécifications applicables., bon de commande, et plan d'inspection.
normes internationales & Matrice des désignations équivalentes
| Organisation standard | Code standard | La description / Type d'ajustement |
|---|---|---|
| Norme ASTM | ASTM A815 / A815M | Spécification standard pour ferritique corroyé, Ferritique / Austénitique, et raccords de tuyauterie en acier inoxydable martensitique |
| Norme ASME | ASME B16.9 | Raccords à souder bout à bout forgés fabriqués en usine (NPS 1/2 via NPS 48) |
| Norme MSS | MSS SP-43 | Raccords forgés et fabriqués à souder bout à bout pour basse pression, Résistant À La Corrosion Applications |
| Norme MSS | MSS SP-97 | Raccords de dérivation forgés intégralement renforcés — Soudage par emboîtement, Fileté, et extrémités soudées bout à bout |
| Norme européenne | FR 10253-4 / FR 10088-3 | SOUDAGE BOUT RACCORDS DE TUYAUTERIE – Austénitiques corroyés et austéno-ferritiques (duplex) Aciers inoxydables |
| Norme NACE | Nace Exigences De La Norme Mr0175 / ISO 15156 | Industries du pétrole et du gaz naturel — Matériaux destinés à être utilisés dans des environnements contenant du H2S dans la production pétrolière et gazière |
Applications industrielles clés des coudes Super Duplex S32750
Les domaines de service typiques incluent les systèmes industriels soumis à de fortes contraintes et corrosifs.
Pétrole offshore & Gaz de surface
Utilisé dans les collecteurs sous-marins, Arbres de Noël, lignes de flux, Colonnes montantes, et les systèmes d'incendie où l'exposition à l'eau de mer et les conditions de service acides imposent des exigences strictes en matière de résistance à la corrosion..
Usines de dessalement d'eau de mer
Utilisé dans les collecteurs de pompes à osmose inverse, collecteurs de saumure, et systèmes de récupération d'énergie traitant de l'eau salée concentrée.
Traitement chimique & Plantes acides
Utilisé dans l'échangeur de chaleur sélectionné, rebouilleur, et tuyauterie de service acide où les conditions de corrosion dépassent les limites pratiques des qualités austénitiques courantes.
Tolérances dimensionnelles selon ASME B16.9 / MSS SP-43
| Diamètre Nominal De La Conduite (NPS) | Tolérance hors angle (Q) | Tolérance hors plan (P) | Tolérance de centre à bout | Diamètre intérieur à l'extrémité |
|---|---|---|---|---|
| 1/2″ à 2-1/2″ | ± 1 mm | ± 2 mm | ± 2.0 mm | +0.8 mm / -0.8 mm |
| 3″ à 3-1/2″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 4″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 5″ à 8″ | ± 3 mm | ± 5 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 10″ à 18″ | ± 4 mm | ± 6 mm | ± 3.0 mm | +3.2 mm / -1.6 mm |
| 20″ à 24″ | ± 5 mm | ± 10 mm | ± 3.0 mm | +4.8 mm / -1.6 mm |
Emballage d'exportation, Marquage des produits & Certificat de qualité
Pour expédition à l'exportation, les raccords sont protégés contre la contamination, humidité, et gérer les dommages, avec marques d'identification conservées pour la traçabilité de la chaleur et du produit.
Spécification de marquage standard
Le marquage continu estampé sur chaque coude comprend: Nom/Logo du fabricant, Code standard (ASTM A815 WPS S32750), La Taille Du Tuyau, Épaisseur de paroi/calendrier, Numéro de chaleur pour 100% traçabilité des usines.
Caisses en bois sans fumigation en état de navigabilité
Les raccords sont protégés par des capuchons d'extrémité en plastique, emballé individuellement dans un film plastique résistant à l'humidité, et emballé dans des boîtes en contreplaqué robustes sans fumigation avec renfort en acier.
FR 10204 3.1 & 3.2 Certificats d'usine
Les rapports d'essais de matériaux peuvent être fournis à EN 10204 3.1, avec inspection par un tiers disponible lorsque la commande l'exige.
Référence rapide sur les achats
Carte de données de coude super duplex ASTM A815 WPS UNS S32750
Référence rapide pour l'ingénierie, approvisionnement, et travaux de conception de tuyauterie.

Vous devez être connecté dans pour poster un commentaire.