Teknik Metrikler & Malzeme Nitelikleri
Akma dayanımı, 316L gibi yaygın ostenitik kalitelerden önemli ölçüde daha yüksektir..
Daha yüksek dayanıklılık gerilimi, tasarım hesaplamasının izin verdiği durumlarda daha ince duvar programlarına izin verebilir.
PREN değeri genellikle lokal oyuklanma ve çatlak korozyonuna karşı direnci değerlendirmek için kullanılır..
Ekşi servis için yaygın olarak seçilir, açık deniz sistemleri, ve zorlu kimyasal hizmet boruları.
Malzemeye Genel Bakış: ASTM A815 WPS UNS S32750 Süper Dubleks Dirsekler
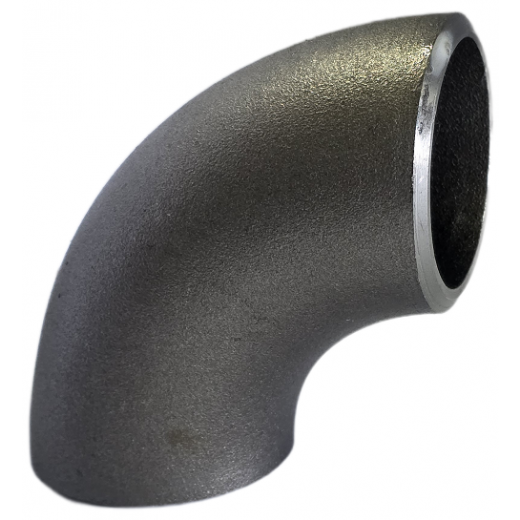
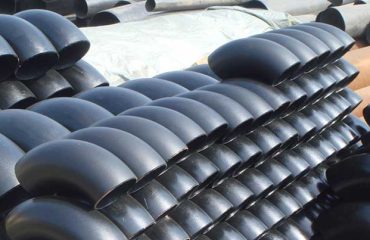
ASTM A815 WPS UNS S32750 hem mukavemet hem de korozyon direncinin önemli olduğu yerlerde kullanılan, işlenmiş ferritik/östenitik süper dubleks paslanmaz çelik bağlantı elemanı kalitesidir. Denizcilikte kullanılır, petrokimya, denizaltı, ve geleneksel paslanmaz çeliklerin yeterli marj sağlayamayabileceği kimyasal işleme hizmeti, ABD S32750 (yaygın olarak bilinen 2507 Süper Dubleks veya EN 1.4410) dengeli bir deneyim sunar 50/50 Kabaca eşit oranlarda ostenit ve ferritten oluşan çift fazlı mikro yapı. Dubleks yapı, nispeten yüksek akma dayanımını, klorüre bağlı stresli korozyon çatlamasına karşı iyi dirençle birleştirir (SCC), Faz dengesi uygun şekilde kontrol edildiğinde faydalı dayanıklılığı korurken.
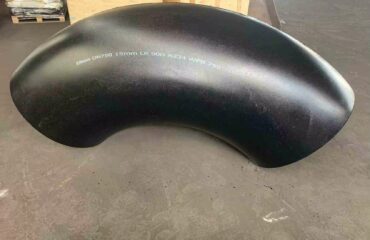
Atama WPS ASTM A815, sıkı ASME B16.9 ve MSS SP-43 gerekliliklerine göre üretilmiş dövme sınıfı dikişsiz boru bağlantı parçalarını belirtir. Bu dirsekler, her ikisinde de mevcut Uzun RADIUS (LR, R = 1.5 D) ve Kısa RADIUS (SR, R = 1.0D) konfigürasyonlar, yüksek basınçlı boru ağlarında akış yönünü değiştirmek için kullanılır. Derin su açık deniz petrol platformlarında kullanılıp kullanılmadığı, ters ozmoz deniz suyu tuzdan arındırma tesisleri, agresif ekşi gaz temizleyiciler, veya yüksek saflıkta kimyasal reaktörler, ASTM A815 WPS UNS S32750 dirsekler, döngüsel yükleme içeren servisler için tasarlanmıştır, sıcaklık değişiklikleri, ve aşındırıcı proses sıvıları.
ASTM A815 Spesifikasyonunun Kapsadığı Temel Malzeme Sınıflandırmaları:
- Sınıf WP-S: Dikişsiz borudan üretilen dövme dikişsiz bağlantı parçaları, Tüp, veya işlenmiş stok.
- Sınıf WP-W: Dolgu metalinin eklendiği ve radyografi yoluyla tahribatsız olarak incelendiği, kaynak içeren dövme bağlantı parçaları (RT).
- WP-WX Sınıfı: Tüm kaynakların yapıldığı dövme kaynaklı bağlantı parçaları 100% ASME Kazan ve Basınçlı Kap Koduna göre radyografisi çekilmiştir.
- Sınıf WP-WU: Tüm kaynakların olduğu dövme bağlantı parçaları 100% ultrasonik test kullanılarak incelendi (ÇIKIŞ).
Kimyasal Bileşim Sınırları (%) — UNS S32750 ve Dubleks Ailesi
Element sınırları, korozyon direncini desteklemek ve sigma gibi istenmeyen intermetalik fazlar riskini azaltmak için kontrol edilir (A) ve chi (H).
| Sınıf / Amerika | Karbon (C) | CR | Ni | Mo | n | Cu | MN (MAX) | Si (MAX) | P / S (MAX) |
|---|---|---|---|---|---|---|---|---|---|
| WPS S32750 (2507) | ≤ 0.030 | 24.0 - 26.0 | 6.0 - 8.0 | 3.0 - 5.0 | 0.24 - 0.32 | ≤ 0.50 | 1.20 | 0.80 | 0.035 / 0.020 |
| WPS S31803 (2205) | ≤ 0.030 | 21.0 - 23.0 | 4.5 - 6.5 | 2.5 - 3.5 | 0.08 - 0.20 | - | 2.00 | 1.00 | 0.030 / 0.020 |
| WPS S32202 (2202) | ≤ 0.030 | 21.5 - 24.0 | 1.0 - 2.8 | 0.45 MAX | 0.18 - 0.26 | - | 2.00 | 1.00 | 0.040 / 0.010 |
| WPS S32760 (sıfır 100) | ≤ 0.030 | 24.0 - 26.0 | 6.0 - 8.0 | 3.0 - 4.0 | 0.20 - 0.30 | 0.50 - 1.00 | 1.00 | 1.00 | 0.030 / 0.010 |
* Not: UNS S32750 kasıtlı Azot ilavesi içeriyor (0.24–%0,32) çukurlaşma direncini önemli ölçüde artırmak için, Isıl işlem sırasında hızlı taneler arası yeniden östenitleştirmeyi teşvik eder, ve mekanik akma mukavemetini artırın.
Mekanik & Yapısal Performans Verileri
Ferrit-östenit dengesi S32750'ye yüksek çekme ve akma dayanımı kazandırır, kullanışlı düşük sıcaklık dayanıklılığı, ve erozyon-korozyona karşı iyi direnç. Standartla karşılaştırıldığında 300 serisi paslanmaz çelik veya geleneksel yalın dubleks alaşımlar, S32750, mühendislerin daha ince duvar planları belirlemesine olanak tanır (örneğin, SCH 10S ve SCH 40S) yapısal güvenlik marjlarından ödün vermeden.
Geçerli ASME B31.3 tasarım koşullarının izin verdiği durumlarda, the higher allowable stress can reduce required wall thickness and system weight.
ASTM A815 S32750 Mekanik Sınırlar
| Mekanik Parametre | ASTM A815 Standart Sınırı |
|---|---|
| Çekme dayanımı, min (MPA / VE KİTAP) | 800 - 965 / [116 - 140] |
| Verim gücü (0.2% dengelemek), min | 550 MPA / [80 VE KİTAP] |
| uzama 2 içinde. (50 mm), min % | 15.0 % |
| Sertlik, Brinell Belediyesi (HBW), MAX | 310 Maksimum YBW |
| Sertlik, Rockwell C (HRC), MAX | 32 HRC maksimum |
| Charpy V-Çentik Darbe Enerjisi (-40° C) | ≥ 80 Joule (ortalama) |
Korozyon Direnci Fiziği & PREN Formül Hesaplamaları
Pitting and crevice-corrosion resistance of Super Duplex UNS S32750 is commonly discussed using the Çukurluk Direnci Eşdeğeri Numarası (ODUN). A higher PREN generally indicates greater resistance to localized passive-film breakdown in chloride-containing service.
Delik & çatlak korozyonu
Minimum PREN ile 42, S32750 elbows are generally selected for chlorinated seawater service when the temperature and chloride exposure are within the design limits.
gerilme korozyonu çatlaması (SCC)
Compared with many austenitic grades, the duplex structure provides better resistance to chloride SCC. Actual performance in H2S service still depends on temperature, chloride level, stres, and the applicable materials standard.
Erozyon korozyonu
High material hardness combined with superior dynamic passive film regeneration helps the elbows withstand erosion-corrosion in services containing suspended solids, bazı denizaltı bulamaç uygulamaları dahil.
Uzun RADIUS (LR) Kısa Yarıçap vs (SR) Dubleks Dirsekler
Uzun Yarıçap arasındaki seçim (R = 1,5D) ve kısa yarıçap (R = 1.0D) normalde basınç kaybına dayanır, akış koşulları, Domuzcılık, ve mevcut kurulum alanı.
Uzun RADIUS (LR) DİRSEK (R = 1,5D)
- Merkezden Uca Mesafe: 1.5 nominal boru çapının katı (bir = 1.5 × NPS).
- Sürtünme Yükü Kaybı: Daha büyük bükülme yarıçapı genellikle daha yumuşak bir yön değişikliği ve daha düşük basınç kaybı sağlar.
- Pigleme Yeteneği: Geleneksel veya akıllı pigleme gerektiren hatlar için ortak seçim.
- Erozyon Direnci: Daha büyük yarıçap, yerel akış rahatsızlığını azaltabilir ve virajdaki erozyonun sınırlandırılmasına yardımcı olabilir.
- Birincil Uygulamalar: Uzun mesafe kros petrol boru hatları, açık deniz denizaltı yükselticileri, proses kimyasal hatları.
Kısa RADIUS (SR) DİRSEK (R = 1.0D)
- Merkezden Uca Mesafe: Nominal boru çapına eşit (bir = 1.0 × NPS).
- Sürtünme Yükü Kaybı: Daha yüksek yön değişikliği direnci ve biraz yüksek türbülans.
- Pigleme Yeteneği: Boru sisteminin sert muayene domuzlarının geçişini gerektirdiği durumlarda daha az uygundur.
- Kompakt Düzen: Mevcut montaj alanının uzun yarıçaplı dirseğe izin vermediği durumlarda kullanışlıdır.
- Birincil Uygulamalar: Denizaltı kızak paketleri, kompakt FPSO üst modülleri, deniz makine daireleri, kızak sistemleri.
ASME B16.9 90° Uzun Yarıçap (LR) Dirsek Ölçüleri & Ağırlık Tablosu
ASTM A815 WPS UNS S32750 alın kaynaklı 90 derece LR dirsekler için referans boyutları (1/2″ 24″).
| Nominal boyut (NPS) | Dış çap (OD) [mm] | Sonunda merkeze (A) [mm] | Duvar kalınlığı (SCH 10S) [mm] | Duvar kalınlığı (40s eğri) [mm] | Duvar kalınlığı (Sch 80s) [mm] | Yaklaşık. Ağırlık (40s eğri) [kg] |
|---|---|---|---|---|---|---|
| 1/2″ (DN15) | 21.3 | 38.0 | 2.11 | 2.77 | 3.73 | 0.08 |
| 3/4″ (DN20) | 26.7 | 38.0 | 2.11 | 2.87 | 3.91 | 0.11 |
| 1″ (DN25) | 33.4 | 38.0 | 2.77 | 3.38 | 4.55 | 0.16 |
| 1-1/2″ (DN40) | 48.3 | 57.0 | 2.77 | 3.68 | 5.08 | 0.42 |
| 2″ (DN50) | 60.3 | 76.0 | 2.77 | 3.91 | 5.54 | 0.78 |
| 3″ (DN80) | 88.9 | 114.0 | 3.05 | 5.49 | 7.62 | 2.15 |
| 4″ (DN100) | 114.3 | 152.0 | 3.05 | 6.02 | 8.56 | 4.12 |
| 6″ (DN150) | 168.3 | 229.0 | 3.40 | 7.11 | 10.97 | 11.20 |
| 8″ (DN200) | 219.1 | 305.0 | 3.76 | 8.18 | 12.70 | 23.50 |
| 10″ (DN250) | 273.0 | 381.0 | 4.19 | 9.27 | 12.70 | 41.80 |
| 12″ (DN300) | 323.8 | 457.0 | 4.57 | 9.52 | 12.70 | 64.50 |
ASME B16.9 / MSS SP-43 90° Kısa Yarıçap (SR) Dirsek Ölçüleri
Kompakt yarıçaplı Süper Dubleks için referans boyutlar ve ağırlıklar 2507 Dirsek (R = 1.0D).
| NPS Boyutu | Dış çap (OD) [mm] | Merkezden Uca SR (A) [mm] | SCH 10S Duvar [mm] | SCH 40S Duvar [mm] | Yaklaşık. Ağırlık (Sch 80s) [kg] |
|---|---|---|---|---|---|
| 1″ (DN25) | 33.4 | 25.4 | 2.77 | 3.38 | 0.14 |
| 1-1/2″ (DN40) | 48.3 | 38.1 | 2.77 | 3.68 | 0.35 |
| 2″ (DN50) | 60.3 | 50.8 | 2.77 | 3.91 | 0.65 |
| 3″ (DN80) | 88.9 | 76.2 | 3.05 | 5.49 | 1.80 |
| 4″ (DN100) | 114.3 | 101.6 | 3.05 | 6.02 | 3.40 |
| 6″ (DN150) | 168.3 | 152.4 | 3.40 | 7.11 | 9.80 |
| 8″ (DN200) | 219.1 | 203.2 | 3.76 | 8.18 | 19.50 |
Kritik Isıl İşlem & Mikroyapısal Faz Dengesi
ASTM A815 WPS UNS S32750 dirseklerin özellikleri, uygun bir korumanın sağlanmasına bağlıdır. 40%–` Ferrit / 60%–@ Östenit faz oranı. Uygun olmayan ısıl işlem metaller arası çökelmeyi teşvik edebilir, kırılganlık da dahil Sigma Aşaması (A) ve Ki Aşaması (H), darbe dayanıklılığını ve lokal korozyon direncini azaltabilen.
| Sınıf / ASTM | çözelti tavlama sıcaklığı | Soğutma / Söndürme Yöntemi | Ferrit İçeriğini Hedefleyin |
|---|---|---|---|
| WPS S32750 (2507) | 1025°C – 1125°C [1920°F – 2060°F] | Hızlı Su Söndürme (saniyeler içinde 300°C'nin altına) | 40% - 60% ferrit (E562 Nokta Sayımı) |
| WPS S31803 (2205) | 1020°C – 1100°C [1870°F – 2010°F] | Suyla Söndürme veya Hızlı Havayla Soğutma | 40% - 60% ferrit |
| WPS S32202 (2202) | 1020°C – 1080°C [1870°F – 1975°F] | Suyla Söndürme veya Basınçlı Havayla Söndürme | 45% - 55% ferrit |
Söndürme Oranı: Kritik sıcaklık aralığında soğutma, metaller arası çökelmeyi sınırlandıracak kadar hızlı olmalıdır.. Seçilen söndürme uygulamasının gerekli faz dengesini ve mekanik özellikleri koruması amaçlanmaktadır..
Kusursuz Üretim İş Akışları & Kaynaklı Dirsekler
Tipik üretim sıcak şekillendirmeyi birleştirir, uygun olduğu yerde hidrolik şekillendirme, son işleme, Yüzey işlem, ve tahribatsız muayene.
Sıcak Mandrel Şekillendirme
Sorunsuz bağlantı parçaları için, boru veya içi boş stok ısıtılır ve bir mandrel üzerinde şekillendirilir, böylece bükülme yarıçapı, duvar dağıtımı, ve yuvarlaklık gerekli toleranslar dahilinde kalır.
Plaka Presleme & Kaynak
Daha büyük bağlantı parçaları için (>24″), plaka kabuklar halinde oluşturulabilir, dikişlerde hazırlanmış, ve ER2594 gibi uygun bir süper çift yönlü dolgu maddesiyle kaynak yapılır.
Tam Çözüm Tavlama
şekillendirdikten sonra, Dirsekler belirtilen sıcaklık aralığında çözeltiyle tavlanır ve gerekli faz dengesini yeniden sağlamak için hızla soğutulur.
Eğimli & Yüzey Temizleme
Uçlar gerekli ASME B16.25 eğim geometrisine göre işlenir. Daha sonra ısıyla renk tonunu gidermek ve temiz bir pasif yüzeyi yeniden sağlamak için asitleme ve pasifleştirme kullanılır..
Kaynak Şartnamesi & S32750 için Sarf Malzemeleri Yönergeleri
ASTM A815 WPS S32750 dirseklerin kaynağı, kontrollü ısı girişi ve pasolar arası sıcaklık gerektirir. Aşırı hızlı soğutma HAZ faz dengesini değiştirebilir, aşırı ısı girişi veya uzun süre maruz kalma ikincil aşama riskini artırabilir.
| kaynak işlemi | AWS Dolgu Metali Spesifikasyonu | Önerilen Isı Girişi | Ekranlama / Destek Gazı |
|---|---|---|---|
| GTAW (TIG) | AWS A5.9 ER2594 (Aşırı alaşımlı Ni ~ 9%) | 0.2 - 1.5 KJ/mm | Saf Ar veya Ar + 2% N2 / Ar + 30% O + 2% N2 |
| SMAW (Sopa) | AWS A5.4 E2594-16 / E2594-17 | 0.5 - 1.5 KJ/mm | N/A (Akı kaplı) |
| GMAW (BEN) | AWS A5.9 ER2594 Kablo | 0.5 - 1.2 KJ/mm | Ar + 2% N2 veya Ar + 30% O + 2% N2 |
| GÖRDÜM (Batık Ark) | AWS A5.9 ER2594 Kablo + Temel Akı | 0.8 - 1.8 KJ/mm | Doğal / Temel Kaynak Akısı |
Maksimum pasolar arası sıcaklık kesinlikle aşağıdakilerle sınırlandırılmalıdır: 100° C (212° F) ikincil ostenit ve gevrekleşme fazlarının çökelmesini önlemek için tüm geçiş dizileri sırasında.
Kalite kontrol & Test Protokolleri
ASTM A815 WPS UNS S32750 dirseklere yönelik muayene planı normalde malzeme doğrulamasını birleştirir, boyutsal kontroller, ve satın alma siparişinde ve geçerli standartta belirtilen tahribatsız veya tahribatlı testler.
1. PMI Testi
Olumlu Malzeme Tanımlaması (PMI) XRF veya OES ile temel alaşım elementlerini ve ısıl izlenebilirliği doğrulamak için kullanılabilir.
2. Korozyon Testi
Belirtildiği yerde, ASTM G48 Yöntem A testi, ferrik klorür çukurlaşmasına ve çatlak korozyonuna karşı direnci değerlendirmek için kullanılabilir.
3. Mikroyapı & ferrit
Metalografik inceleme, Gerektiğinde ferrit ölçümü dahil, faz dengesini kontrol etmek ve istenmeyen intermetalik fazları tanımlamak için kullanılır.
4. radyografik (RT) / ÇIKIŞ
Kaynaklı sınıflar ilgili spesifikasyona göre radyografik veya ultrasonik muayene gerektirebilir, satın alma emri, ve denetim planı.
Uluslararası standartlar & Eşdeğer Tanımlar Matrisi
| Standart Organizasyon | Standart Kod | Açıklama / Uygun tip |
|---|---|---|
| ASTM Standardı | ASTM A815 / A815M | Dövme Ferritik için Standart Şartname, Ferritik / Östenitik, ve martensitik paslanmaz çelik boru bağlantı parçaları |
| ASME Standardı | ASME B16.9 | Fabrika Yapımı Ferforje Alın Kaynak Bağlantı Parçaları (NPS 1/2 NPS aracılığıyla 48) |
| MSS standart | MSS SP-43 | Alçak Basınç için Dövme ve Fabrikasyon Alın Kaynaklı Fitingler, Korozyona Dayanıklı Uygulamalar |
| MSS standart | MSS SP-97 | Entegre Olarak Güçlendirilmiş Dövme Branşman Çıkış Parçaları - Soket Kaynağı, Dişli, ve Alın Kaynak Uçları |
| Avrupa Normu | TR 10253-4 / TR 10088-3 | ALIN KAYNAK BORU EKLEME PARÇALARI – Dövülmüş östenitik ve östenitik-ferritik (dubleks) Paslanmaz çelikler |
| NACE Standardı | - Mr0175 / ISO 15156 | Petrol ve doğal gaz endüstrileri - Petrol ve gaz üretiminde H2S içeren ortamlarda kullanıma yönelik malzemeler |
Süper Dubleks S32750 Dirsekler için Temel Endüstriyel Uygulamalar
Tipik hizmet alanları arasında yüksek stresli ve aşındırıcı endüstriyel sistemler bulunur.
Açık Deniz Petrolü & Gazlı Üst Taraflar
Deniz altı manifoldlarında kullanılır, Noel ağaçları, akış çizgileri, Kalkanlar, Deniz suyuna maruz kalma ve kötü hizmet koşullarının korozyon direnci konusunda zorlu gereklilikler getirdiği yangın suyu ve yangın suyu sistemleri.
Deniz Suyu Arıtma Tesisleri
Ters ozmoz pompa manifoldlarında kullanılır, tuzlu su başlıkları, ve konsantre tuzlu su kullanan enerji geri kazanım sistemleri.
Kimyasal işleme & Asit Tesisleri
Seçilen ısı eşanjöründe kullanılır, yeniden kaynatıcı, ve korozyon koşullarının yaygın ostenitik kalitelerin pratik sınırlarını aştığı asit servis boruları.
ASME B16.9'a göre Boyut Toleransları / MSS SP-43
| Nominal boru boyutu (NPS) | Açı Dışı Tolerans (Q) | Düzlem Dışı Tolerans (P) | Merkezden Uca Tolerans | Uçtaki İç Çap |
|---|---|---|---|---|
| 1/2″ 2-1/2'ye″ | ± 1 mm | ± 2 mm | ± 2.0 mm | +0.8 mm / -0.8 mm |
| 3″ 3-1/2'ye″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 4″ | ± 2 mm | ± 3 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 5″ 8'e kadar″ | ± 3 mm | ± 5 mm | ± 2.0 mm | +1.6 mm / -1.6 mm |
| 10″ 18'e kadar″ | ± 4 mm | ± 6 mm | ± 3.0 mm | +3.2 mm / -1.6 mm |
| 20″ 24″ | ± 5 mm | ± 10 mm | ± 3.0 mm | +4.8 mm / -1.6 mm |
İhracat Ambalajı, Ürün İşaretleme & Kalite Belgelendirmesi
İhracat sevkiyatı için, bağlantı parçaları kirlenmeye karşı korunur, nem, ve hasarla başa çıkma, Isı ve ürün izlenebilirliği için kimlik işaretleri muhafaza edilmiş.
Standart İşaretleme Şartnamesi
Her dirsekte sürekli kalıp damgalı işaretleme şunları içerir:: Üretici Adı/Logosu, Standart Kod (ASTM A815 WPS S32750), Boru Boyutu, Duvar Kalınlığı/Programı, Isı Numarası 100% değirmen izlenebilirliği.
Denize Uygun Fümigasyonsuz Ahşap Kasalar
Bağlantı parçaları uç plastik kapaklarla korunmaktadır, neme dayanıklı plastik filme ayrı ayrı sarılmış, ve çelik şerit takviyeli, ağır hizmet tipi, fümigasyon gerektirmeyen kontrplak kutulara paketlenir.
TR 10204 3.1 & 3.2 Değirmen Sertifikaları
Malzeme Test Raporları EN'ye sunulabilir 10204 3.1, Siparişin gerektirdiği durumlarda üçüncü taraf denetimi mevcuttur.
Tedarik Hızlı Referansı
ASTM A815 WPS UNS S32750 Süper Çift Yönlü Dirsek Veri Kartı
Mühendislik için hızlı başvuru, satın alma, ve boru tasarımı çalışmaları.
Olmalısın giriş Yorum yazmak için.